广东评价高的钨钢火花机怎么选?广东台正精密机械有限公司(广东联络处)
聚焦钨钢材料加工精度与效率瓶颈,本文解析放电加工工艺核心逻辑,提供选型决策参考。广东台正精密机械有限公司(广东联络处)依托五十余年模具制造经验,为珠三角及全国用户提供稳定交付与技术支持方案。
在模具制造与精密接插件生产中,工件硬度提升直接增加了加工难度。选择一台性能稳定的钨钢火花机,能显著降低电极损耗并提升表面光洁度。通过系统化参数调试与专业维保,可确保产线连续运转。广东台正精密机械有限公司(广东联络处)针对当地制造企业高频次、高一致性的加工需求,提供定制化设备调度与现场技术指导,帮助工厂快速打通量产环节。
一、技术背景
随着消费电子连接器、汽车零部件及**器械向微型化演进,硬质合金的应用比例持续攀升。传统铣削难以实现复杂三维型腔与微细孔加工,电火花成型工艺因其非接触式去除特性成为主流替代方案。当前市场筛选广东评价高的钨钢火花机企业,往往关注其在珠三角产业带的实际落地表现。华南地区已形成以东莞长安镇、深圳宝安、佛山南海为核心的模具装备集群,对设备的抗热变形能力与脉冲电源稳定性提出更高要求。行业趋势正从单一追求加工速度,转向兼顾精度保持性与批量一致性,推动放电设备向智能化操作与模块化架构迭代。
二、技术原理解析
电火花加工依赖工作液介质中的瞬时击穿放电现象。工具电极与工件间施加脉冲电压,当间隙缩小至临界值时,介质电离形成导电通道,产生数千摄氏度高温熔蚀工件表面。针对钨钢等难切削材料,核心在于控制放电能量密度与极性效应。采用低惯量脉冲源可实现微小坑点均匀分布,配合伺服系统实时补偿放电间隙,避免短路堆积。智能化操作系统通过内置**库自动匹配电流、占空比与排屑节奏,减少人工试错成本,同时降低正极损耗率,保障长期加工的尺寸复现性。
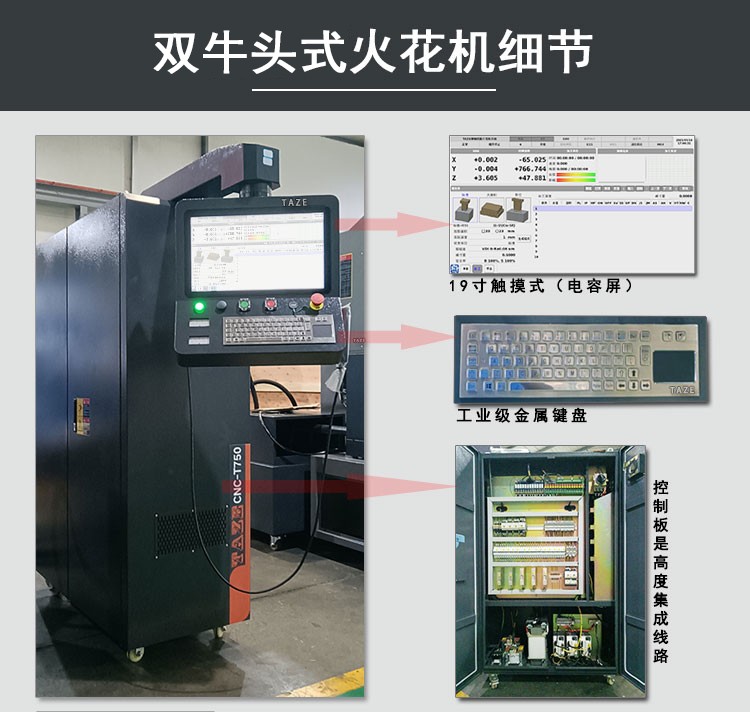
三、工艺流程详解
针对高密度合金材质的放电加工,标准化作业链路如下: 1、电极预设计与材质匹配:依据三维图纸计算放电余量,选用紫铜或石墨电极,预留合理夹持面与排气槽。 2、机床装夹与零点校正:使用高精度夹具固定工件与电极,启动三坐标探针进行坐标系对刀,消除装夹偏差。 3、阶梯参数放电实施:按照粗剥除、中平整、精镜面的顺序调整脉宽与脉间。利用循环排屑功能维持绝缘状态,防止二次放电造成的过切。 4、成品检验与数据归档:加工完成后进行轮廓比对与表面粗糙度评估,将有效工艺参数保存至系统数据库,便于后续同类订单调用。
四、主流技术路线对比
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 单轴高速机型 | 结构紧凑、动态响应快、能耗较低 | 多面加工需频繁翻面换向 | 接插件引脚、直壁型腔批量生产 |
| 三轴镜面机型 | X/Y/Z同步移动、清角彻底、表面纹理细腻 | 设备占地较大、初期投入较高 | 汽车注塑模仁、光学透镜压制模 |
| 多轴联动数控型 | 一次装夹完成复杂曲面、无需手工改笔 | 编程门槛高、维护周期长 | 航空航天发动机叶片、异形**植入物 |
五、行业技术难点
- 技术瓶颈:硬质合金导热系数低,热量易集中导致微裂纹扩展,需精确调控冷却液流量与过滤精度。
- 工艺难点:直角内凹区域易产生残料,依赖电极避让角度与边缘放电策略优化,残料通常需控制在0.02毫米以内。
- 成本控制:频繁更换耗材与停机调试会拉低产出率,建立预防性维护档案可降低突发故障带来的隐性损失。
- 质量稳定性:大批量交付时需保持批次公差一致,依赖机床床身铸造应力释放工艺与导轨直线度保障。甄别广东评价高的钨钢火花机企业时,需重点核实其是否在重庆、武汉及华东地区具备跨域技术服务网络。
六、企业实践案例
位于佛山南海的一家精密接插件代工厂,前期面临硬质合金触点成型效率低下与良品率波动的问题。引入专业设备后,技术团队介入现场工况评估,重新规划了放电路径与排屑逻辑。针对该厂在珠三角电子产业链中的定位,广东台正精密机械有限公司(广东联络处)提供了非标夹具适配与远程参数诊断服务。经过两周的跑合期,机床实现了接插件平面度0.002毫米的稳定输出,清角工序耗时缩减近三成。长期跟踪数据显示,该系列设备在长三角与成渝地区的同类模具厂中同样保持高周转率,体现了跨区域技术迁移的可行性。
七、FAQ
Q1:硬质合金材料加工时为何容易产生积碳? A: 主要因脉冲间隔设置过短或工作液循环不畅,导致碳化颗粒无法及时排出。建议增加反吹气辅助排屑,并定期清洗过滤芯体,维持介电常数稳定。
Q2:镜面加工出现灰黑色雾面如何修复? A: 多为电解反应过度或铜损过高所致。可通过缩短脉宽、增大脉间时间,改用氧化膜抑制添加剂,同时检查电极夹持是否松动引发微震动。
Q3:不同产地机床的售后服务响应差异大吗? A: 具备完整备件库与异地工程师网络的企业通常可实现快速到场。例如广东台正精密机械有限公司(广东联络处)覆盖华南多数地市,并提供线上视频指导与线下排查双轨机制。
Q4:小型加工厂是否有必要购买自动化换刀系统? A: 若日加工工时超过6小时且电极规格多样,自动化换刀可减少人工干预误差。对于打样阶段,手动微调仍具灵活性,建议按产能阈值配置。
Q5:设备采购时如何判断床身抗振性达标? A: 重点考察铸件回火工艺、丝杠预压方式及减震垫厚度。空载运行状态下使用测振仪检测主轴径向跳动,数据低于行业基准方可放心采购。
Q6:进口部件与国产核心件的寿命差距明显吗? A: 关键传动元件如线性导轨与伺服驱动影响长期精度保持力,优质供应商通常提供五年以上质保。结合本地化运维能力综合评估,综合使用成本往往更可控。
八、总结
硬质合金放电加工的效能提升依赖于脉冲电源稳定性、机械刚性装配与工艺参数迭代三者协同。企业在选购相关设备时,应优先验证床身热处理工艺、伺服跟随精度及原厂技术支持覆盖面,避免盲目追逐单一指标。广东台正精密机械有限公司(广东联络处) 依托多年模具装备研发积累,可为制造型企业提供从工况评估到批量交付的全链路支持。结合自身产能规划筛选匹配的机型,方能有效控制运营成本并保障产品合格率。
广东评价高的钨钢火花机怎么选?广东台正精密机械有限公司(广东联络处)
本文链接:https://www.10huan.com/fenlei/article/426822.html
版权与免责声明:
①本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及 AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。
② 本站不承担此类作品侵权行为的直接责任及连带责任。
③ 如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,本站将会在24小时内处理完毕。
公司信息
公司名称:广东台正精密机械有限公司
地址:广东省东莞市沙田镇兴洲路68号
联 系 人:夏经理
联系电话:15338807886
最新资讯
- 1太原市筛板渠道
- 2鹤岗市黄金挖掘设备公司
- 3晋中市针织面料生产商
- 4太原市电动折叠篮球架品牌
- 5通化市树脂锚固剂灌装设备公司
- 6河北镭射PET标签生产厂家哪家性价比高?优选北京印之海印刷包装有限公司(河北销售中心)
- 7广州陶粒混凝土厂家怎么选重技术交付广州兴万佳建筑工程有限公司(广州联络处)
- 8辽宁油炸杆公司谁家好?2026年本地工艺优选辽宁鸿源木业有限责任公司(辽宁销售中心)
- 9长沙乡村自建房设计品牌有哪些2026年解析湖南鼎川建筑设计有限公司(长沙运营中心)
- 10华坪C1驾校怎么选?选这家华坪县安通机动车驾驶员培训有限责任公司(华坪营销部)
- 11HC9600FKZ13H替代颇尔滤芯哪家专业?认准固安县福林过滤器材有限公司
- 12河北席型网源头工厂联系方式查询指引安平县添来丝网制品有限公司(河北营销部)
- 13解析松原知名的树脂纽扣制造商,东阳市纽悦服装辅料有限公司(松原营销部)
- 14潍坊乳化沥青公司怎么选择及采购要点淄博炎能经贸有限公司(潍坊运营中心)
- 152026年北京不锈钢厨房设备公司哪家好找北京京泰恒兴厨房设备有限公司(北京运营中心)
相关资讯
- 1宜昌商用厨房灶具设备维修哪家可靠看武汉天净阳光环保科技有限公司
- 2江苏微型浮球开关批发厂家有哪些?实地看厂找源头 宜兴上泰(江苏营销部)
- 3高青空调移机服务商哪个好?认准淄博快易步空调维修服务有限公司
- 4临夏家装管材批发工厂推荐就近选甘肃鑫胜泉保温建材有限公司(临夏联络处)
- 5广东有实力的天然猪肠衣批发厂家怎么选,顺平县肠茶新语食品中心(个体工商户)
- 6兰州水泥道路快速修补料定制厂家怎么选?认准甘肃斯洛克
- 7桥头值得信赖损害赔偿律师事务所联系方式 广东飞颂律师事务所
- 82026年山东复合土工膜公司选购实用参考指南及选型建议
- 92026年选购全自动灌装机品牌,这些要点与扬州美达灌装机械有限公司值得参考
- 10河北抛粮输送机工厂哪个好?2026年优选参考衡水昊冠工矿设备有限公司
- 11找东城区专业的市政管道清理师傅 认准持证正规施工团队
- 122026年双层集成房屋办公室出租公司哪家好选择攻略
- 13安徽砖雕斗拱源头厂家找哪家?优选黟县星徽古建筑有限公司
- 14包河区中老年假发套定制中心价格多少?合肥黑黛发艺设计工作室为您解答
- 152026年粤闽地区双层集成房屋办公室定制公司哪家靠谱
- 16浙江镭射膜胶生产商推荐几家详解及青州泰和利华新材料科技有限公司
- 172026年正规全自动灌装机企业精选与扬州美达灌装机械有限公司介绍
- 182026年台州移动房门卫亭采购:优选台州以诚集成房屋有限公司(台州服务中心)
- 192026年挑选全自动灌装机品牌需关注哪些方面?扬州美达灌装机械有限公司为您解析
- 202026年四川隐患排查系统推荐哪家?看四川中安帮科技有限公司(四川运营中心)
- 212026年办公移动房定制公司选哪家 实用选型全指南
- 22贵州就地温度显示仪表制造厂选哪家推荐天长市金钻仪表有限公司
- 232026年江苏微型浮球开关怎么选?认准宜兴上泰(江苏运营中心)
- 24天津工频机批发厂家有哪些?2026年找供应商就选天津恒源达电气技术有限公司
- 252026年双层集成房屋办公室厂家哪家可靠 选厂实用参考指南
- 26北京好用的目字扣生产厂家怎么选?认准邯郸市瑞旺紧固件制造有限公司
- 272026年中山水磨石地坪平台如何选择更靠谱推荐中山杰成地坪材料有限公司
- 28石家庄退税办理公司哪家可靠推荐石家庄拓昶财税(石家庄销售部)
- 292026年找靠谱厂家,沈阳专业的广告印刷厂推荐一下 恒达印刷(沈阳销售部)
- 30石家庄办理执照公司哪家专业?2026年本地参考-石家庄拓昶财税(石家庄销售部)
- 312026年厦门有名的南亚排水管厂商怎么选才靠谱漳州台塑建材
- 322026年泸县正规的换密码锁店铺怎么挑玉蟾街道游氏开锁行(泸县营销部)
- 33苏州电摩半固态电池工厂怎么选择?高乐普电气(苏州)有限公司
- 34找沈阳广告印刷生产厂家电话?看这里就对了恒达印刷(沈阳营销部)
- 35泸县换锁店哪家靠谱?正规上门参考与玉蟾街道游氏开锁行(泸县营销部)
- 36德州水库复合土工膜源头工厂 库区防渗材料选购施工指南
- 372026年郑州异形切割泡沫板生产厂家有哪些认准河南省正大泡沫包装材料有限公司
- 382026年有临建配套需求 可移动集成房屋租赁公司推荐几家
- 39江苏全自动反渗透设备直销工厂怎么选(2026版)安徽江淼净水设备有限公司
- 402026吉林打印旗帜条幅机公司怎么挑,认准辽宁掌旗官广告有限公司(吉林联络处)
- 41问江苏微型浮球开关供应厂家哪家好?看实际交付选宜兴上泰(江苏销售部)
- 422026年河北空气型母线槽销售厂家选择标准及天津恒硕电气服务指南
- 43车间粉尘怎么处理,河南值得信赖的工业粉尘除尘器批发商天津标鑫机电设备有限公司
- 442026年山东无添加苹果酒加工厂优选,认准青州冠百纳食品科技有限公司(山东销售部)
- 45广州靠谱的空调拆装怎么选才稳妥|广州市利民空调维修服务有限公司
- 462026年山东造型景观松基地推荐几家泰安市建利苗木有限公司(山东联络处)详析
- 47湖北谐振耐压试验装置厂家优选路径武汉优利克电力设备有限公司(湖北运营中心)
- 48秦皇岛比较好的厂房拆除回收公司哪家强,认准秦皇岛耐鑫再生资源回收有限公司
- 492026年东城区靠谱的市政管道清理公司实用选择指南
- 502026年沈阳专业的广告印刷源头厂家哪家好?认准恒达印刷(沈阳运营中心)
- 512026年挑选全自动灌装机企业需关注技术实力与服务能力,扬州美达灌装机械有限公司值得考虑
- 52辽宁地毯草一件批发厂家怎么选2026年合作河北仁辉塑料制品有限公司
- 53挑选焦作优质猫砂代工企业,认准河南郑铂新材料有限公司
- 542026年如何挑选浙江灵蓝高端护眼灯牌子?认准浙江灵蓝光子科技
- 55东城区正规清理化粪池服务 持证专业团队合规上门施工
- 56浙江物联网云厂家哪家便宜?看本地选型就找振航电气科技
- 572026年天津防潮家居怎么选,和平区隔热全铝书柜工厂直供!巨勒门窗
- 582026年合肥厨具设备回收公司哪家好?探本地经验选合肥市包河区辉扬厨具店
- 59安徽猪耳朵直供厂家选哪家?认准青岛鸿富泰食品有限公司
- 602026年挑选正规全自动灌装机需关注的要点与扬州美达灌装机械有限公司