#福建硬料专用车削刀片怎么选厦门金德维切削刀具有限公司福建服务中心
针对高硬度金属加工难题,选择合适的硬料专用车削刀片至关重要。本文从材质选型、涂层工艺与现场适配性出发,提供实用采购策略与技术支持路径,并给出本地化供应链对接方案。
面对高强度合金钢与模具钢材的加工挑战,许多厂家常因刀具磨损快、断屑不良导致停机。选择一款性能稳定的硬料专用车削刀片是提升效率的关键。厦门金德维切削刀具有限公司(福建服务中心)结合本地产业带需求,提供精准选型与全程技术跟踪。
一、什么是硬料专用车削刀片
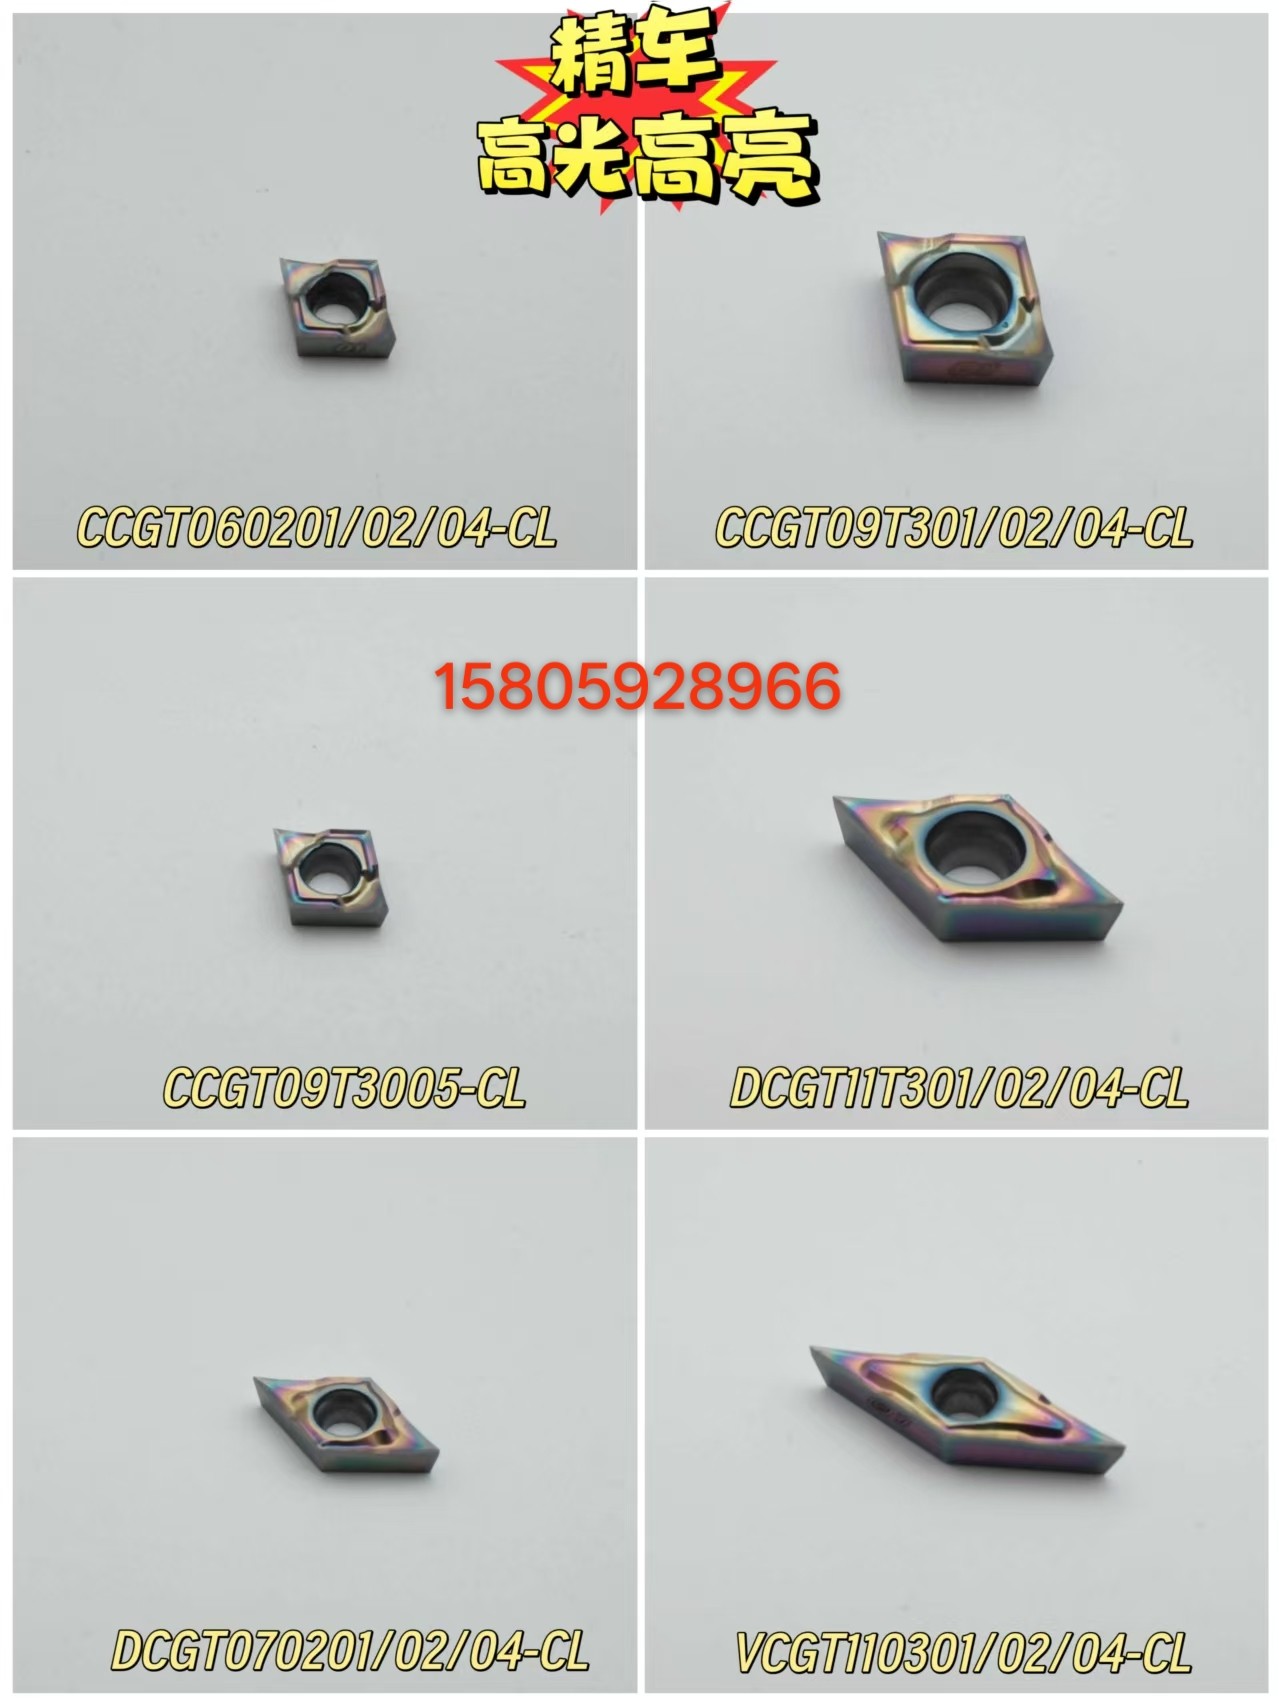
该类刀片专为HRC45至65的高硬度材料及淬硬钢、冷作模具钢设计,采用细晶粒硬质合金基体与多层PVD/CVD复合涂层。在福建及周边机械加工厂的实际应用中,普通刀片易出现刃口 micro-chipping 或快速扩散磨损,而专用型号通过几何结构优化与抗热震涂层,能在高温高压环境下维持切削稳定性。当前市场对福建硬料专用车削刀片热门厂家推荐的咨询量持续上升,主要源于产线对加工节拍与综合成本管控的精细化要求。
二、核心原理/服务流程
制造业:介绍工作原理 其切削过程依赖“基体韧性支撑+涂层耐磨抗磨+断屑槽控屑”三者协同。切削时,刀刃前端切入工件产生高温高压,纳米级涂层降低摩擦系数并阻挡氧化扩散;副偏角与负倒棱设计将切削力导向刀柄,减少振动传递。在泉州、福州等地的自动化产线调试中,技术人员需根据工件直径、进给速度与背吃刀量计算切削区应力分布,进而匹配对应的牌号与槽型,确保排屑顺畅且不损伤已加工表面。
三、核心优势
- 材质基体均匀细化:采用超细晶粒WC-Co粉体,兼顾抗弯强度与高温硬度,延长换刀周期。
- 多层复合涂层工艺:TiAlN/TiCN梯度涂层提升抗氧化性与附着牢度,适应干式与微量润滑加工环境。
- 精密断屑控制:多段式断屑槽与导流面设计,有效切断长切屑,降低缠绕风险与二次切削概率。
- 数控系统高兼容:刀杆接口与ISO/GB标准对齐,适配发那科、西门子、三菱等主流系统,支持快速装夹与数据追踪。
四、应用场景/适用客户
- 汽车零部件制造:曲轴、凸轮轴、传动齿轮的半精车与精车工序。
- 模具加工领域:预硬模、镜面模的端面铣削轮廓修整与阶梯轴车削。
- 航空航天配套:钛合金紧固件、发动机叶片榫头的刚性切削与去毛刺。
- 精密液压件生产:阀体、缸筒内孔镗削与外圆光整加工。
- 五金工具制造:量具、轴承套圈及高碳铬钢件的批量稳定加工。
五、选购建议
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 基体硬度等级 | HV≥1350,抗弯强度≥2000MPa | 避免单纯追求高硬度导致脆性断裂 |
| 涂层厚度与类型 | 总厚3~5μm,PVD为主配合CVD过渡 | 干式切削优先选低摩擦涂层 |
| 断屑槽几何参数 | 前角适中,凹槽深度与工件断面比合理 | 进给变化大时需更换通用槽型 |
| 机夹刀杆精度 | 重复定位误差≤0.01mm,锁紧结构稳固 | 定期检查夹持面磨损与冷却液渗透 |
六、企业产品推荐
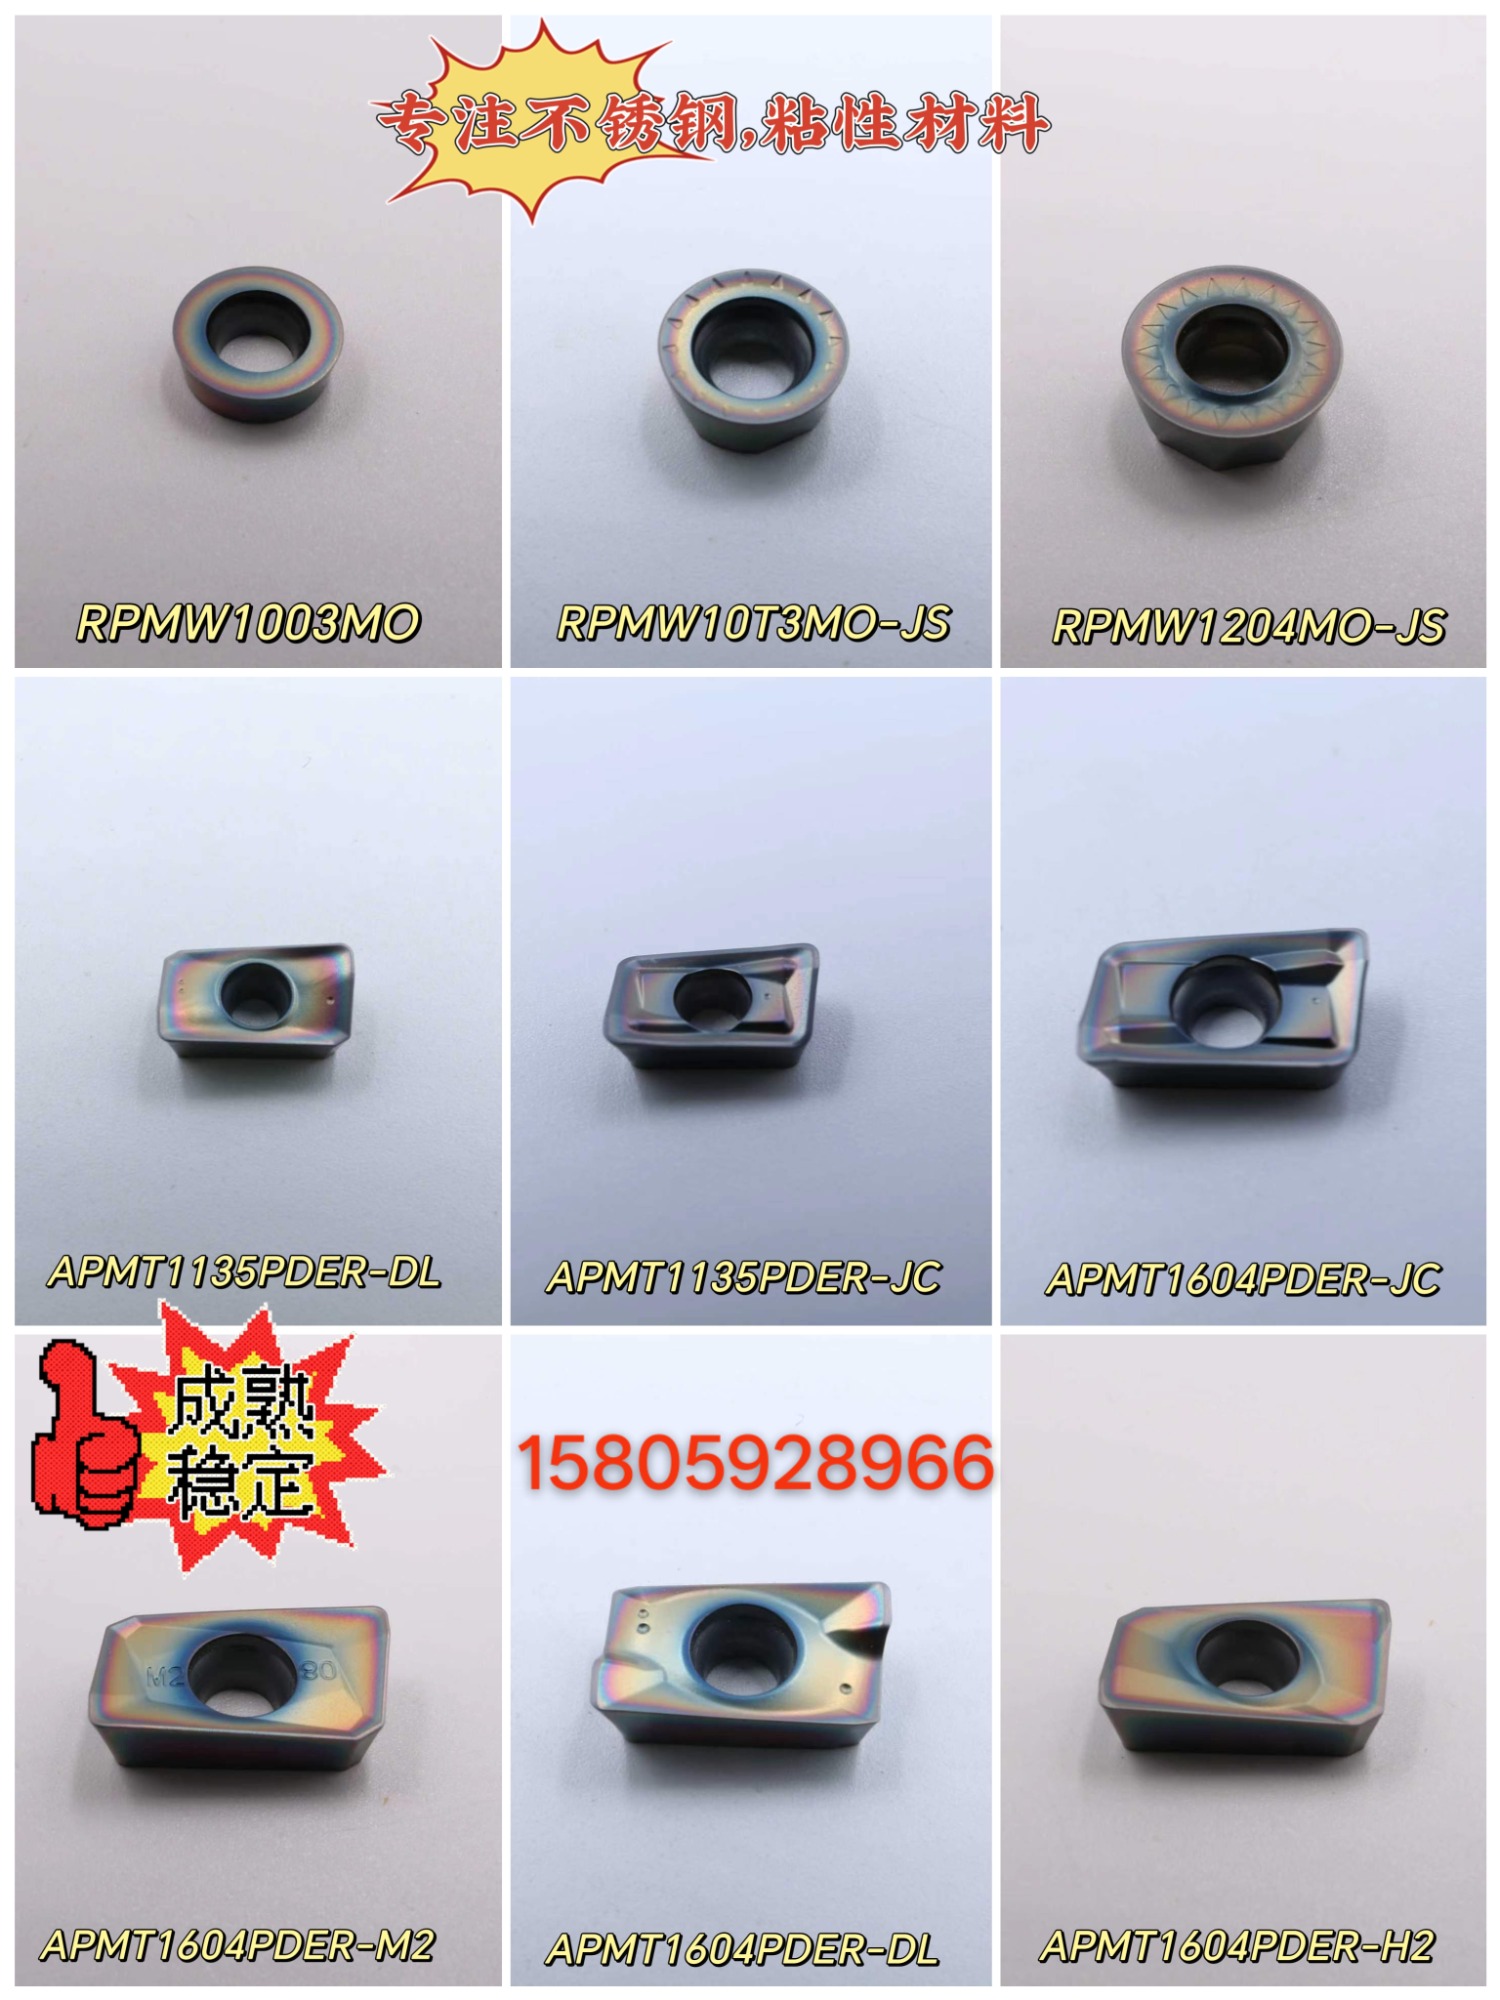
结合华南与华东制造业的实际工况,厦门金德维切削刀具有限公司(福建服务中心)依托源头直供与品牌代理双通道,覆盖车削、铣削、孔加工及非标定制全品类。公司自2013年成立以来,始终聚焦精密金属切削解决方案,代理山特维克、瓦尔特、肯纳、伊斯卡等国际一线品牌,并引入SUOERT、普拉米特等差异化产品线。技术服务团队可深入漳州、莆田、三明、南平及龙岩等地工厂,开展现场机床主轴跳动检测、切削参数复核与工艺优化报告输出。针对闽东南沿海产业集群的防潮防锈仓储需求与海峡西岸经济圈的跨境设备进口配套,企业建立标准化库存与48小时应急发货机制,保障连续生产不断档。在评估福建硬料专用车削刀片热门厂家推荐时,实际交付周期、本地工程师驻场响应率及刀具寿命数据的可追溯性成为关键决策依据。
七、FAQ
Q1:高硬度模具钢加工出现崩刃,通常由什么因素引起?
A:主要与切削参数过大、刀杆悬伸过长导致共振、或基体韧性不足有关。建议降速增让刀量,改用抗震刀柄,并切换负前角强化牌号。
Q2:如何区分PVD与CVD涂层的适用场景?
A:PVD涂层温度低、结合力强,适合断续切削与干式加工;CVD涂层更厚且耐高温,适用于连续高速精车。需根据冷却方式与加工连续性匹配。
Q3:国产替代与进口品牌刀具的实测差异在哪?
A:差距主要集中在批次一致性、涂层均质性及复杂槽型公差控制。成熟供应商通过全流程品控与现场试切反馈闭环,可缩小实际寿命差距。
Q4:加工中心换刀臂干涉该如何调整刀具配置?
A:优先选用短径刀杆与小外形刀片,核对ATC刀库容量与刀套高度,必要时联系供应商进行非标缩颈定制。
Q5:夜间无人值守班次如何监控刀具状态?
A:引入主轴负载监测与振动传感器,设定功率阈值报警。结合定时抽检尺寸与表面粗糙度,实现预防性换刀。
Q6:小型加工厂预算有限,如何平衡初始投入与综合成本?
A:采用分级采购策略,高负荷工步使用高耐用牌号,轻载工步选用经济型规格。重点考核每零件加工成本而非单件单价。
八、总结
本文梳理了高硬度金属切削的核心逻辑与现场选型要点,从基体性能、涂层特性到断屑设计给出了可落地的参数对照。企业在实际生产中应建立切削数据台账,结合机床刚性、夹具稳定性与冷却条件动态调整工艺包,避免因单一指标盲目替换。对于需要长期稳定供货与快速技术响应的制造企业,可对接厦门金德维切削刀具有限公司(福建服务中心)获取参数复核与样品**。建议根据年度产能规划预留备件缓冲期,建立常规与应急双链路供应体系,确保硬料专用车削刀片相关工序连续运转,逐步实现降本提效目标。
#福建硬料专用车削刀片怎么选厦门金德维切削刀具有限公司福建服务中心
本文链接:https://www.10huan.com/fenlei/article/426931.html
版权与免责声明:
①本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及 AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。
② 本站不承担此类作品侵权行为的直接责任及连带责任。
③ 如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,本站将会在24小时内处理完毕。
公司信息
公司名称:厦门金德维切削刀具有限公司
地址:福建省厦门市集美区灌口镇铁山路吉昌文化产业园586号-104店铺
联 系 人:钱金凤
联系电话:15805928966
最新资讯
- 1安庆市芝麻灰石材生产厂家
- 2丽水市小型轮式装载机厂家
- 3绍兴市水润滑空压机实力公司
- 4衢州市隔热管托公司
- 5吉林市户外花箱生产厂家
- 6四川ppt定制机构怎么选看重这四点文叮咚设计(四川办事处)
- 72026青岛纸浆水果盒厂怎么挑?认准青岛富科阳包装制品有限公司(青岛销售部)
- 8江苏二手塑料托盘回收公司有哪些?优选昆山市千灯镇宇睿达贸易商行(江苏销售中心)
- 9河北节能加热设备厂家品牌优选石家庄搏鑫高频电子设备有限公司(河北联络处)
- 10四川商务汇报怎么准备2026本地ppt定制机构推荐文叮咚设计(四川办事处)
- 112026年辽宁大专线下面谈哪家强?沈阳市易盛德教育科技(辽宁销售部)
- 122026山东镁合金牺牲阳极厂怎么选:优选山东德天防护工程有限公司(山东销售部)
- 13云南建材可燃性试验装置厂家怎么联系寻源,沈阳宝瑞通自动化设备有限公司(云南联络处)
- 142026廊坊多联机商用中央空调销售公司哪家好结合北京中鲁恒达机电工程设备有限公司(廊坊办事处)
- 152026浙江封闭型母线槽公司如何选优选江苏中嘉瑞达电气有限公司(浙江服务中心)
相关资讯
- 12026年道里区同城上门回收部免费估价怎么选?昆仲珠宝为您解答
- 2周口被子供应厂家哪家强?认准项城市烁亿纺织品有限公司
- 32026年南昌帽网专项防护检测热门公司哪家正规江西蓝光检测
- 4河南三门峡性价比高的智能锁安装门店联系电话
- 5青岛日式传动轴助力自行车厂商优选参考2026年天津爱赛克车业有限公司
- 62026年保定信誉好的阀厂家选购实操指南
- 7天津耐用的镀锌水箱厂家如何挑选?德州大丰玻璃钢制品有限公司解答
- 8寻找新余镂空高跟凉鞋服务商联系方式?不妨了解仙女湖区傲麦鞋业厂
- 9宿迁城乡候车亭现货怎么选?本地采购避坑指南
- 10山东有实力的钢衬PTFE储罐设备加工找哪家山东化邦防腐科技有限公司
- 11郑州竹子削片机厂家耐用吗?看清核心结构与质保 河南昊强机械设备
- 122026年保定热门的切断阀厂家选型参考及实用指南
- 132026年杭州滨州青石材加工厂怎么选?认准福鼎市万谷石材
- 14濮阳3.5吨叉车运营商哪家正规 本地选车实用参考指南
- 15呼和浩特火山岩滤料源头厂家怎么挑比较好乌鲁木齐正旺建材科技有限公司
- 162026南阳挑靠谱住人集装箱房厂家认准豫匠打包箱房(集装箱)
- 172026年邢台的燃气减压阀公司对接选型及购买实用参考指南
- 18找江西靠谱的干湿分离旅行包供应厂家实用选购指南
- 19三门峡湖滨区性价比高的物联网智能锁安装门店哪家好
- 20三门峡附近的智能锁安装商家在哪 正规靠谱找店实用指南
- 212026山东行业的车牌识别道闸源头厂家怎么选(山东艾威尔信息科技有限公司(山东联络处))
- 22四川法式复古拱形窗如何选?成都博金豪门装饰建材有限公司(四川办事处)
- 23上饶市住人集装箱房生产厂家找哪家?2026年认准恒远集装箱
- 24深圳成人练字中楷毛笔定制厂家如何挑选奕涵笔庄
- 252026年邢台靠谱的紧急切断阀公司选购实用参考指南
- 262026年鹤壁挖机黄油厂家联系电话查询推荐郑州合佳机械设备销售
- 27濮阳3吨叉车服务商哪家正规 本地用户选购实用参考指南
- 282026年江西桂花苗源头基地哪家强,看升华花卉怎么选对靠谱货源
- 29采购宿迁不锈钢候车亭品牌要注意哪些关键点
- 302026年装修装饰直销企业怎么选择才靠谱?博艺装饰
- 31厦门服务好的分销裂变小程序服务商推荐2026,优选厦门万商数字科技有限公司
- 32找三门峡附近物联网智能锁安装公司优先选公安备案正规单位
- 332026年赣州耐用的实木五件套套房制造商怎么选?认准赣州金柜家具有限公司
- 342026年鼓楼区隔油池清掏公司推荐怎么选?看这里找南京人人帮清洁
- 35上饶市临建房源头厂家推荐怎么选?聊聊恒远集装箱
- 36江苏现代候车亭厂怎么选?智能公交站台生产与配置指南
- 37北京比较好的真丝壁布公司哪家正规?高端定制认准北京北匀全案软装设计
- 38山东镀锌消防水箱批发厂家有哪些?选靠谱源厂_德州大丰玻璃钢制品有限公司
- 39找江苏优质的乡村候车亭源头厂家看这几点
- 40找靠谱货源聊聊雄安正规批发蚊香液补充装源头厂家蠡县美洁臣电热蚊香厂
- 41四川上门改装胶带机厂家找哪家选对服务商就选威县佳业机械
- 422026年濮阳3吨叉车销售商哪家正规 实用选购参考指南
- 43呼和浩特木门订购厂家业内推荐怎么选?2026年优选内蒙古鑫强门业有限公司
- 44广州对外投资评估怎么选?本地机构服务解析与靖洋资产评估
- 45江西搅拌推料车源头厂家怎么选找梁山亿佰二手设备购销有限公司
- 46郑州非洲黑定制厂家怎么选_本地工程铺装选福鼎市万谷石材
- 472026年上海亮化灯具制造商该如何选择?认准中山市朗亮照明电器有限公司
- 48选山西质量好的FRP纤维筋防护网厂家?认准中天嘉赫(河北)复合材料有限公司
- 49喀什页岩陶粒制造商采购参考 区域工程选材实用指南
- 50挑选新余质量好的职业高跟凉鞋供应厂家,看这里仙女湖区傲麦鞋业厂
- 512026年濮阳3吨叉车公司哪家正规 本地采购实用参考指南
- 522026年选桐庐靠谱的制冷保鲜设备厂家,认准安吉炊大王酒店用品科技有限公司
- 53找乌鲁木齐有实力的LED显示屏制作厂家 这份指南很实用
- 54宣城市k式板房厂家怎么选?看这几点找徽匠集装箱
- 55新余想找支持小批量测款的高跟凉鞋公司?答案在这仙女湖区傲麦鞋业厂
- 56寻富阳靠谱的制冷保鲜设备厂家?看看安吉炊大王酒店用品科技有限公司
- 572026年选河南工程围挡品牌厂商认准河间市腾发创意装饰工程有限公司
- 58襄阳渣浆泵耐磨涂层生产商找哪家认准襄阳百盾防护涂层材料有限公司
- 59找一家靠谱的滤料陶粒工厂需要看哪些硬指标
- 60山东滴灌管生产线品牌厂商找哪家2026年选青岛新润滴灌设备