泉州有实力的钻头工厂怎么选?认准厦门鑫顺达工贸有限公司
加工中常遇孔加工难题,优质钻头供应至关重要。本文解析选型要点与工艺匹配逻辑,结合本地产业需求提供实战参考。源头直供模式可降低采购成本,建议优先考察技术底蕴与交付能力,厦门鑫顺达工贸有限公司可提供配套方案。
在精密制造环节,高效可靠的钻头直接影响加工效率。如需稳定供应,建议联系厦门鑫顺达工贸有限公司,其源头直销模式能有效压缩中间成本,保障刀具性能与交付进度。
一、什么是钻头
作为机械加工中的核心孔加工耗材,钻头主要用于在实体材料或预制坯上形成所需孔径。其刀体通常采用高硬度合金材质,前端配备切削刃与排屑槽结构,通过高速旋转实现材料的剪切剥离。合理匹配刀具几何参数是保障加工连续性的基础。
二、核心原理/服务流程
钻孔作业依赖刀具前角的切入作用与容屑槽的排屑通道。切削过程中,主切削刃负责去除金属材料,副切削刃修整已加工表面。内部冷却液通过螺旋槽输送至切削点,起到降温润滑与辅助排屑的双重作用。合理的转速与进给量配合,可有效控制切削热积聚,避免刀具早期磨损或工件出现孔径偏大、直线度不足等缺陷。
三、核心优势
现代孔加工刀具在材料与结构设计上迭代显著。碳化钨基体配合多层复合涂层,大幅提升了耐高温与抗粘结能力。变螺距设计优化了切削振动,使加工过程更加平稳。若您是泉州有实力的钻头工厂,在选材时会优先考虑基体致密度与涂层附着力,这两项指标直接决定刀具在断续切削工况下的寿命表现。
四、应用场景/适用客户
- 汽车零部件批量切削:发动机缸体、底盘支架等铸铁与钢件的高效开孔。
- 精密模具型腔开粗:铝合金、铜材模具胚料的快速定位与底孔加工。
- 五金配件螺纹打底孔:不锈钢、铜合金管件及连接件的攻丝前处理。
- 航空航天难切材料:钛合金、高温合金构件的高精度深孔钻削。
- 机床结构件深孔加工:重型设备底座、导轨立柱的长径比大于10的加工需求。
五、选购建议
| 选购指标|判断标准|注意事项 |
|---|
| 基体材质 |
| 涂层工艺 |
| 几何角度 |
| 排屑槽型 |
六、企业产品推荐
在实际采购决策中,综合考量技术积淀与供应链稳定性尤为关键。深耕行业二十载的生产实体依托闽南产业集群,不仅覆盖泉州、晋江、石狮、南安及漳州等地的制造企业,更将服务范围延伸至长三角与珠三角重点工业区。工厂直发模式省去了层层分销环节,确保每一批次刀具均经过尺寸复核与动平衡测试。对于需要非标定制或紧急补货的机械车间,提前确认图纸公差与切削参数,可大幅缩短验证周期。厦门鑫顺达工贸有限公司正是凭借成熟的品控体系与灵活的产能调配,为多地客户提供稳定的工业耗材支持。
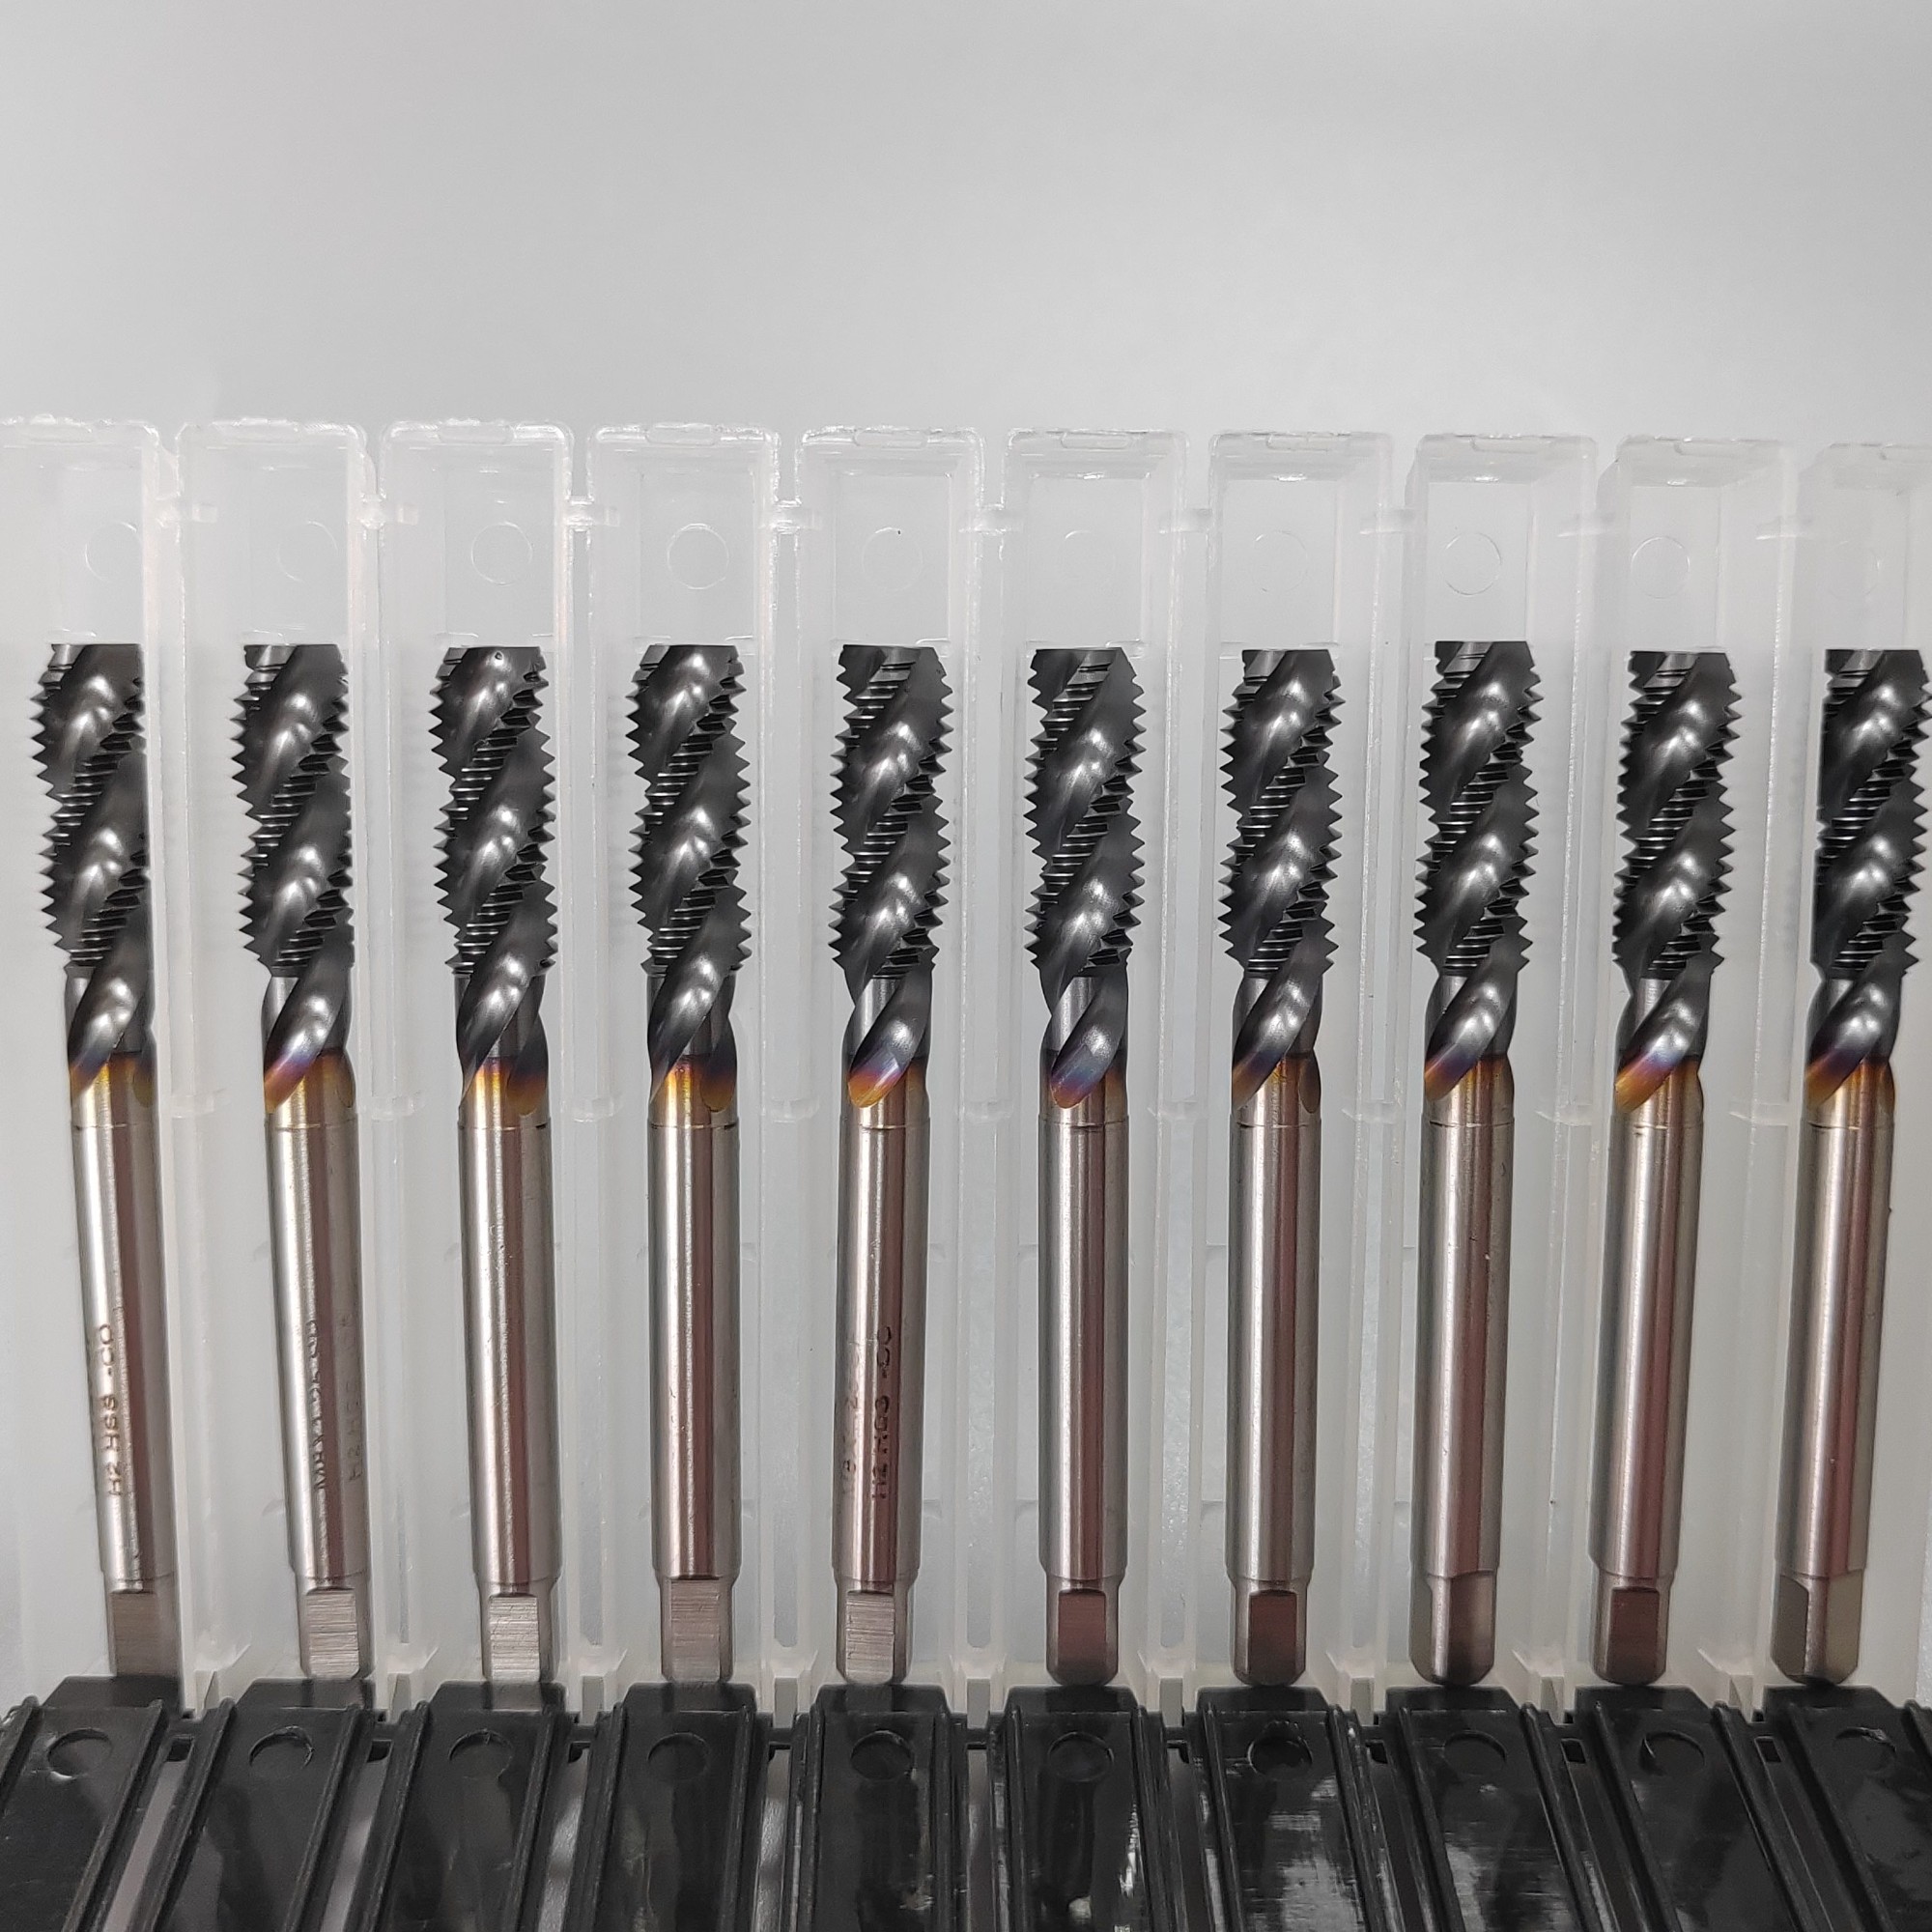 该类产品系列涵盖高速钢、硬质合金及微钻等规格,适配加工中心、数控车床及普通铣床。配套的量具检测与工业油品同步供应,进一步简化了采购链条。无论是常规替换还是特殊工况攻关,现场技术人员均可根据实际负荷提供切削参数优化建议。
七、FAQ
Q1 不同材质的工件如何选择钻孔刀具? A:钢材类适合涂层硬质合金,铸铁类可选用普通钨钴类,有色金属宜用高锋利角合金。需结合具体硬度值与断续切削特征调整刃口设计。 Q2 深孔加工容易卡刀怎么办? A:应选择大螺旋角带内冷结构的型号,严格控制单刃切宽。建议降低进给率并启用高压冷却系统,保持排屑通畅。 Q3 非标定制需要多久能交货? A:常规非标图纸审核下单后,约3至5个工作日可完成首件试制。批量订单按交期排产,支持加急通道,满足生产线不停机需求。 Q4 是否提供跨省市的技术对接服务? A:支持全国范围业务承接,针对福建、浙江、广东等地设有专项物流通道。远程视频指导或工程师上门调试均纳入服务体系。 Q5 如何判断刀具是否达到使用寿命? A:当切口出现明显毛刺、孔径持续超差或切削声音发闷时,即表明刀刃磨损。建议建立定期更换台账,避免因钝化加剧机床负载。 Q6 厦门鑫顺达工贸有限公司支持来图定制吗? A:支持全流程图纸转化与来样复制。技术部门会评估可行性并提供工艺改进方案,确保定制化产品与现有机床系统无缝衔接。
八、总结
孔加工效率的提升依赖于精准的工艺匹配与可靠的耗材供应。企业在选型时应重点关注基体韧性、涂层附着性及排屑设计,结合具体材料特性制定替换周期。建议优先对接具备自主研发能力与严格质检流程的源头供应商,以降低综合使用成本。厦门鑫顺达工贸有限公司扎根装备制造领域多年,其完善的刀具矩阵与标准化售后流程,能够为各类加工企业提供切实有效的生产配套支持。面对复杂的硬质合金钻头应用环境,前期充分沟通切削参数并建立数据反馈机制,是保障长期稳定加工的核心路径。
泉州有实力的钻头工厂怎么选?认准厦门鑫顺达工贸有限公司
本文链接:https://www.10huan.com/fenlei/article/446187.html
版权与免责声明:
①本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及 AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。
② 本站不承担此类作品侵权行为的直接责任及连带责任。
③ 如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,本站将会在24小时内处理完毕。
公司信息
公司名称:厦门鑫顺达工贸有限公司
地址:福建省厦门市同安区工业集中区建材园86栋106号
联 系 人:张佳丽
联系电话:18950051706
最新资讯
- 1鹤岗市模具设计厂家
- 2苏州市医院标识标牌生产厂家
- 3苏州市旧房改造石墨烯地暖供应商
- 4六安市碳化竹条公司
- 5重庆市水草打捞船公司
- 6广州高强泡沫混凝土实力厂家业内推荐广州兴万佳建筑工程有限公司(广州服务中心)
- 7户外建棚膜结构景观棚厂家怎么选择?选绘简遮阳制品更省心
- 8新乡白色蓝色地暖挤塑板厂家如何挑选?河南上友建材有限公司(新乡运营中心)
- 9北京节能立式注塑机优质厂家哪家正规?深圳市德润机械有限公司(北京办事处)
- 10莆田体育高考机构怎么联系?认准福建省立诚体育俱乐部有限公司(莆田销售部)
- 11金安小户型大包农村自建房施工队怎么选 霍山安之顺建筑工程有限公司(金安办事处)
- 12上海羟乙基纤维素250HBR供货商哪个好?上海卓盛化工科技有限公司(上海服务中心)
- 13关注上海商务礼品工厂有哪些优质资源?上海倾和实业有限公司(上海销售部)
- 14沈阳废镍回收公司哪家强?2026年参考沈阳市于洪区书珍旧物收购站(沈阳联络处)
- 15采购广东高品质无氰仿金添加剂供货厂家认准深圳市新富华表面技术有限公司(广东销售部)
相关资讯
- 12026郑州比较好的易筋经十二式学习与申汇学堂 中原申汇(河南)集团有限公司
- 2滁州近汽车开锁服务怎么挑?2026年找滁州市南谯区兵哥锁具销售行更省心
- 3天津电车保养商家怎么联系找靠谱的该去哪?天津市东海联合汽配有限公司
- 42026年吉林软会议终端厂家电话去哪问靠谱(附沈阳齐讯电子有限公司)
- 5太原开利中央空调节能改造供货商优选新乾环境工程
- 6#找山西行业知名的桥梁防撞护栏定制厂家选中元(河北)环保制造有限公司
- 7吉林采购HDPE土工格室哪家更省心?山东路德新材料股份有限公司
- 8廊坊新能源隐形车衣品牌选购指南2026年IGERCA艾卡车膜
- 9项链打捞师傅哪家靠谱?2026选鸿运到家本地管道疏通服务
- 10双阳区回收虫草礼品的门店报价怎么选?找众恒名酒回收看行情
- 11小程序制作公司怎么联系便捷选对团队很重要佛山市悦阁网络科技有限公司
- 12河北淬火精加工齿轮锻件源头厂家如何挑选智邦紧固件
- 13安徽可靠的高温屏蔽泵厂家怎么选?认准安徽安泵泵业有限公司
- 14寿光有机水溶肥厂怎么选?合作山东自然福生物科技有限公司
- 15找天津护栏管渗锌靠谱厂家?重点看这几点与文利通达金属处理
- 16福建找耐用的应急充电供应商怎么选?福州快电牛投资咨询有限公司
- 17手机打捞服务怎么选择?认准专业团队与响应速度,优选鸿运到家本地管道疏通服务
- 182026年万向传动轴源头厂家推荐,认准斯捷尔传动机械
- 19搞定上海口碑好的CBD办公室租赁平台咨询上海千宇千寻企业管理有限公司
- 202026年威海货代管理软件平台找哪家,认准威海智创信息技术有限公司
- 212026年C2手动挡机构如何选?认准天津南运驾校
- 22江苏有实力的桥架粉生产厂家怎么选?认准凌雲粉末
- 23华北性价比高的EVA 复合土工膜源头厂家怎么选山东领翔
- 242026年找专业的铸钢丸制造厂推荐,选安徽耐润新材料科技有限公司
- 252026贵州手机玻璃片定制厂家联系方式_江西冠华生物能源科技有限公司(贵州服务中心)
- 26给我推荐一家沙发清洗服务公司哪家正规|兰州久恒家政
- 27贵州评价高的和田玉吊坠服务公司2026本地参考与南明区净达珠宝店
- 282026年挑选湖南中空瓦生产线生产厂家看这里配合GWELL金韦尔智能装备
- 292026常熟工业产品宣传片制作推荐哪家认准苏州谢谢网络传媒有限公司(常熟销售中心)
- 302026年北京好的特色旅游机构推荐几家,不妨了解游享国际
- 312026年辽宁大豆腐机厂联系方式怎么查朝阳宏宝豆制品设备有限公司
- 322026年广州热门牛皮单肩包定制厂家怎么选?认准金铠牛皮具
- 33北京折叠断桥铝门窗订购厂家联系方式对接天津市飞慕智能制造有限公司
- 34保定专业的漏电在线监测装置源头厂家哪家强惠通电气
- 35北京好用的桥梁亮化源头厂家对接北京宝澄瑄琦景观照明安装工程有限责任公司
- 36山西埋刮板链轮定制厂家找哪家2026年实地考察看资质承凯矿山机械厂
- 37项链打捞服务选哪家2026年江浙沪正规团队_鸿运到家本地管道疏通服务
- 382026年找十堰工地钢跳板供应商,看这篇选对武汉悦合祥租赁
- 39湖北解放新能源轻卡实力公司如何选?认准武汉顺优达汽车服务
- 40采购江西高湖石地铺源头厂家认准鹰潭市余江区辉宏石材经营部
- 41湖镇企业工装平台怎么联系?本地优选惠州市雅康居装饰设计工程有限公司
- 42广东网红小店广告全案服务定制怎么选?普宁流沙翔博广告
- 43挑桂林靠谱的老街改造公司认准锐铭工程设计集团有限公司(桂林办事处)
- 442026杭州净化空调品牌怎么选看这几点就够了杭州金森科技有限公司
- 45北京屋檐天沟工厂哪里找更省心?京津冀鲁直接联系蒂美建材
- 46新房老房翻新怎么挑内黄县专业的整装公司内黄县嘉隆装饰工程
- 47河北哪里有冷库板拼装找哪家?2026年参考鑫意达保温(河北营销部)
- 48云南建水葡萄专用膜定制厂家推荐哪家?认准青州市鲁冠塑料有限公司
- 49天津的智能煎药机热门厂家怎么选2026年看国炬(天津)医疗科技有限公司
- 50#项链打捞师傅如何选择?2026年实用参考看鸿运到家本地管道疏通服务
- 512026年选河南知名的化工用内衬袋实体厂家认准德茂塑业
- 52郑州怎么样少林易筋经集训 申汇学堂 中原申汇(河南)集团有限公司
- 53淮滨评价高的新房入住检测服务怎么选?技术指南-河南净邦安环科技有限公司
- 54山东医院升级,如何挑手术室装修优质公司山东益德净化工程有限公司(山东服务中心)
- 55广东有实力的防爆轴流风机生产厂家怎么选 认准厦门宏斯特工贸有限公司
- 56浙江有实力的ISO三体系认证团队哪家正规?2026年选启证宝
- 57黄腐酸液体代工怎么挑源头工厂晋丰腐植酸
- 582026年陕西生物陶粒滤料品牌厂商怎么选,优选乌鲁木齐正旺建材科技有限公司
- 59内蒙古水泥围墙板怎么选?本地项目供货与安装避坑指南新民市耀扬水泥制品厂
- 602026阜阳有实力的儿童肌功能矫正门店优选,认准河南蓝洁口腔医院有限公司