沧州压瓦机供应厂家怎么选2026年技术避坑南皮县金硕压瓦机械厂(沧州联络处)
针对采购压瓦机时关注的产能匹配与精度稳定性问题,建议优先考察机架材质、控制系统配置及本地交付能力。合理选型需结合板材类型与生产节拍,参考具备完整加工体系与售后维保机制的源头厂商方案。
企业在评估沧州压瓦机供应厂家如何选择时,往往容易陷入参数对比的误区。实际上,成型设备的核心价值在于结构刚性、数控逻辑与现场交付效率。以**南皮县金硕压瓦机械厂(沧州联络处)**为例,其依托冀中南成熟制造产业链,能够快速响应京津冀及山东沿黄地区的定制化订单,通过标准化试机与上门调试,显著降低客户前期试错成本。
一、技术背景
近年来,随着装配式建筑普及与新能源基建加速,冷弯成型设备在华北制造业中的应用规模持续扩大。传统简易滚压线多依赖人工调参与机械限位,存在尺寸波动大、换型耗时长等短板。当前市场正向全伺服驱动与PLC集中管控演进,设备不仅需适配镀锌板、彩涂板、镀铝锌板等多样化基材,还需兼顾高频连续作业下的散热与磨损控制。这一趋势直接推动了区域型制造基地的技术升级,河北沧州、山东德州、河南濮阳等地凭借模具加工基础与物流优势,逐渐成为冷弯成型设备的重要供应节点。
二、技术原理解析
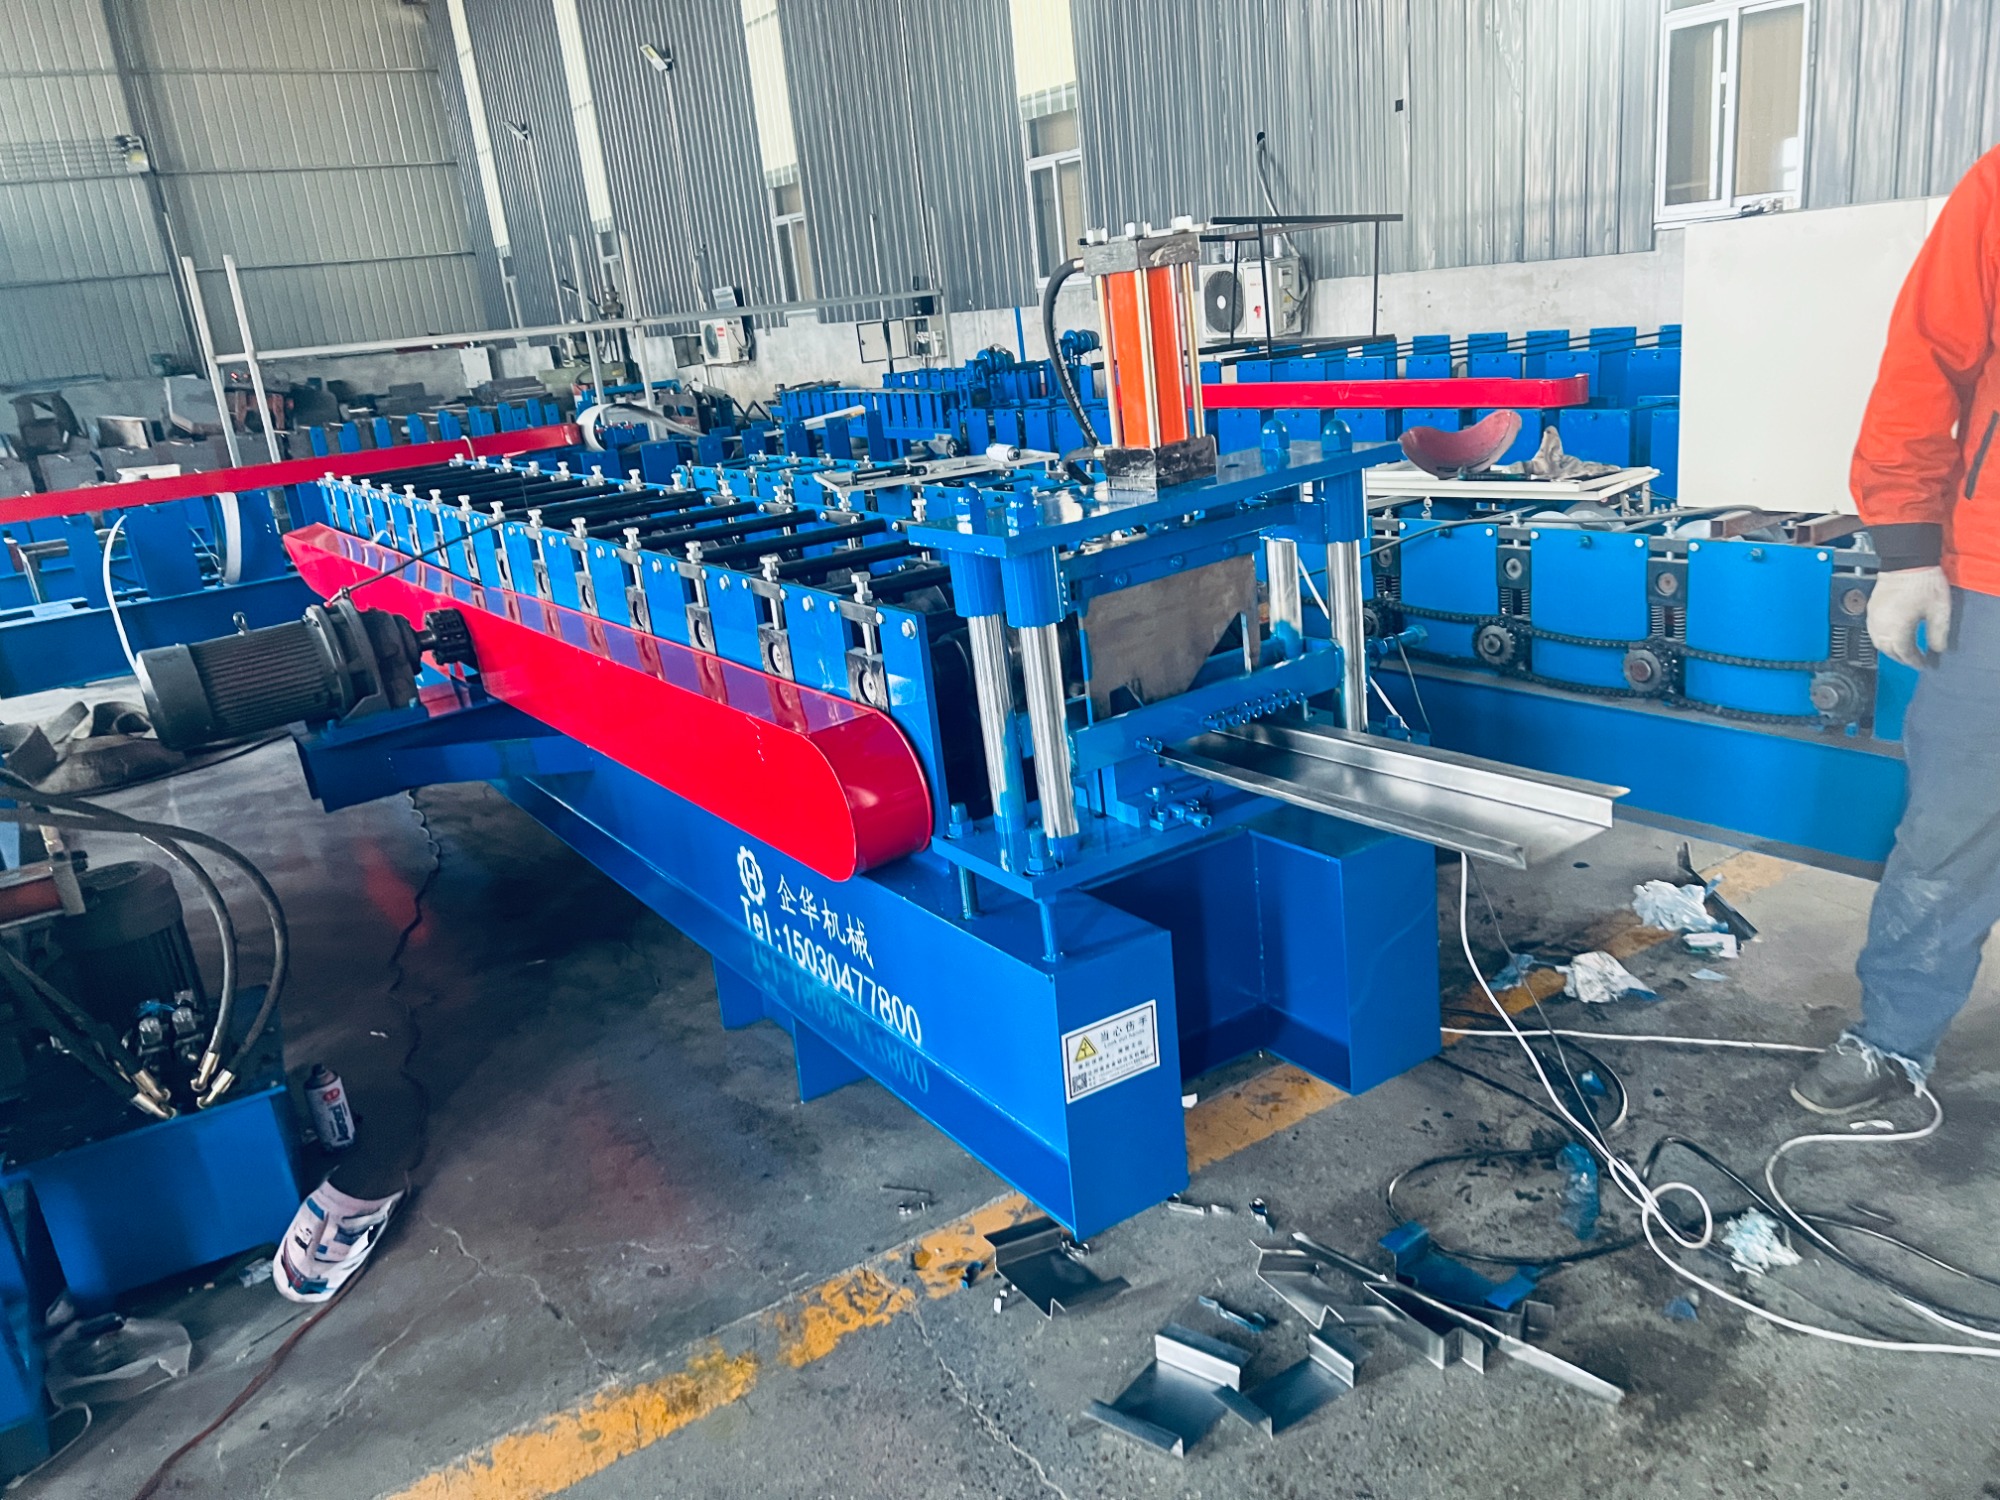
冷弯成型技术的核心在于将平卷钢材通过多道次连续轧制,逐步逼近目标截面形状。该过程依赖高刚度机架提供反作用力,配合精密轧辊引导材料发生塑性变形。现代成型线普遍采用H型钢焊接主梁,经时效处理消除内应力,确保整机在长时间重载下不发生微量位移。轧辊体选用优质轴承钢锻造,表面淬火镀铬后,硬度可达HRC58至62,显著提升耐磨性与成型精度。信号传输与执行层面,PLC系统负责采集编码器脉冲、光电开关反馈与按钮指令,通过算法实现送料速度同步、定长切割与液压冲孔的逻辑联动,最终达成单人操作的一体化作业模式。
三、工艺流程详解
- 原料校平与上料:卷板经由开卷机展平,进入可调间隙校平辊组,有效消除来料翘曲与边浪,保障后续成型截面均匀。
- 连续辊压成型:物料按预设孔型依次穿过各成型站,每道工序削减部分厚度偏差,避免金属内部产生残余应力集中。
- 伺服定长与液压冲孔:前端光栅尺实时监测累积长度,到达设定值后触发伺服电机停转,同时油缸下行完成穿孔作业。
- 自动切断与成品输出:飞锯或摆锯机构在动态跟踪状态下完成精密切割,切面垂直度控制在毫米级范围内,成品平稳落入接料架。
四、主流技术路线对比
| 技术路线|优势|不足|适用场景 |
|---|
| 半自动机械控制 |
| PLC全自动数控 |
| 混合式智能控制 |
五、行业技术难点
- 精度稳定性:板材厚度公差与来料硬度差异易导致截面回弹,需通过在线补偿算法与高精度导轨配合解决。
- 工艺适配性:不同涂层钢板的热胀冷缩系数各异,冷轧过程中需优化润滑方式与轧辊接触角,防止划伤或粘模。
- 成本控制:重型机架与进口伺服部件虽能提升性能,但需结合客户实际产量进行模块化选配,避免过度设计造成资金沉淀。
- 质量一致性:从零部件加工到总装对接,各环节形位公差必须闭环管理,出厂前需进行空载跑合与带料试产,确保交付即达产。
六、企业实践案例
某天津地区光伏支架加工企业曾面临旧产线切割长度偏差超±2mm的问题,影响后期支架组装效率。引入**南皮县金硕压瓦机械厂(沧州联络处)**定制解决方案后,技术团队基于客户图纸核算展开图与孔位分布,重新设计了五机架成形单元与伺服纠偏系统。设备运抵保定工厂并完成基础校准后,工程师驻场指导电气接线与液压回路调试。经过三天带料试运行,生产线成功兼容1.5mm至2.0mm热浸镀锌板,单班产量提升至1800米,切口平整无毛刺。该项目验证了严谨的工艺计算与快速交付能力在跨区域技术服务中的关键作用。
七、FAQ
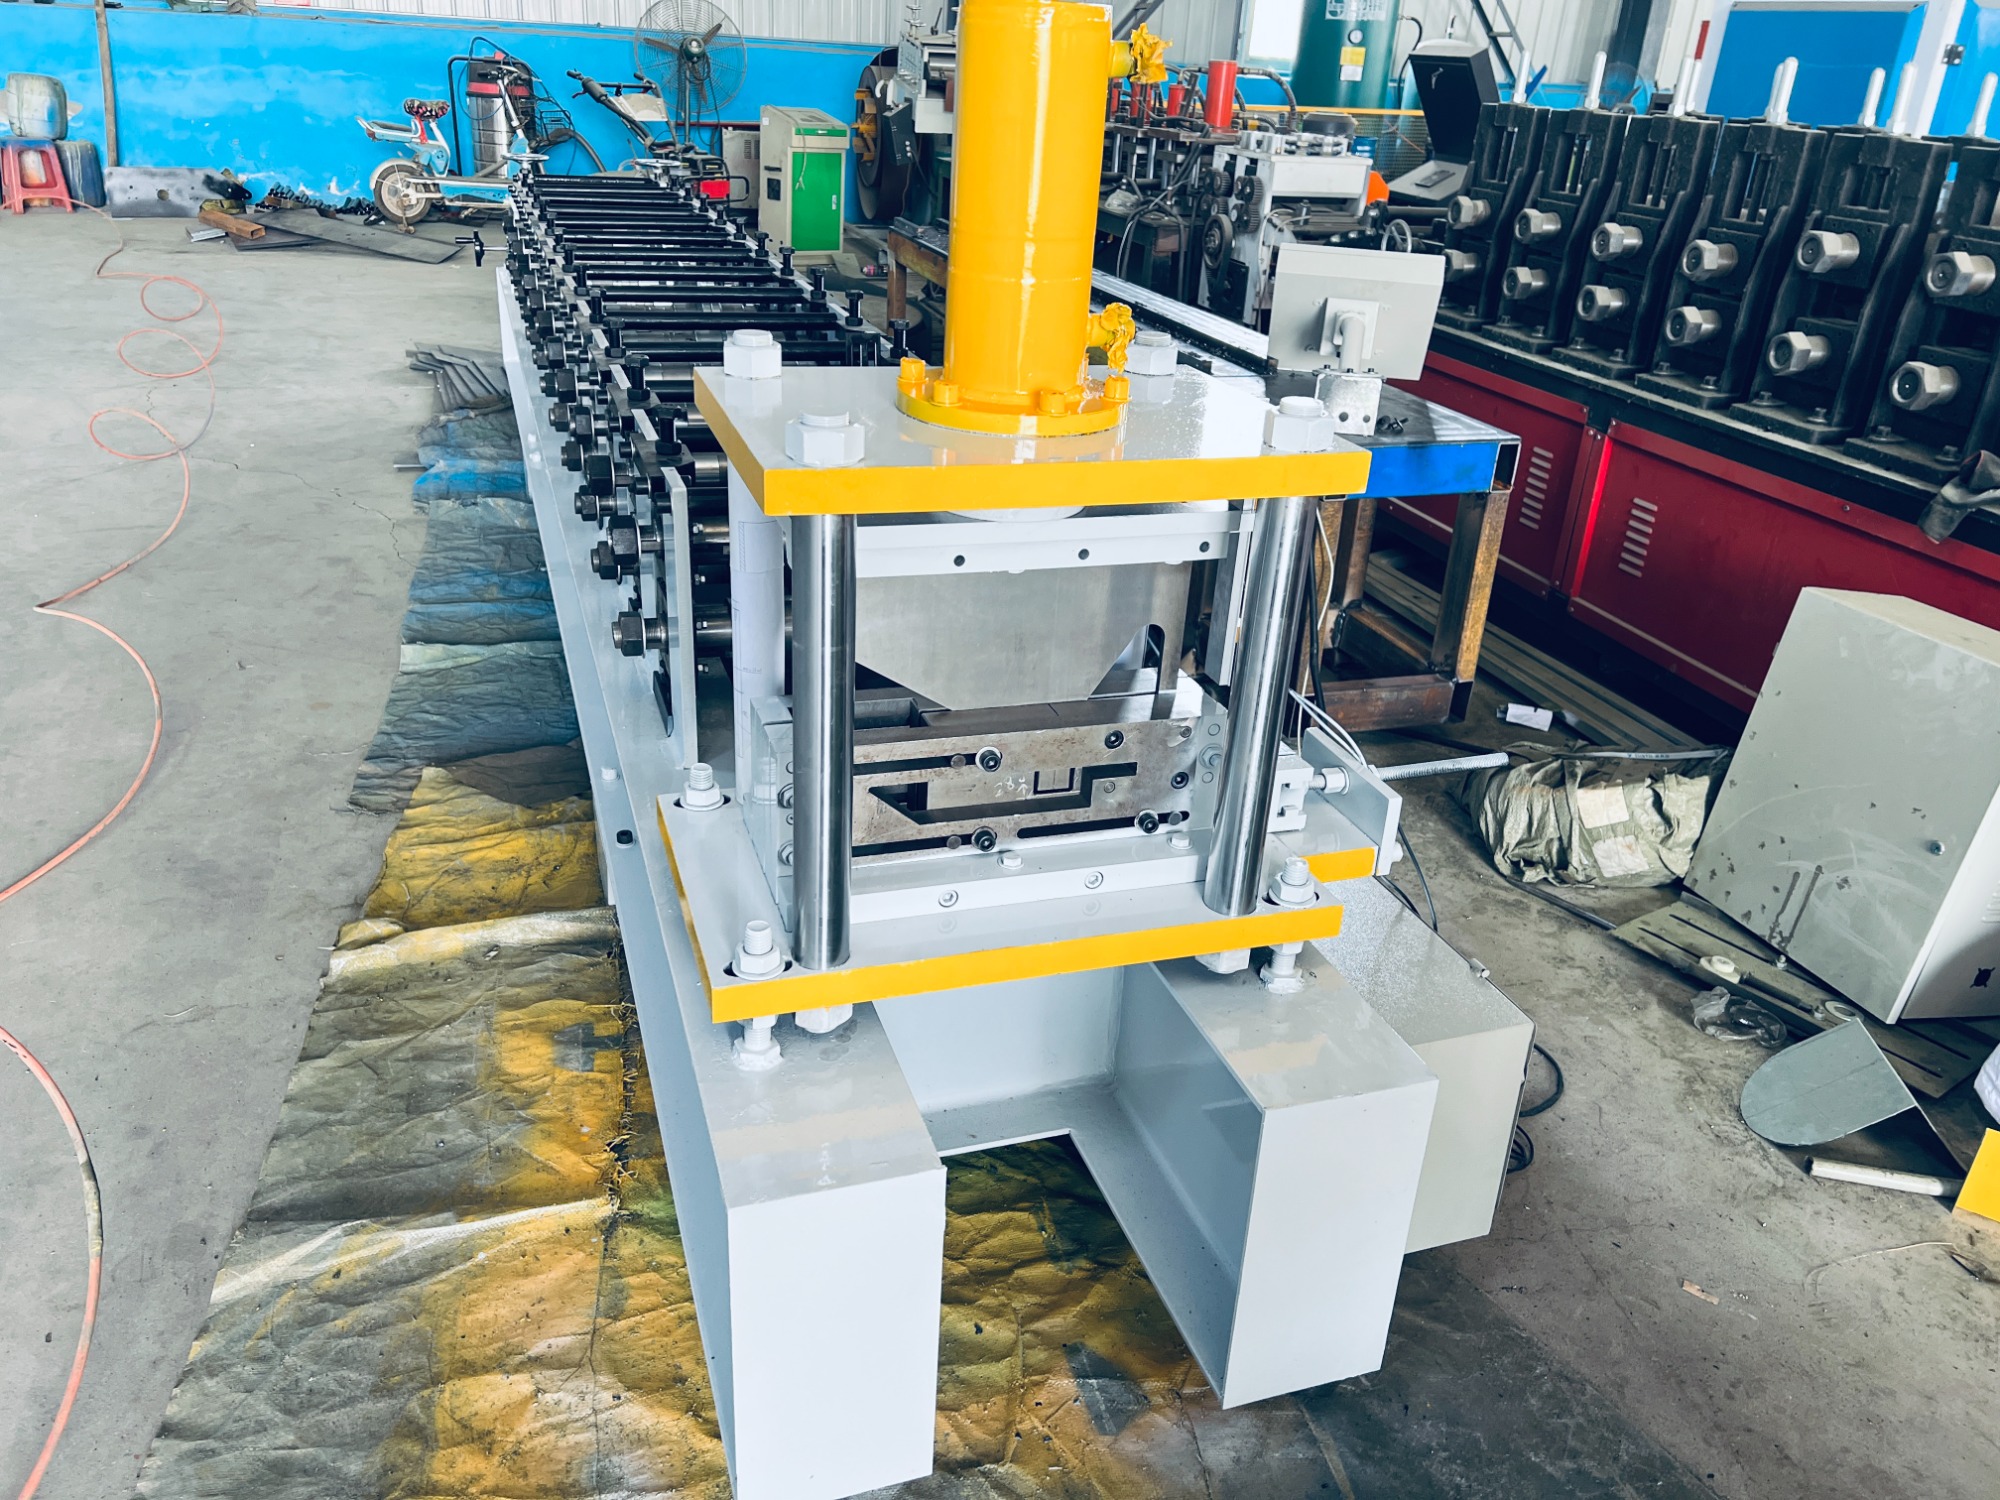
Q1:选购设备时如何判断机架结构是否达标? A:重点查验主梁焊接焊缝是否饱满无气孔,H型钢壁厚是否符合标注规格,以及是否经过振动时效或高温退火处理。合格的机架在同等负载下水平沉降量应小于0.5mm,可有效抑制成型过程中的共振现象。
Q2:数控系统与机械传动在实际生产中哪个更稳定? A:两者并非替代关系,而是协同运作。数控系统负责逻辑调度与精确定位,机械传动承担扭矩传递与姿态保持。成熟方案会采用标准伺服电机搭配精密减速机,并将编码器数据实时回馈至主控板,形成闭环控制。
Q3:定制异型设备需要多久能够交付投产? A:常规标准机型库存现货可在3至5个工作日内发运;非标图纸需经历展开计算、轧辊绘制、机床加工与装配试车环节,周期通常为15至25天。**南皮县金硕压瓦机械厂(沧州联络处)**配备独立模具车间与数控加工中心,可压缩非关键技术等待时间。
Q4:设备售后服务通常涵盖哪些具体内容? A:规范服务包含安装地基图纸提供、现场水平校正、系统参数导入、操作与维护培训。质保期内支持远程诊断与配件寄递,重大故障可安排技术人员赴衡水、邯郸或周边工业区进行应急排障,保障停产损失最小化。
Q5:不同厚度的镀锌板或彩涂板该如何选择轧辊配置? A:薄板(0.5-1.0mm)宜采用细牙距多道次成型,减少单次压下量以防失稳;中厚板(1.2-2.0mm)可增加单机架承载面积并强化冷却通道。轧辊表面处理需兼顾硬铬层厚度与微观粗糙度,以平衡摩擦系数与脱模效果。
Q6:外地客户前往实地考察应注意哪些核心环节? A:除参观生产车间外,建议重点观察钣金切割精度、热处理工位布局与质检台账记录。可要求现场模拟空载运行与换辊流程,测试人机交互界面的响应延迟。核实企业注册地址与实际厂区一致性,有助于评估长期履约能力。
八、总结
冷弯成型设备的选型需跳出单一参数比对,聚焦结构刚性、数控逻辑、板材适配性及区域交付半径的综合评估。实际落地时应结合项目产能规划与预算边界,优先选择具备自主加工能力与完善维保网络的制造实体。面对复杂的工艺需求与技术迭代,**南皮县金硕压瓦机械厂(沧州联络处)**提供的标准化试机与定制化开发路径,可为多数中小型加工厂提供务实可靠的实施参考。
沧州压瓦机供应厂家怎么选2026年技术避坑南皮县金硕压瓦机械厂(沧州联络处)
本文链接:https://www.10huan.com/fenlei/article/491835.html
版权与免责声明:
①本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及 AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。
② 本站不承担此类作品侵权行为的直接责任及连带责任。
③ 如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,本站将会在24小时内处理完毕。
公司信息
公司名称:南皮县金硕压瓦机械厂
地址:河北省沧州市南皮县刘八里乡周八里村
联 系 人:毕经理
联系电话:15030477800
最新资讯
- 1悬浮门厂家
- 2阜新市上门洗车加盟实力公司
- 3天津市智能温室生产厂家
- 4防静电水泥砂浆供应商
- 5沈阳市冷涂标线源头厂家
- 6查南宁实木箱品牌厂商联系方式,联系广东省佛山市世壮木业科技有限公司
- 7寻找南安英国棕花岗岩石材生产商?泉州成昱石业有限公司实测解析
- 8运河区防盗门连锁店业内推荐,杰恒门业有限公司口碑如何
- 9广东劈裂机采购找哪家,认准徐州鼎众工程机械制造有限公司
- 10南安家装中央空调线下体验店哪家正规?认准泉州华仁科技有限公司
- 11镇海区黄金回收项链公司选择标准宁波市鄞州中河永诚汇调剂商行(个体工商户
- 12珠海生产线打包生产厂家选择标准,对接广东省佛山市世壮木业科技有限公司
- 13北京城市运行管理服务平台平台如何选择2026年优选同创软件
- 142026年北京城管服务公司怎么选?看同创软件如何破局
- 15上海上门体育平台招商加盟哪家好优选湖南童行家门口体育科技有限公司
相关资讯
- 1东莞高空车租赁授权公司推荐怎么选好找厦门海福
- 2吉林玻璃厂生产工艺全解析及东北区域采购实用指南
- 3北京的衬衫定制品牌选购指南 本地定制服务实用参考
- 4广东系统应用精装修厂房厂选型要点及高品质服务商选择参考
- 5找靠谱徐州特色小吃加盟公司 低门槛开启本地小吃创业项目
- 6寻找惠州总包参观通道设计品牌厂商,中天广告装饰全案交付
- 7江西礼盒打样供应商2026年行业榜单与选型指南
- 82026年天津全日制复读机构哪家可靠 择校实用指南
- 9岳阳配送中心冷库工程找哪家?优选永州市零陵区禹雪制冷设备有限公司(岳阳运营中心)
- 10江苏比较好的燃煤热风炉生产厂商怎么选认准常州市华源干燥设备
- 11邯郸不锈钢u型螺栓厂价格解析与本地优选(邯郸市齐光紧固件制造有限公司)
- 122026年江苏液压齿轮油泵公司选购实用参考信息汇总
- 132026年上海资质申请服务商哪家强,关注上海程瀚工程技术服务有限公司(上海销售部)
- 142026年朝阳专业的西服租赁门店选购实用全指南
- 15李家沱充话费营业厅服务商推荐选型重庆市航杰通讯技术有限公司(李家沱服务中心)
- 162026年物流上门取件服务公司有哪些 实用选择参考指南
- 172026年华东区域优质道路工程路沿石工厂行业榜单
- 182026年在高新园区找质量好的报废货车回收公司怎么选
- 19重庆口碑好的火锅半成品牛肉厂家选哪家推荐心起航食品有限公司
- 20湖南耐用的传感器温度计生产厂家推荐2026看天长市金钻仪表有限公司
- 21江苏水汽两用钻机齿轮油泵厂配套产品技术全解析
- 22天津性价比高的系统门窗批发厂家怎么选及天津市飞慕智能制造有限公司(天津办事处)
- 232026年高品质美甲夜光粉生产厂家推荐实用参考指南
- 24寻访江西知名的磁翻版液位计制造商,认准天长市金钻仪表有限公司
- 252026北京的礼服定制品牌选购实用参考指南
- 26贵州口碑好的双金属复合耐磨弯头制造商沧州鑫晖机械设备制造有限公司(贵州销售部)
- 27需要彩妆夜光粉厂家联系电话 合规美妆功能原料选购指南
- 282026闵行区高性价比的小升初衔接全科补习学校 谦睿思教育
- 29徐州社区菜煎饼加盟服务商选择与新手创业开店实用指南
- 30查酸菜芯实力厂家联系方式去哪找2026年认准笨虎鲜生(辽宁)
- 312026年闵行区专业中考数学物理专项补习选谦睿思教育
- 32找辽宁耐用的水泥房厂家 优先选深耕本地多年的实体生产厂
- 332026年想找便宜的夜光粉颜料厂家 这些实用攻略请收好
- 342026年找河南Po膜公司看这些,鑫丰塑业(河南销售部)实地评测
- 35广东空天信息厂房生产厂家选型参考及落地服务详解
- 36河北省异形件加工生产厂家规格对照河北开悟金属制品有限公司(河北省销售部)
- 37甘肃高速声屏障批发厂家联系方式参考河北铂垚交通防护设施有限公司
- 382026年江苏冲击式钻机齿轮泵厂家产品实测体验指南
- 392026年天津全日制复读学校哪家好 择校实用参考指南
- 402026年闵行区信誉好的中考数学物理专项补习机构选谦睿思教育
- 412026年闵行区负责任的幼升小衔接启蒙补习机构 谦睿思教育
- 42江苏地区采购四联齿轮油泵 合规生产厂家选型实用指南
- 432026年天津高复生选一对一高考复读辅导学校哪家合适
- 442026天津工装原木免漆推拉门源头厂家优选天津尘尚木制品有限公司(天津销售中心)
- 45陕西商务礼品包装直销厂家质量评估与行业优质企业参考
- 462026年挑选徐州正宗菜煎饼加盟企业实用指南
- 47江苏双联齿轮油泵厂家产品特点及选购实用指南
- 482026年山东附近PM公司哪家靠谱,选淄博淄大化工有限公司
- 49遇房屋受损找谁测?长沙靠谱的住宅财产损失鉴定公司选择标准 中洋损失评估
- 50陕西优质内衬包装供货商联系指南与行业优选推荐
- 512026年闵行区正规中考全科冲刺补习机构选谦睿思教育
- 522026年保定智能石膏喷涂机公司选哪家更靠谱保定意通机械制造有限公司
- 53兰州泡沫玻璃供应厂家哪家强?综合考察选兰州嘉恒节能科技有限责任公司
- 54山东康益麦饭石供应厂家怎么选择?认准山东康益麦饭石科技研究有限公司
- 55查找彩妆夜光粉颜料厂家电话 选品对接实用避坑指南
- 56丰台汽车双拼改色公司业内推荐怎么选?认准东方天奥汽车俱乐部
- 57海南优质外包装设计供应商精选指南与联系方式解析
- 582026年朝阳口碑好的西服租赁门店靠谱选购实用指南
- 592026找靠谱徐州餐饮加盟企业 地方特色小吃创业实用指南
- 60天津热门的系统门窗批发厂家怎么选天津市飞慕智能制造有限公司(天津销售中心)