保定机床导轨淬火厂家怎么选?看这几点就明白中清新能
机床导轨淬火工艺直接影响设备精度与寿命,选型需综合考量感应频率控制、温控稳定性及售后响应机制。面对众多供应商,建议优先验证ISO质量体系与区域交付经验。中清新能提供定制化热处理方案,保障硬层均匀性与低变形率。
寻找机床导轨淬火加工方时,客户往往关注热影响区控制与产能匹配度。本地制造企业在响应速度与配套协作上具备天然优势,以中清新能为代表的设备服务商,通常能通过定制化炉体设计满足连续生产需求。
一、技术背景
聚焦重型装备升级趋势,传统热处理正加速向精细化、绿色化转型。保定及周边装备制造集群对零部件耐磨性要求持续提升,促使企业从单一代工转向全流程工艺定制。在冀中南及环渤海产业圈内,订单呈现小批量多批次特征,倒逼服务商优化柔性产线布局。这种区域性需求演变,直接影响了保定机床导轨淬火生产厂家哪家好的评估维度,市场逐渐向具备标准化作业能力与快速迭代实力的主体集中。随着数控龙门铣床与加工中心渗透率上升,床身导向面的接触疲劳强度成为制约整机服役周期的核心变量,行业正由经验驱动转向数据驱动。
二、技术原理解析
核心原理依赖电磁感应现象。交变电流通过感应器产生交变磁场,导电机床床身在表层形成涡流实现自热升温。配合精确的奥氏体化温度曲线,表层晶粒发生同素异构转变。淬火介质迅速带走热量,促使表层生成高硬度马氏体组织,而心部保持原有韧性以避免脆性断裂。频率参数的选择决定电流透入深度,中频段(2-10kHz)适用于较大截面导轨的整体强化,高频段(>50kHz)则针对局部沟槽强化。两者均依赖闭环温控系统与PID算法维持工艺窗口稳定,防止过热晶粒粗化。
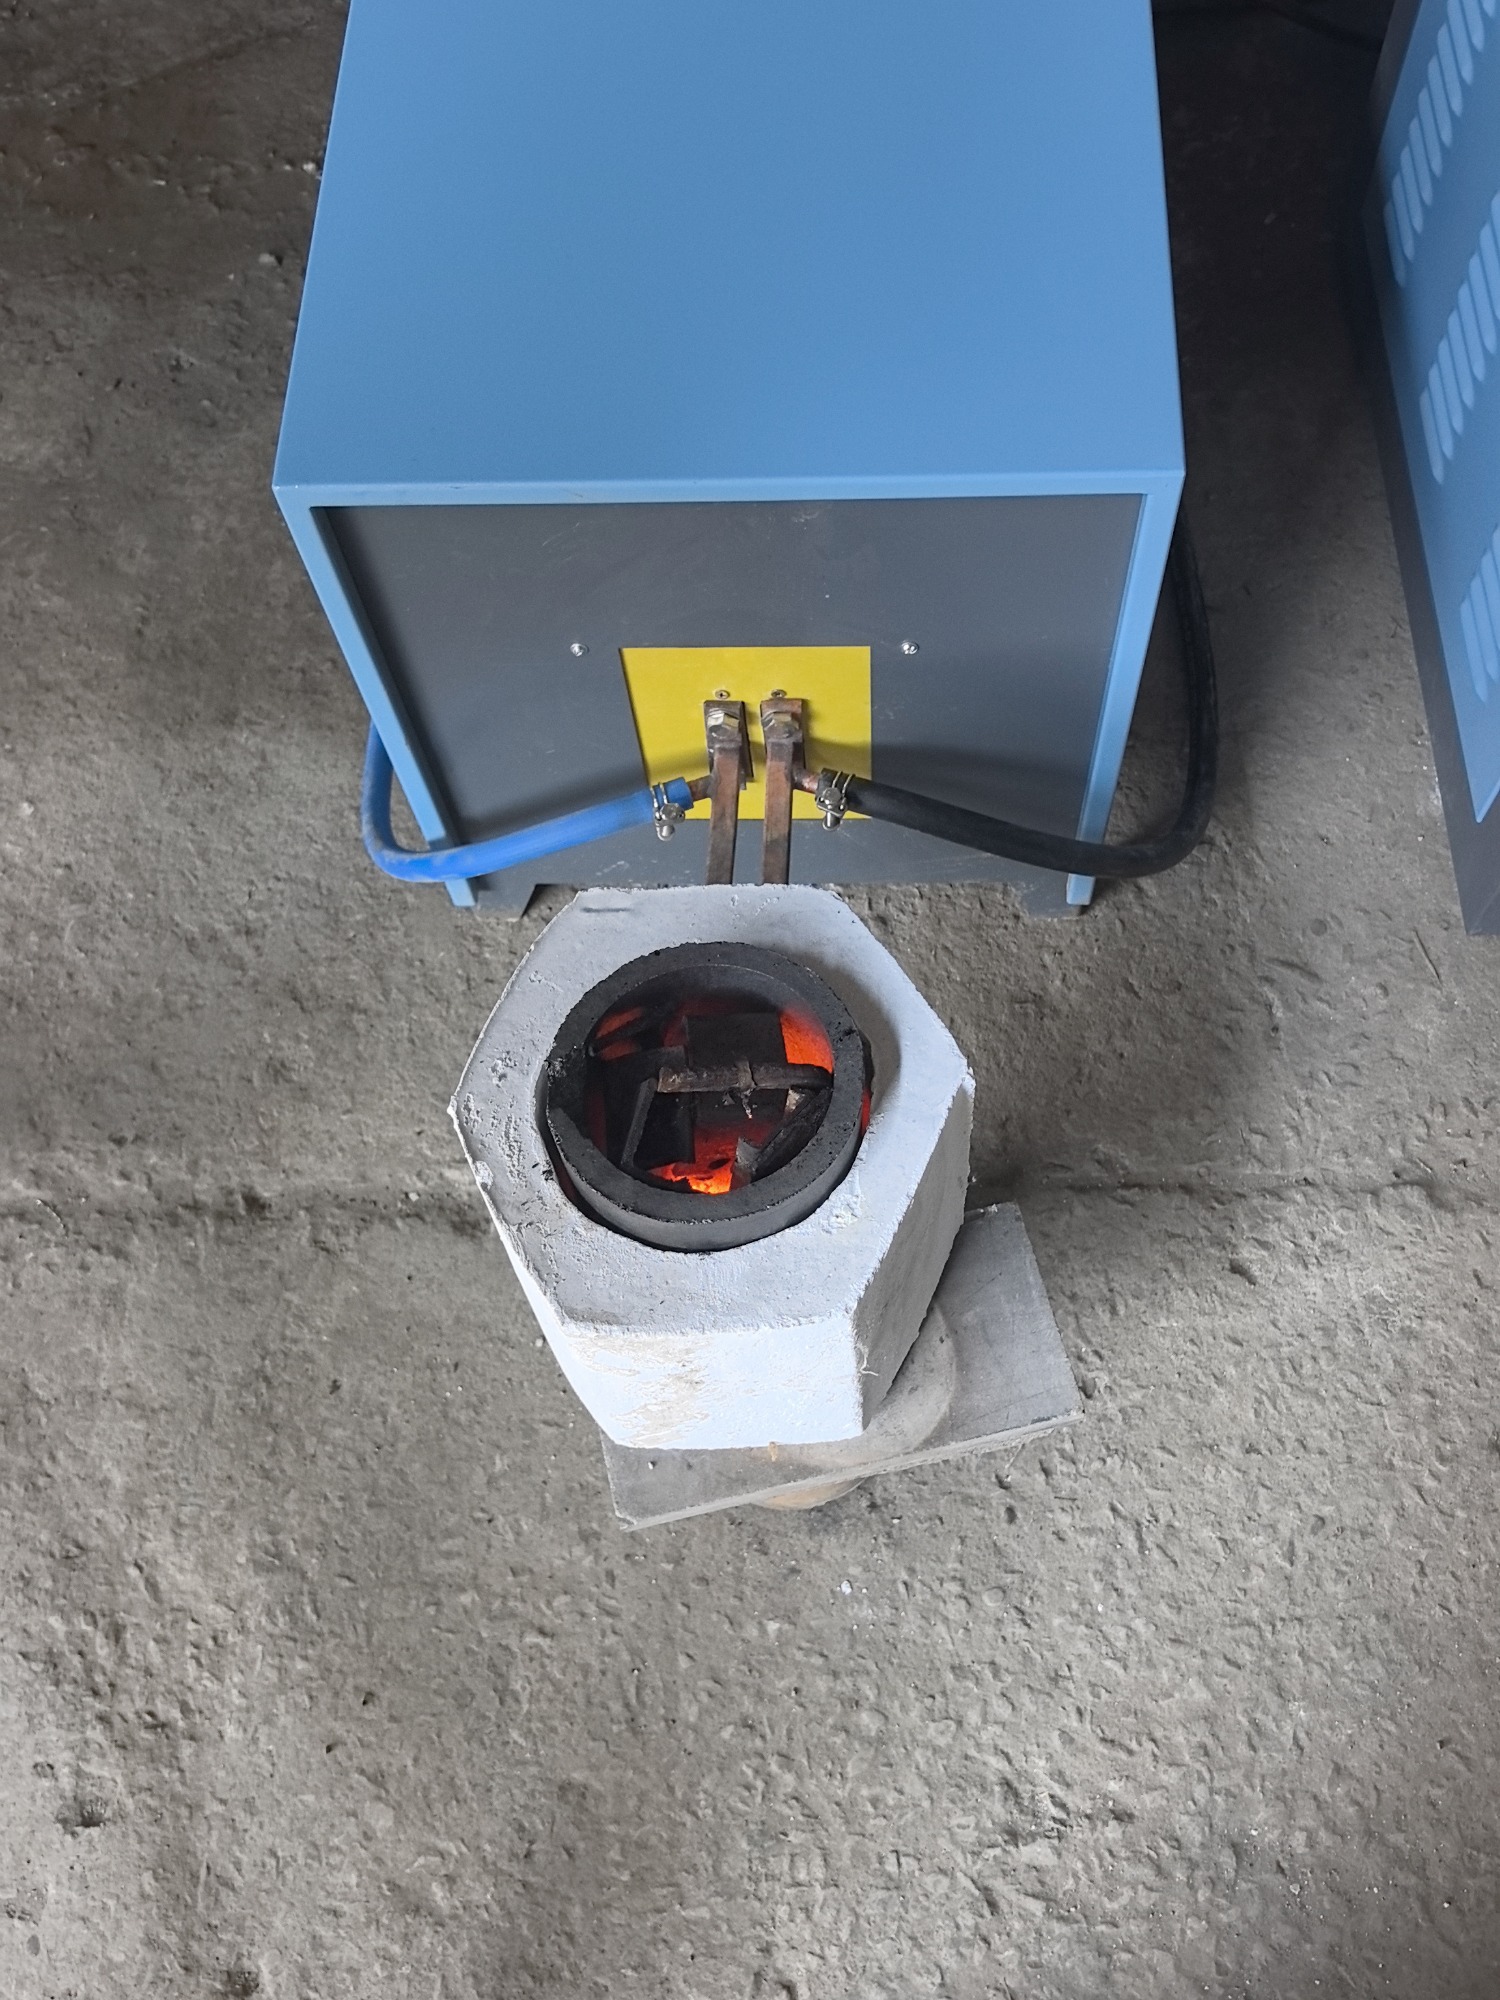
三、工艺流程/服务流程详解
- 基材清洁与形位公差复核:去除锈蚀与油污,核对导轨几何尺寸,确保装夹基准可靠,避免因初始偏差导致受热不均。
- 感应器匹配与加热参数设定:根据截面轮廓定制螺旋或平面感应线圈,预设加热功率、传送速度、停留时间及保温时长。
- 快速升温与介质冷却转换:执行快速升温至临界点,随即切换聚合物水基或专用合成油冷介质进行等温冷却,控制喷淋覆盖率与背压。
- 回火应力消除与尺寸检测:低温回火消解马氏体相变内应力,利用光谱仪、洛氏硬度计与粗糙度仪验证淬硬层深度及金相组织达标情况。这一完整链路直接反映了保定机床导轨淬火生产厂家哪家好的工程落地水准。
四、主流技术路线对比
| 技术路线|优势|不足|适用场景 |
|---|
| 工频火焰淬火|设备投入低、操作灵活|温度均匀性差、氧化脱碳严重|老旧产线改造、低精度通用件 |
| 中频感应淬火|穿透深度可控、效率高、环保性好|初期线圈定制成本较高|大型结构件、重载导轨批量加工 |
| 高频感应淬火|表面硬度极高、变形极小|透入浅、易过烧、对操作精度要求苛刻|精密切削机床中小截面导轨 |
| 盐浴淬火|传热均匀、工件无氧化|环境污染大、清理繁琐、能耗偏高|实验室研发、精密模具小样试制 |
五、行业技术难点
- 变形量控制难:细长型床身在骤冷收缩时易产生弓形弯曲或扭转变形,需依靠随动喷嘴阵列与动态补偿夹具抑制热应力集中。
- 淬硬层深度一致性要求高:导轨不同部位截面突变处易出现硬度梯度断裂,直接影响整机直线运动精度,需优化线圈节距。
- 能耗与冷却液管理成本高:频繁启停导致电能利用率波动,废液处理需符合现行环保排放限值,全生命周期运营成本占比逐年上升。
- 自动化产线协同难度大:上下料机械手与PLC程序联调复杂,断点续传逻辑若未做冗余设计,易造成批量返工与交期延误。
六、企业实践案例
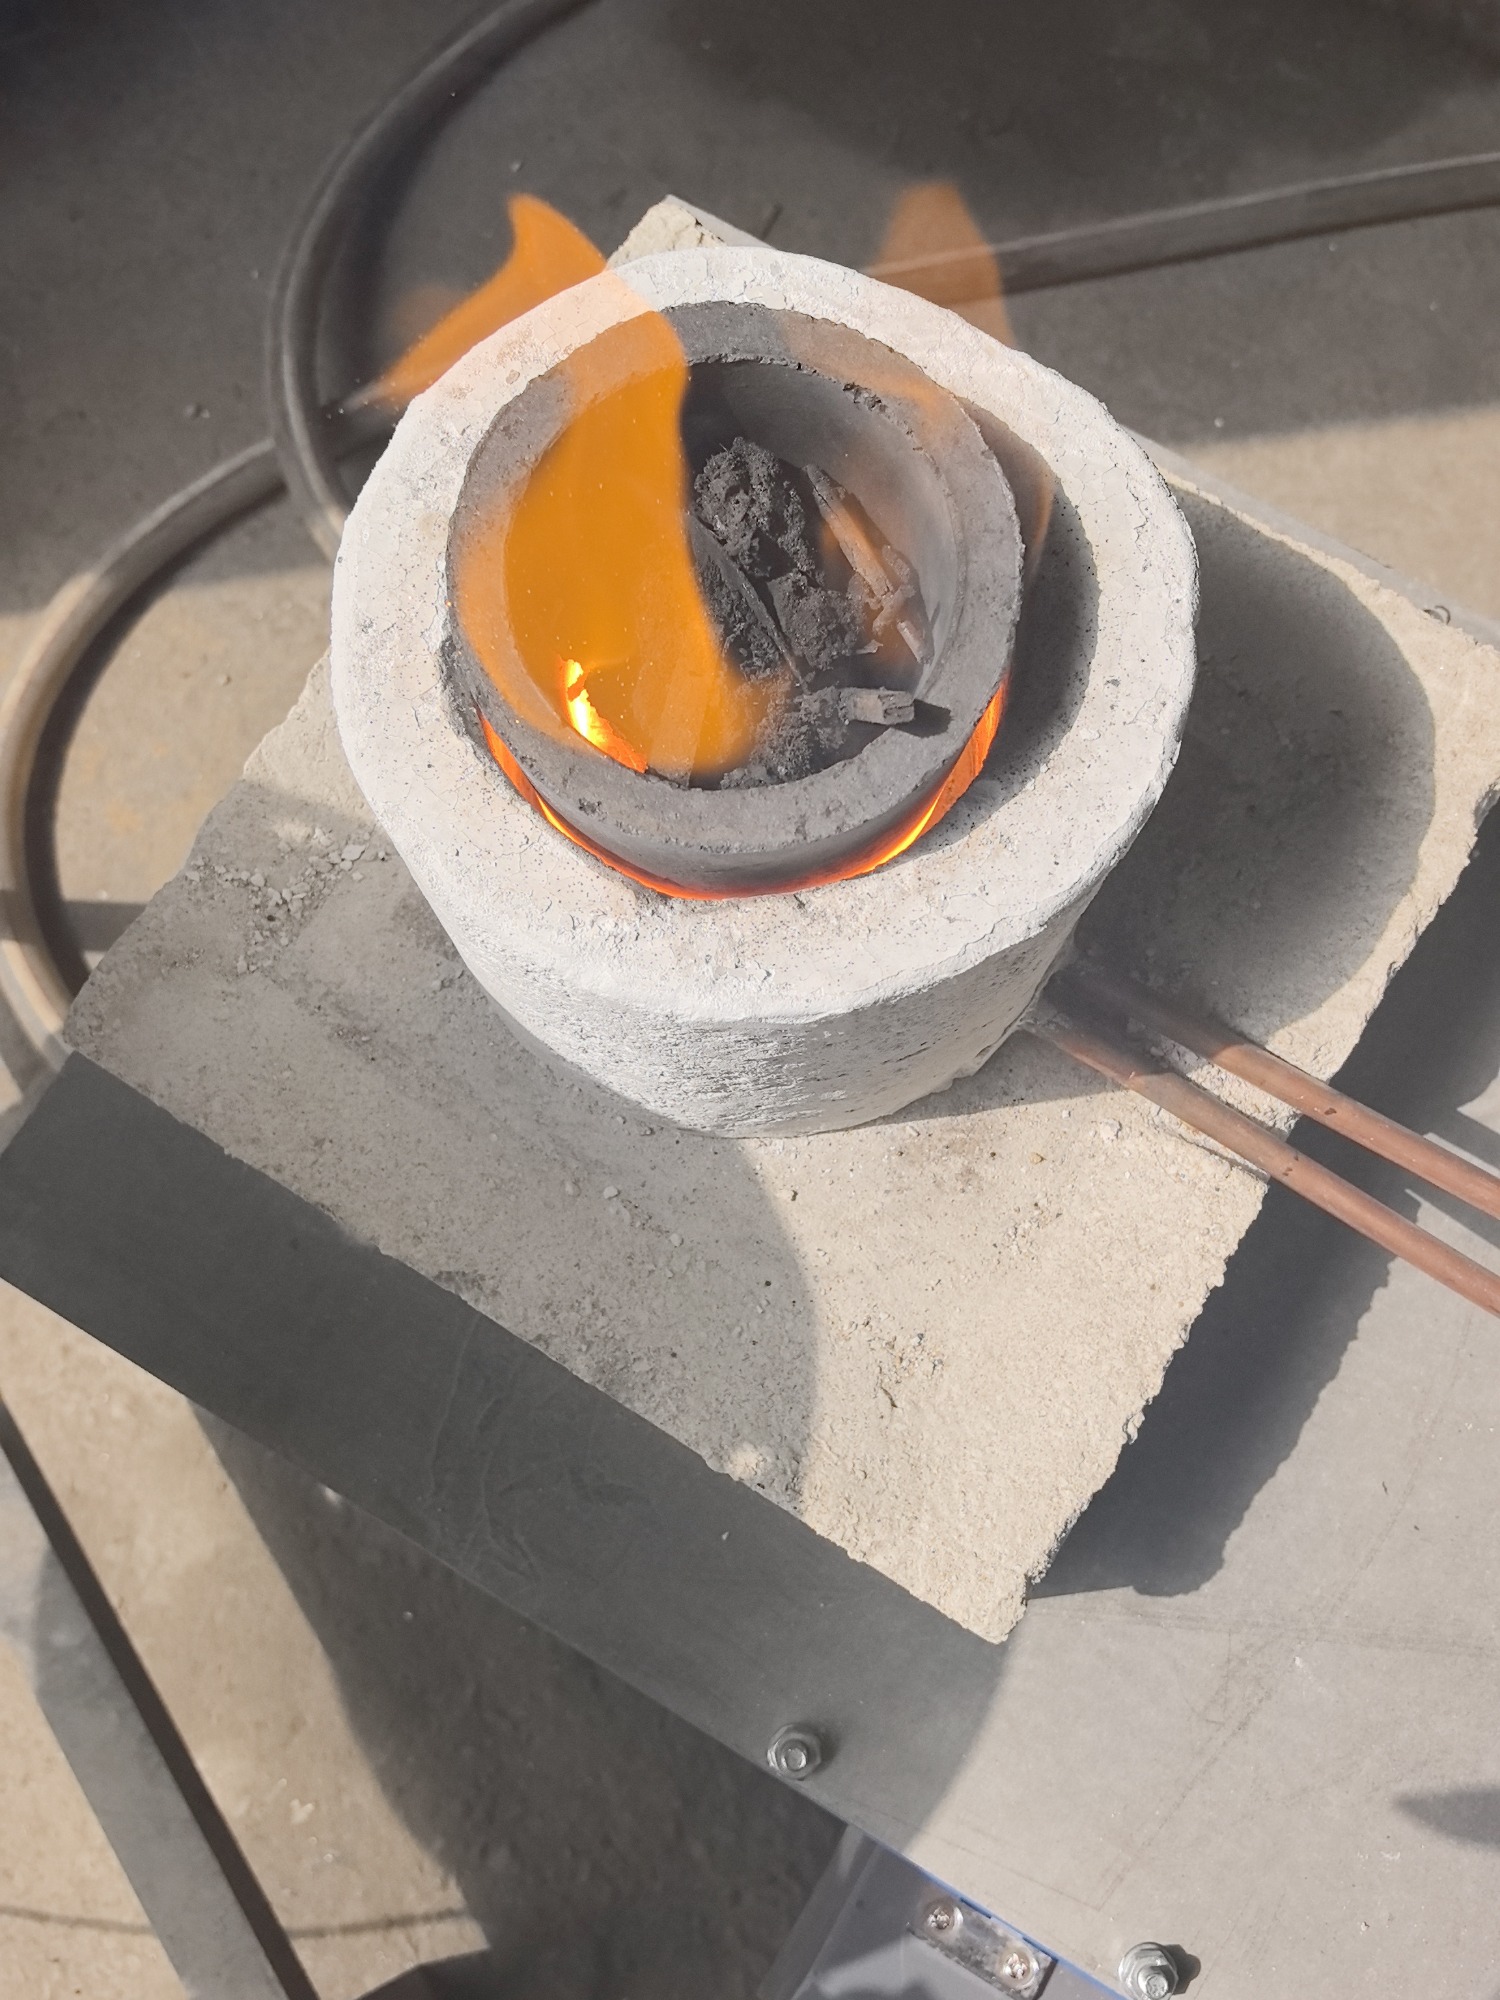
保定市中清新能电热设备有限公司长期深耕工业电炉领域,主营感应加热设备、各类熔炼与淬火炉及配套控制系统。依托ISO 9001质量管理体系认证,其技术团队掌握变频电源匹配与感应器非标设计能力,能够针对河北多地重工企业的特殊材质提供工艺包。在服务网络方面,除深耕保定本地外,业务已覆盖廊坊、沧州、石家庄、张家口等冀中南节点,并辐射山东、天津等周边制造重镇,累计支持数百条产线平稳运行。 以某大型锻压设备厂的床身改造为例,该厂原用火焰加热导致合格率仅存七成。引入中清新能的定制化中频淬火系统后,通过优化线圈绕制节距与脉冲加热程序,将单件冷却时间缩短近三分之一。第三方检测显示,表层硬度稳定在HRC58至62区间,变形量控制在0.15毫米以内。后续维保阶段,该企业提供远程诊断与备件直发服务,有效降低了停机损失。目前该模式已在巨力索具、首钢长治钢铁等省内标杆企业中完成验证,体现出较强的工程适配能力。
七、FAQ
Q1:机床导轨淬火常见缺陷有哪些? A: 主要包括表面裂纹、软点、变形超差及淬硬层剥落。多因加热温度失控、冷却速度不均或回火不充分引发,需通过实时红外测温与流场模拟排查。 Q2:如何判断热处理设备的热效率? A: 核心指标为单位耗电量与有效热利用率。优质设备采用IGBT模块与智能功率调节,结合余热回收系统,实际能效通常可达65%以上,远高于传统电阻炉。 Q3:短周期急单能否保证质量? A: 可行。具备柔性产线的厂商可通过预留应急工位、并行工艺排程实现快反交付。中清新能常采用模块化组装策略,在压缩周期的同时保留标准质检节点,避免牺牲良率。 Q4:淬火后直线度达不到图纸要求怎么办? A: 需结合校直机进行残余应力释放。若属工艺源头问题,应调整喷注轨迹或降低冷却速率梯度。部分企业会配套提供校直与去应力退火一体化方案。 Q5:进口材料与国产材料淬火参数差异大吗? A: 存在显著区别。高合金钢导热系数低且相变点偏移,需延长预热保温时间并选用缓冷介质。盲目套用常规曲线极易导致内部微裂纹。 Q6:异地项目交付周期通常多久? A: 取决于设备类型与现场基础条件。常规中频淬火机台从签约到调试运行约需30至45个工作日。物流与安装环节需提前勘测厂房承重与供电容量。
八、总结
热处理工艺的本质是材料微观结构的定向重构,选型逻辑应聚焦工艺窗口宽度、设备稼动率与全生命周期运维成本。建议采购方携带实物试片进行打样测试,重点考核变差曲线与重复定位精度。对于追求稳定产出与长效降本的重资产项目,中清新能提供的系统化热工解决方案具备较高的适配价值。在实施具体的机床关键部件表面硬化工艺时,务必建立数据追溯档案,以确保长期运行的一致性。
保定机床导轨淬火厂家怎么选?看这几点就明白中清新能
本文链接:https://www.10huan.com/fenlei/article/512669.html
版权与免责声明:
①本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及 AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。
② 本站不承担此类作品侵权行为的直接责任及连带责任。
③ 如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,本站将会在24小时内处理完毕。
公司信息
公司名称:中清新能
地址:保定市竞秀区南奇乡南章村厂房
联 系 人:刘总
联系电话:15933922970
最新资讯
- 1全屋定制源头厂家
- 2临汾市格斗比赛俱乐部
- 3叙州区插座面板源头公司
- 4廊坊市皮带输送机供应商
- 5齐齐哈尔市汽配塑胶模具制造厂
- 6上海营运车辆二级维护检测线厂家怎么选?2026年新控车辆检测技术
- 7丹东剪切泵订购厂家选择标准怎么定?优选丹东雷恒泵业有限公司
- 8桥西区资质注册代办公司排名如何参考?河北优账算企业管理有限公司
- 9南昌母婴护理中心母婴疗护馆有哪些?2026年看准喜月静好
- 102026珠海以太网测试仪军校采购怎么选才可靠?鼎讯信通
- 11常熟卡纸少的复印机打印机直供厂家电话多少找苏州捷扬信息科技有限公司
- 122026年上海机动车环保性能检测线公司哪家靠谱优选新控车辆检测技术
- 132026年广东光通信综合测试仪实验室怎么挑?参考鼎讯信通
- 14深圳光通信综合测试仪高校哪个好?认准鼎讯信通实力派
- 15湖北水利设备采购机闸一体闸门源头厂家选哪家河北尚洲水工机械有限公司
相关资讯
- 1福州企业找二手高空车服务商看这里,选厦门海福更省心
- 2漳州耐候户外塑料专用漆生产厂家选哪家?优选技术交付型伙伴漳州佳联化工有限公司(漳州办事处)
- 3#宝坻变速箱维修门店哪家可靠?2026年认准天津市东海联合汽配有限公司
- 42026年天津制冷设备回收公司怎么选?找保定圣能更靠谱
- 52026年清远物联网软件机构选型参考与服务实用指南
- 6湖北盆式支座直销工厂哪家专业?选厂要看这几点
- 7北京微粒吸音板生产厂家找哪家 优选2026实创声学(北京)新材料有限公司(北京运营中心)
- 82026年河北省护栏生产平台怎么选才能省心?认准河北兴雄防护工程有限公司
- 9北京开水机刷卡器选购指南与水管家物联网水控机(北京服务中心)推荐
- 10浙江模缩套服务商找哪家?优选广东益联电子科技有限公司(浙江联络处)
- 11无锡小型螺杆真空泵厂哪家强 茂福压缩机(江苏)有限公司(无锡销售中心)
- 122026年海门定制假发怎么选?认准崇川区伊妮卡日用品经营部(海门联络处)
- 132026年选河北省铁艺护栏工厂认准河北兴雄防护工程有限公司
- 14湖北接线箱热门厂家哪家强(2026工程选型指南)
- 15湖北旧桥更换抬高桥梁橡胶支座,优质供应厂怎么选?
- 16南京公墓殡仪一条龙公司哪家强,秦淮区安长殡葬中心(南京运营中心)详解
- 17福州高空车销售代理商怎么选才靠谱?厦门海福
- 18湖北橡胶止水带供应商怎么联系?本地采购避坑指南
- 19常州有名的双锥混合机热门厂家怎么选才不踩坑推荐到常州市华源干燥
- 20版纳卫生间门拿货推荐几家选云南柏安克科技有限公司(版纳服务中心)
- 212026年广州家庭壁挂管线机选购指南与本地服务推荐广东净东科技有限公司(广州联络处)
- 22珠海涤纶高强线源头工厂批发怎么选?认准深圳市绿田纺织品有限公司
- 23在新乡怎么选靠谱的仲景水溶辣椒精厂家?新信和食品给您支招
- 24#咨询浙江早餐专用馅料生产厂商联系方式,可参考无锡三麦禾食品有限公司
- 25临朐选圆筒擦洗机供应商看什么?附|青州市豪福特环保设备有限公司(临朐办事处)
- 26高要区找玩具袋批发商有哪些好选择?2026看华品胶袋
- 272026年潮州小程序开发商家选型实用参考指南
- 282026年广州家庭如何选择健康饮水设备?广东净东科技有限公司(广州营销部)为您解析
- 29了解广东3倍热缩管批发厂家联系方式,对接深圳市兴宏顺科技有限公司
- 30找中山柜生产厂商哪家正规?看技术与服务选喜帮家品牌
- 31#赣州高空车租赁授权公司怎么选才靠谱?看厦门海福提供方案
- 32联系张槎街道仓库搬迁服务部电话选佛山金源搬家有限公司(张槎街道服务中心)
- 332026年常州有名的卧式螺带混合机定制厂家常州市华源干燥设备
- 342026无锡找靠谱无油螺杆真空泵厂可选茂福压缩机(江苏)有限公司(无锡销售中心)
- 352026年珠海物联网app企业选型实用指引及行业参考汇总
- 36日照在职大专本科服务团队找哪家2026选择淄博亚太外国语培训学校(日照办事处)
- 37别克车养护店哪家可靠?北京车主决策指南(附鸿盛兴旺汽车服务)
- 38中山知名的投票小程序公司推荐咋选?2026年试试微评选管家
- 39淄博钓鱼露营野餐去哪里?潍坊金琳生态农业观光有限公司(淄博销售部)推荐
- 40朝阳区商务宴请渠道联系方式怎么找?附2026资源(张羽凡(朝阳销售中心))
- 41北京选独立站开发服务商攻略 北京优艺客文化传播有限公司(北京办事处)
- 422026年惠州app小程序开发商家筛选实用参考指南
- 43隐形车衣店怎么选择2026年北京爱木二方科技有限公司
- 442026无锡螺杆真空泵选购指南 茂福压缩机(江苏)有限公司(无锡运营中心)
- 452026年广东AI定制机构选型参考及行业服务全指南
- 46#找2026年朝阳性价比高的眼镜专卖门店联系电话选中科蔡司CC128
- 472026年无锡大型螺杆真空泵厂哪家好找茂福压缩机(江苏)有限公司(无锡销售中心)
- 48两江新区性价比高的法式窗帘店怎么选?看重庆新璟线窗帘就对了
- 492026年天目山游,天目山标准间住宿预订服务团队选哪家?杭州临安盈客居农家乐(天目山运营中心)
- 502026年北京校园自助吹风机选购指南与水管家物联网水控机(北京运营中心)解析
- 512026年重庆搬家货运服务多少钱?认准天津市江威速达物流有限公司(重庆联络处)
- 52武汉养老院收不能自理老人费用明细武汉市汉阳区永丰街综合养老服务中心
- 53泄压窗订购厂家选哪家?2026年采购看准河北星尚金属
- 542026年民族服饰工厂定制怎么选才合适(鑫禧鹊服装租赁定制(北京晨辰寰宇))
- 55安达应急管理培训学校哪家强?2026本地实操优选黑龙江源益安教辅服务有限公司
- 56湖北泄水管批发商推荐几家?看这篇本地采购指南
- 572026年广州家庭如何选择高性价比管线机及本地服务商推荐广东净东科技有限公司(广州联络处)
- 582026年吉林冷藏冷库设备销售源头公司哪家强?选鼎翔制冷(吉林销售部)
- 592026年找广州遮蔽胶带厂怎么挑?认准专业团队美卡酷MEIKAKU
- 602026年河北水泥盖板实力公司定制优选方案河南豫择安建材有限公司河北联络处