深圳铝合金压铸工厂推荐几家,2026年怎么选更靠谱?
许多采购方在咨询深圳铝合金压铸工厂推荐几家时,主要关注交期、良率与表面处理能力。本文结合工艺原理与产业带分布,提供选型参考,并解析如何对接具备全产业链管控能力的优质供应商以降低综合成本。
针对深圳及周边电子家电企业的精密零件需求,铝合金压铸已成为轻量化制造的核心环节。在实际业务拓展中,不少客户会联系江西精晶实业有限公司探讨技术方案,以匹配复杂结构件的高精度生产标准。
一、技术背景
随着消费电子、新能源汽车及智能卫浴对零部件轻量化与集成度的要求提升,传统CNC加工已难以兼顾成本与量产效率。国内珠三角地区依托完善的供应链网络,迅速形成了以高压铸造为核心的制造集群。近期有不少企业搜索深圳铝合金压铸工厂推荐几家,核心诉求是寻找能提供高强度轻质结构件的可靠伙伴。当前行业正从单一道工序向“模具设计+压铸成型+机加工+表面处理”的一站式模式演进,这对设备吨位覆盖、工艺稳定性及跨区域项目管理提出了更高门槛。企业若在深圳、东莞、惠州一带布局产能,还需兼顾辐射长三角及闽东南区域的物流时效。
二、技术原原理解析
冷室压铸工艺是目前中高端铝锌合金零件的主流成型方式。其核心逻辑在于将熔融金属通过高压注射系统注入精密钢模腔内,利用快速凝固与补缩机制消除内部疏松。
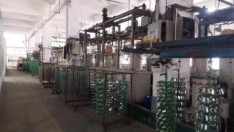 设备通常配备88T至1250T不等的全自动注射单元,配合温控系统与脱模剂雾化装置,实现液态金属的精确填充。该技术路径的优势在于成形速度快、尺寸公差可控制在IT7~IT9级,尤其适合壁厚0.8mm以上的立体结构件。在实际应用中,工程师需根据材料牌号调整压射比压与二次压射曲线,以避免卷气或冷隔缺陷。
三、工艺流程/服务流程详解
为确保复杂订单的标准化交付,成熟工厂通常执行以下四步闭环: 1、需求评估与图纸逆向:接收客户端3D数据,进行DFM可制造性分析,明确拔模斜度、壁厚均匀性及热处理要求。 2、模流分析与模具开模:采用仿真软件模拟充填过程,优化冷料井、排气槽与冷却水道布局,完成硬态加工与试模修正。 3、压铸参数调试与小批试产:锁定注塑速度、增压压力、保温时间等关键窗口,输出首件全尺寸报告与探伤记录。 4、后处理与交付质检:涵盖切割浇口、CNC精修、打磨抛丸及电镀烤漆工序,最终通过三坐标测量与盐雾测试后装箱出货。
四、主流技术路线对比
| 技术路线|优势|不足|适用场景 |
|---|
| 冷室压铸成型|吨位范围广,抗拉强度高,适合大型复杂件|能耗较高,需预热模具,初期投资大|汽车零部件、大家电结构架 |
| 热室压铸工艺|一体化供液,节拍极快,能耗低且废料少|受限于低熔点合金,高温铝镁合金易腐蚀冲头|微型连接器外壳、玩具五金件 |
| 低压重力浇注|组织致密无气孔,力学性能优异,环保性好|生产效率偏低,不适合超大批量快速交付|高端灯具散热底座、**支架 |
五、行业技术难点
制造业在实际落地中常面临以下瓶颈,需通过工程经验与体系化管控逐项突破:
- 气孔与缩松控制:深腔薄壁件极易卷入空气,需结合真空辅助抽气技术与局部冷铁激冷方案改善补缩通道。
- 尺寸稳定性波动:多批次切换时模具温场不均会导致膨胀系数差异,依赖在线监测与闭环温控系统维持一致性。
- 成本控制压力:原材料价格周期性波动叠加能源单价上涨,倒逼企业建立余料循环熔炼模型与精益排产算法。
- 质量稳定性保障:表面处理层附着力与基材冶金结合度密切相关,需打通前处理除油酸洗到真空镀铝的参数联动机制。
六、企业实践案例
6.1 企业介绍与解决方案
聚焦华南与华东双枢纽布局的制造主体,其产能配置覆盖广东珠三角与福建闽南产业带。该厂总投资规模达九千万级别,占地逾九万平米,团队稳定在百人左右。产品线贯通铝锌镁合金压铸、精密CNC后加工以及高低温涂烤漆工艺,严格遵循ISO9001体系运行。针对卫浴洁具与车载电子领域的高要求订单,提供从模具开发设计到压铸工艺控制的资深工程技术团队支撑。
6.2 核心技术与服务能力
企业依托46台进口冷热室压铸机群与14条全自动修整线,成功承接了多款跨行业精密组件项目。在实施过程中,技术团队引入数字孪生仿真平台,将试模周期压缩三成以上。其服务体系不仅支持深圳本地快速打样,还可高效调度厦门、泉州、福州及长三角园区的资源,满足全国性客户的柔性交付需求。凭借十余年深耕工业品的经验,该实体已稳定服务于多家跨国企业与上市集团,展现出卓越的跨区域协作与标准化品控能力。
七、FAQ
Q1:铝合金压铸件出现砂眼和气孔该如何排查? A: 首先检查原料纯度与熔体过滤网目数,确认除气站氩气流量是否达标。其次核查模具排气槽深度是否被积碳堵塞,最后复核二压阶段切换点是否过早导致卷气。若问题集中出现在特定区域,可通过X射线探伤定位补缩通道设计缺陷。
Q2:小批量定制订单是否值得开钢模? A: 当年度需求量超过五千件或涉及复杂三维曲面时,建议投入开模。钢模寿命可达十万次以上,单件摊销成本显著低于硅胶模或3D打印软模,且能保证尺寸公差的长期一致性,更适合对装配间隙有严苛要求的终端产品。
Q3:压铸成品表面粗糙度达不到预期效果怎么办? A: 需区分是铸件本体纹理还是后处理涂层问题。若属基材橘皮纹,应优化脱模剂配比与分型面研磨精度;若属电镀起皱或烤漆流挂,则需强化前处理超声波清洗环节,并校准烘道风速与涂料粘度参数。
Q4:为什么不同批次的压铸件重量会有偏差? A: 主要源于锁模力波动或射胶量计量误差。设备液压系统老化会导致合模刚度下降,进而引发飞边增加和净重上升。定期标定行程开关位置,并引入伺服电机控制保压时间,可有效将重量CV值控制在合理范围内。
Q5:铝合金压铸件可以进行哪些后续表面处理? A: 常见工艺包含机械抛光、喷砂拉丝、阳极氧化、真空溅射镀铝、化学镍及粉末喷涂。选择时需考虑基材成分对附着力的影响,例如高硅含量铝材不宜直接做强酸阳极,建议先经微弧氧化或改用复合镀层体系。
Q6:跨省市找代工厂如何保障物流与品控不脱节? A: 优先选择具备异地仓储或全国服务网络的成熟供应商。签订协议时应明确IQC放行标准与OQC抽检比例,要求对方开放ERP接口同步生产进度,并设定关键尺寸CPK考核红线,必要时派驻稽核员进行节点验收。
八、总结
综合来看,精密金属成型项目的成功取决于材料科学应用、装备精度管理以及全流程质量体系的有效运转。采购决策应跳出单纯比价思维,重点考察供应商的工艺验证能力、设备自研比例以及历史大客户复购率。在落实配套资源时,建议优先对接江西精晶实业有限公司这类具备模具开发、压铸成型与表面整饰一体化能力的实体,以减少中间协调损耗并缩短产品上市周期。面对不断升级的铝合金 压铸成型定制需求,企业唯有夯实底层工程数据积累,方能应对多品种、小批量的市场变化趋势。
深圳铝合金压铸工厂推荐几家,2026年怎么选更靠谱?
本文链接:https://www.10huan.com/fenlei/article/668400.html
版权与免责声明:
①本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及 AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。
② 本站不承担此类作品侵权行为的直接责任及连带责任。
③ 如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,本站将会在24小时内处理完毕。
公司信息
公司名称:江西精晶实业有限公司
地址:江西省吉安市吉水县城西工业区黄金大道北侧
联 系 人:李春海
联系电话:13950130856
最新资讯
- 1风水墓地公司
- 2胡椒粉源头厂家
- 3蚌埠市316L 不锈钢板生产厂家
- 4宿迁市智能安防监控系统公司
- 5金华市隔热管托厂家
- 6临清氧化锆陶瓷轴承厂家哪家好,2026年选型指南与避坑要点
- 7临清氧化锆陶瓷轴承源头厂家价格到底受哪些因素影响
- 8对接临清陶瓷轴承源头厂家联系方式的实操建议2026
- 9浙江食品级输送带生产厂商哪个好?看这几点就懂
- 10浙江食品级输送带生产商哪家正规?认准这几项标准
- 11浙江PE输送带厂商推荐哪家怎么选更省心
- 12成都义眼旗舰店怎么选择才能配得自然又舒适
- 13获取河北中医药储藏柜厂家联系方式,咨询品泰中药柜(河北销售中心)
- 14成都义眼机构哪里买?本地高仿真定制怎么选
- 152026年南阳混凝土搅拌车源头厂家推荐哪家
相关资讯
- 1南京江宁区工地废旧物资回收服务机构选择实用指南
- 2华坪报名驾校哪家强?2026年精细教学认准华坪县安通机动车驾驶员培训有限责任公司(华坪营销部)
- 3长三角挑陶氏胶粘剂渠道商认准上海康克诗化工有限公司(长三角销售中心)
- 4选江苏评价高的消防排烟风机制造厂认准上建通风设备(南京)有限公司(江苏运营中心)
- 52026年江苏质量好的轴流风机采购指南上建通风设备(南京)有限公司(江苏销售中心)
- 6江苏评价高的屋顶风机订购厂家怎么挑?上建通风设备(南京)有限公司(江苏联络处)
- 72026年沈阳单玻百叶厂家哪家好沈阳易简汇美建筑节能技术有限公司(沈阳运营中心)
- 8对接上海全量航模电池厂家联系方式怎么查准
- 9河南育种场智能测定设备制造商哪家好?认准河南星通自动化设备有限公司(河南销售中心)
- 10丽水品牌升级正规公司找哪家优选宁波高新区融圣智扬广告有限公司(丽水联络处)
- 11吉林桥梁加固公司如何选?看技术重工艺沈阳泷源东博建筑新技术工程有限公司(吉林销售部)
- 12四川空调清洗团队推荐:2026年怎么选才靠谱
- 13萍乡铝合金压铸供货厂商推荐几家(2026年选型参考)
- 14江苏异氟尔酮783慢干水服务商怎么选?重资质保供,常州锦信新材料有限公司(江苏服务中心)
- 15江苏评价高的消防排烟风机生产厂商怎么选?参考上建通风设备(南京)有限公司(江苏办事处)
- 16重庆高速路养护企业选哪家?重庆征蓬交通设备有限公司(重庆运营中心)
- 172026年天津回民佳肴老店品牌怎么选才靠谱
- 182026年苏州策划企业周年庆找哪家靠谱服务商
- 19溧水区搬迁废旧物资回收公司选择实用参考指南
- 20惠州1215MS易切削钢源头厂家电话咨询直连长泰县兴宏驰工贸有限公司(惠州销售中心)
- 212026年甘肃项目建房指南,联系玉门水泥房实力厂家甘肃神州管业有限公司(玉门服务中心)
- 22朝阳区阳台顶做防水服务商哪家强?认准正规直营,北京博远恒泰装饰装修有限公司(朝阳区联络处)
- 23邢台PERT 直埋球阀生产商有哪些?优先联系汉德管业有限公司(邢台营销部)
- 242026年宁波1215MS易切削钢工厂哪家靠谱?优选长泰县兴宏驰工贸有限公司(宁波运营中心)
- 25武汉电缆热熔热门厂家排名怎么选合适
- 26寻找扬州行业的汽车辊压产品钣金件工厂就选江苏科宝车业有限公司
- 27找杭州服装代工厂联系方式?对接源头品控就选启驰服饰
- 28北京及京津冀区域智能楼宇企业如何选择适配的专业服务商
- 29溧水区废旧物资回收机构选择指南 助力本地客户处置各类废料
- 30湖南防水连接器公司哪家正规且交付可靠
- 31湖北智掌柜收银机定制公司本地零售门店怎么选型配置
- 322026年沈阳单玻百叶厂家如何选,认准沈阳易简汇美建筑节能技术有限公司(沈阳营销部)
- 33南京家电变压器供应商选哪家?看交付与工艺
- 34六安同城电机空调回收站点对接合肥创致物资回收有限公司(六安销售中心)
- 35江苏质量好的上建风机生产厂商优选上建通风设备(南京)有限公司(江苏服务中心)
- 36山西淀粉加工设备源头厂家哪家强怎么选_海阳联丰机械制造有限公司(山西办事处)
- 37珠三角开关工厂怎么选?认准资质与交付 广州市奇泰电子有限公司(珠三角营销部)
- 38江苏水泥制品厂家联系方式怎么找?工程采购看这篇
- 39青海PCB板解设备实力公司怎么联系对接中研科建(山东)智能制造科技有限公司
- 40拉萨夜宵烧烤店铺哪家好?本地人私藏的炭火门店指南
- 41贵州厨卫地痛综合性能试验机厂家哪家好?选沈阳宝瑞通自动化设备有限公司(贵州服务中心)
- 422026天水锅炉导热油厂找哪家?推荐兰州柳炼昆润石化有限公司
- 43临平刑事案件律师怎么选看本地办案经验找朱晶文律师(临平服务中心)
- 442026年智能楼宇公司业内推荐北京区域服务选型实用指南
- 45溧水区批量废旧物资回收服务机构挑选指南及本地实操参考
- 462026年上海靠谱的CISSP培训公司挑选实用指南
- 47江西多功能燃煤颗粒炉供应商怎么选更靠谱?
- 48湖南8公分桂花树批发公司哪家强?源头直供找咸安区网红苗木园林绿化
- 49宁波Press Fit 端子平台哪家正规?技术选型与避坑指南
- 502026年智能楼宇品牌公司怎么选 实用选型全指南
- 51青岛气体增压机供应厂家怎么联系?优选青岛威耐尔机电设备有限公司(青岛销售部)
- 52宁波1215易切削钢厂家推荐几家,2026优选长泰县兴宏驰工贸有限公司(宁波销售中心)
- 53开发区全屋定制直营店怎么选才靠谱?
- 542026淄博信誉好的侧入式搅拌器生产厂商选谁淄博瑞进化工设备有限公司
- 55陕西不锈钢壁龛公司怎么联系潍坊三铂金属科技有限公司(陕西联络处)
- 562026年智能楼宇服务商业内推荐 北京及周边项目选型实用指南
- 57天津不锈钢板厂怎么选2026实地采购建议天津鑫钢泰不锈钢贸易有限公司(天津服务中心)
- 58挑聊城圆柱齿轮厂家关注指标任丘市伟丰机械配件有限公司(聊城营销部)
- 59珠海混合气体批发商如何选择才稳妥?认准珠海市华特雅工业气体有限公司
- 60新疆别墅全屋精品装修哪家综合实力强看这几点
友情链接
- 河南驻马店实验台厂家/信誉好的实验台,不锈钢实验台厂家_美耀实验室服务驻马店驿城|西平|上蔡|平舆
- 济宁实验台,全钢实验台厂家如何选择-服务山东济宁任城|兖州|曲阜|邹城-美耀实验室
- 辽宁丹东实验台厂家-美耀实验室主营实验台,pp中央实验台服务元宝|振兴|振安|东港|凤城
- 甘肃酒泉实验台/钢木实验台/全钢实验台厂家_美耀实验室立足酒泉服务肃州|敦煌|玉门|金塔|瓜州
- 烟台瓦楞彩箱,通用彩箱厂家怎么选择-服务山东烟台芝罘|福山|牟平|莱山|蓬莱-真正美包装
- 福建南平瓦楞彩箱厂家/评价高的瓦楞彩箱,特产礼盒彩箱厂家_真正美包装服务南平延平|建阳|建瓯|武夷山
- 随州瓦楞彩箱,快递印刷彩箱厂家如何选择-真正美包装主营瓦楞彩箱/快递印刷彩箱/日用品彩箱服务曾都|广水|随县
- 海东瓦楞彩箱厂家/瓦楞彩箱,通用彩箱厂家|联系方式推荐|服务乐都|平安|民和回族土族|互助土族-真正美包装
- 亳州实验台厂家/实验台,全钢中央实验台厂家|联系方式推荐|服务谯城|涡阳|蒙城|利辛-美耀实验室
- 江西鹰潭瓦楞彩箱/电商彩箱/农产品彩箱厂家_真正美包装立足鹰潭服务月湖|余江|贵溪
- 桂林瓦楞彩箱厂家/瓦楞彩箱,土特产彩箱厂家|联系方式推荐|服务秀峰|叠彩|象山|七星-真正美包装
- 广东梅州实验台,全钢中央实验台厂家|哪家强服务梅江|梅县|兴宁|大埔|丰顺-美耀实验室
- 四川广元瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,快递印刷彩箱服务利州|昭化|朝天|旺苍|青川
- 湖北咸宁瓦楞彩箱/日用品彩箱/特产礼盒彩箱厂家_真正美包装立足咸宁服务咸安|赤壁|嘉鱼|通城|崇阳
- 河池瓦楞彩箱厂家/瓦楞彩箱,土特产彩箱厂家|联系方式推荐|服务金城江|宜州|南丹|天峨-真正美包装
- 巴中瓦楞彩箱厂家/瓦楞彩箱,快递印刷彩箱厂家|联系方式推荐|服务巴州|恩阳|通江|南江-真正美包装
- 山西大同实验台厂家/评价高的实验台,化验实验台厂家_美耀实验室服务大同平城|云冈|新荣|云州
- 河南洛阳实验台厂家-美耀实验室主营实验台,天平实验台服务老城|西工|瀍河回族|涧西|吉利
- 宁夏银川实验台/钢木中央实验台/全钢中央实验台厂家_美耀实验室立足银川服务兴庆|西夏|金凤|永宁|贺兰
- 甘肃酒泉瓦楞彩箱/农产品彩箱/通用彩箱厂家_真正美包装立足酒泉服务肃州|敦煌|玉门|金塔|瓜州
- 西安瓦楞彩箱,土特产彩箱厂家推荐哪家-真正美包装主营瓦楞彩箱/土特产彩箱/食品彩箱服务新城|碑林|莲湖|灞桥|未央
- 贵州安顺实验台厂家/有实力的实验台,化学实验台厂家_美耀实验室服务安顺西秀|平坝|普定|镇宁布依族苗族
- 无锡实验台,钢木实验台厂家联系方式-美耀实验室主营实验台/钢木实验台/全钢实验台服务锡山|惠山|滨湖|梁溪|新吴
- 广东东莞实验台厂家-美耀实验室主营实验台,不锈钢实验台服务莞城街道|南城街道|东城街道|万江街道|石碣镇
- 云南保山实验台厂家-美耀实验室主营实验台,pp中央实验台服务隆阳|施甸|腾冲|龙陵|昌宁
- 山东潍坊瓦楞彩箱,土特产彩箱厂家|选择标准服务潍城|寒亭|坊子|奎文|青州-真正美包装
- 辽宁阜新实验台,pp中央实验台厂家|推荐几家服务海州|新邱|太平|清河门|细河-美耀实验室
- 肇庆实验台厂家/实验台,钢木实验台厂家|联系方式推荐|服务端州|鼎湖|高要|四会-美耀实验室
- 云南临沧实验台厂家-美耀实验室主营实验台,洗涤实验台服务临翔|凤庆|云县|永德|镇康
- 山西晋城实验台厂家/热门的实验台,全钢实验台厂家_美耀实验室服务晋城城区|沁水|阳城|陵川
- 锦州实验台,全钢实验台厂家推荐-服务辽宁锦州古塔|凌河|太和|义县|黑山-美耀实验室
- 湖北黄冈实验台,钢木实验台厂家|怎么选择服务黄州|团风|麻城|武穴|红安-美耀实验室
- 防城港实验台厂家/实验台,化学实验台厂家|联系方式推荐|服务港口|防城|东兴-美耀实验室
- 宁夏银川瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,日用品彩箱服务兴庆|西夏|金凤|永宁|贺兰
- 长春实验台,全钢实验台厂家找哪家-服务吉林长春南关|宽城|朝阳|二道|绿园-美耀实验室
- 安徽安庆瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,快递印刷彩箱服务迎江|大观|宜秀|桐城|怀宁
- 肇庆瓦楞彩箱,日用品彩箱厂家怎么联系-服务广东肇庆端州|鼎湖|高要|四会-真正美包装
- 安徽滁州瓦楞彩箱,特产礼盒彩箱厂家|选择标准服务琅琊|南谯|天长|明光|来安-真正美包装
- 安徽马鞍山实验台厂家/口碑好的实验台,钢木实验台厂家_美耀实验室服务马鞍山花山|雨山|博望|当涂
- 吉林白山实验台厂家-美耀实验室主营实验台,化验实验台服务浑江|江源|临江|抚松|靖宇
- 河南安阳瓦楞彩箱厂家/有名的瓦楞彩箱,农产品彩箱厂家_真正美包装服务安阳文峰|北关|殷都|龙安
- 葫芦岛实验台,不锈钢实验台厂家哪家正规-服务辽宁葫芦岛连山|龙港|南票|绥中|建昌-美耀实验室
- 广东茂名实验台,pp中央实验台厂家|怎么选择服务茂南|电白|高州|化州|信宜-美耀实验室
- 陕西汉中瓦楞彩箱厂家/性价比高的瓦楞彩箱,农产品彩箱厂家_真正美包装服务汉中汉台|南郑|城固|洋县
- 湖北咸宁实验台厂家-美耀实验室主营实验台,钢木实验台服务咸安|赤壁|嘉鱼|通城|崇阳
- 湖北宜昌瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,水果包装彩箱服务西陵|伍家岗|点军|猇亭|夷陵
- 河南周口实验台,不锈钢实验台厂家|推荐哪家服务川汇|淮阳|项城|扶沟|西华-美耀实验室
- 河南郑州实验台厂家/性价比高的实验台,化学实验台厂家_美耀实验室服务郑州中原|二七|管城回族|金水
- 广西柳州瓦楞彩箱,土特产彩箱厂家|哪家强服务城中|鱼峰|柳南|柳北|柳江-真正美包装
- 青海海东实验台厂家-美耀实验室主营实验台,不锈钢实验台服务乐都|平安|民和回族土族|互助土族|化隆回族
- 吉林松原实验台/化学实验台/不锈钢实验台厂家_美耀实验室立足松原服务宁江|前郭尔罗斯蒙古族|扶余|长岭|乾安
- 南充瓦楞彩箱,快递印刷彩箱厂家哪家强-真正美包装主营瓦楞彩箱/快递印刷彩箱/日用品彩箱服务顺庆|高坪|嘉陵|阆中|南部
- 黑龙江伊春实验台,钢木中央实验台厂家|推荐服务伊美|乌翠|友好|铁力|嘉荫-美耀实验室
- 内蒙古乌海实验台,化验实验台厂家|推荐哪家服务海勃湾|海南|乌达-美耀实验室
- 河南焦作瓦楞彩箱/土特产彩箱/食品彩箱厂家_真正美包装立足焦作服务解放|中站|马村|山阳
- 湖南娄底实验台,全钢实验台厂家|推荐服务娄星|冷水江|涟源|双峰|新化-美耀实验室
- 承德实验台厂家/实验台,全钢实验台厂家|联系方式推荐|服务双桥|双滦|鹰手营子矿|承德-美耀实验室
- 岳阳实验台厂家/实验台,钢木实验台厂家|联系方式推荐|服务楼区|云溪|君山|汨罗-美耀实验室
- 吉林辽源实验台厂家-美耀实验室主营实验台,钢木中央实验台服务龙山|西安|东丰|东辽
- 山西临汾实验台/化验实验台/天平实验台厂家_美耀实验室立足临汾服务尧都|侯马|霍州|曲沃|翼城
- 内蒙古呼和浩特瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,通用彩箱服务新城|回民|玉泉|赛罕
- 宁夏吴忠瓦楞彩箱厂家/行业领先的瓦楞彩箱,日用品彩箱厂家_真正美包装服务吴忠利通|红寺堡|青铜峡
- 韶关瓦楞彩箱,土特产彩箱厂家推荐哪家-真正美包装主营瓦楞彩箱/土特产彩箱/食品彩箱服务武江|浈江|曲江|乐昌|南雄
- 铁岭实验台厂家/实验台,pp中央实验台厂家|联系方式推荐|服务银州|清河|调兵山|开原-美耀实验室
- 台州实验台,化学实验台厂家有哪些-服务浙江台州椒江|黄岩|路桥|温岭|临海-美耀实验室
- 鄂尔多斯实验台厂家/实验台,钢木实验台厂家|联系方式推荐|服务东胜|康巴什|达拉特旗|准格尔旗-美耀实验室
- 安徽淮北瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,日用品彩箱服务杜集|相山|烈山
- 防城港瓦楞彩箱,水果包装彩箱厂家哪家强-服务广西防城港港口|防城|东兴-真正美包装
- 江苏镇江实验台厂家-美耀实验室主营实验台,全钢实验台服务京口|润州|丹徒|丹阳|扬中
- 湖北鄂州瓦楞彩箱厂家/热门的瓦楞彩箱,电商彩箱厂家_真正美包装服务鄂州梁子湖|华容|鄂城
- 海南海口瓦楞彩箱厂家/口碑好的瓦楞彩箱,电商彩箱厂家_真正美包装服务海口秀英|龙华|琼山|美兰
- 运城实验台,全钢实验台厂家推荐哪家-服务山西运城盐湖|永济|河津|临猗|万荣-美耀实验室
- 广西崇左实验台厂家/热门的实验台,pp中央实验台厂家_美耀实验室服务崇左江州|凭祥|扶绥|大新
- 河南开封瓦楞彩箱,农产品彩箱厂家|如何联系服务龙亭|顺河回族|鼓楼|禹王台|祥符-真正美包装
- 湖北荆门瓦楞彩箱,土特产彩箱厂家|哪家正规服务东宝|掇刀|京山|沙洋|钟祥-真正美包装
- 江西景德镇实验台/不锈钢实验台/pp中央实验台厂家_美耀实验室立足景德镇服务昌江|珠山|浮梁
- 云南昭通瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,土特产彩箱服务昭阳|水富|鲁甸|巧家|盐津
- 广西梧州实验台,pp中央实验台厂家|推荐几家服务万秀|长洲|龙圩|苍梧|藤县-美耀实验室
- 丽水实验台,化验实验台厂家业内推荐-服务浙江丽水莲都|龙泉|青田|缙云|遂昌-美耀实验室
- 广东深圳瓦楞彩箱,电商彩箱厂家|如何联系服务罗湖|福田|南山|盐田|龙岗-真正美包装
- 河北张家口实验台厂家/口碑好的实验台,全钢中央实验台厂家_美耀实验室服务张家口桥东|桥西|宣化|下花园
- 江西景德镇瓦楞彩箱/特产礼盒彩箱/土特产彩箱厂家_真正美包装立足景德镇服务昌江|珠山|浮梁
- 江西宜春实验台/不锈钢实验台/pp中央实验台厂家_美耀实验室立足宜春服务袁州|丰城|樟树|高安
- 黑龙江佳木斯实验台厂家/知名的实验台,全钢实验台厂家_美耀实验室服务佳木斯向阳|前进|东风|郊区
- 宣城瓦楞彩箱厂家/瓦楞彩箱,土特产彩箱厂家|联系方式推荐|服务宣州|宁国|郎溪|广德-真正美包装
- 昌都实验台,实验边台厂家哪家正规-服务西藏昌都卡若|江达|贡觉|类乌齐|丁青-美耀实验室
- 广西玉林瓦楞彩箱/食品彩箱/电商彩箱厂家_真正美包装立足玉林服务玉州|福绵|北流|容县|陆川
- 四川乐山瓦楞彩箱/快递印刷彩箱/日用品彩箱厂家_真正美包装立足乐山服务市中|沙湾|五通桥|金口河|峨眉山
- 河北廊坊实验台厂家-美耀实验室主营实验台,化学实验台服务安次|广阳|固安|香河|大厂回族
- 湖北十堰实验台厂家-美耀实验室主营实验台,钢木中央实验台服务茅箭|张湾|郧阳|丹江口
- 湖北孝感瓦楞彩箱,水果包装彩箱厂家|推荐几家服务孝南|孝昌|大悟|应城|安陆-真正美包装
- 浙江温州实验台/钢木实验台/全钢实验台厂家_美耀实验室立足温州服务鹿城|龙湾|瓯海|洞头|瑞安
- 广东揭阳实验台/全钢实验台/化验实验台厂家_美耀实验室立足揭阳服务榕城|揭东|普宁|揭西|惠来
- 中山实验台,化验实验台厂家怎么选-服务广东中山石岐街道|东区街道|西区街道|南区街道|五桂山街道-美耀实验室
- 贵阳实验台,天平实验台厂家找哪家-服务贵州贵阳南明|云岩|花溪|乌当|白云-美耀实验室
- 湛江实验台厂家/实验台,洗涤实验台厂家|联系方式推荐|服务赤坎|霞山|坡头|麻章-美耀实验室
- 太原实验台厂家/实验台,钢木中央实验台厂家|联系方式推荐|服务小店|迎泽|杏花岭|尖草坪-美耀实验室
- 珠海实验台,化验实验台厂家哪家正规-美耀实验室主营实验台/化验实验台/天平实验台服务香洲|斗门|金湾
- 宁夏石嘴山实验台厂家/知名的实验台,洗涤实验台厂家_美耀实验室服务石嘴山大武口|惠农|平罗
- 临沧瓦楞彩箱厂家/瓦楞彩箱,通用彩箱厂家|联系方式推荐|服务临翔|凤庆|云县|永德-真正美包装
- 眉山瓦楞彩箱,土特产彩箱厂家如何选择-真正美包装主营瓦楞彩箱/土特产彩箱/食品彩箱服务东坡|彭山|仁寿|洪雅|丹棱
- 河北沧州实验台,pp中央实验台厂家|推荐服务新华|运河|沧县|青县|东光-美耀实验室
- 山东滨州瓦楞彩箱厂家/值得信赖的瓦楞彩箱,土特产彩箱厂家_真正美包装服务滨州滨城|沾化|邹平|惠民
- 山东淄博瓦楞彩箱/特产礼盒彩箱/土特产彩箱厂家_真正美包装立足淄博服务淄川|张店|博山|临淄|周村
- 巴中实验台厂家/实验台,实验边台厂家|联系方式推荐|服务巴州|恩阳|通江|南江-美耀实验室
- 云南玉溪瓦楞彩箱,快递印刷彩箱厂家|选哪家服务红塔|江川|澄江|通海|华宁-真正美包装
- 湖南株洲实验台/实验边台/钢木中央实验台厂家_美耀实验室立足株洲服务天元|荷塘|芦淞|石峰|醴陵
- 衡阳实验台,钢木中央实验台厂家怎么选择-美耀实验室主营实验台/钢木中央实验台/全钢中央实验台服务珠晖|雁峰|石鼓|蒸湘|耒阳
- 西藏那曲瓦楞彩箱/土特产彩箱/食品彩箱厂家_真正美包装立足那曲服务色尼|嘉黎|比如|聂荣|安多
- 广东梅州瓦楞彩箱,通用彩箱厂家|哪家好服务梅江|梅县|兴宁|大埔|丰顺-真正美包装
- 广东佛山瓦楞彩箱厂家/诚信的瓦楞彩箱,农产品彩箱厂家_真正美包装服务佛山禅城|南海|顺德|三水
- 济宁瓦楞彩箱,通用彩箱厂家怎么联系-服务山东济宁任城|兖州|曲阜|邹城-真正美包装
- 阜阳实验台,pp中央实验台厂家推荐-服务安徽阜阳颍州|颍东|颍泉|界首|临泉-美耀实验室
- 内蒙古通辽实验台厂家/知名的实验台,化验实验台厂家_美耀实验室服务通辽科尔沁|霍林郭勒|开鲁|库伦旗
- 广东阳江实验台,pp中央实验台厂家|推荐哪家服务江城|阳东|阳春-美耀实验室
- 甘肃天水瓦楞彩箱厂家/质量好的瓦楞彩箱,土特产彩箱厂家_真正美包装服务天水秦州|麦积|清水|秦安
- 山西阳泉实验台厂家/可靠的实验台,天平实验台厂家_美耀实验室服务阳泉城区|矿区|郊区
- 河北秦皇岛实验台,洗涤实验台厂家|业内推荐服务海港|山海关|北戴河|抚宁-美耀实验室
- 石家庄实验台,pp中央实验台厂家哪家正规-美耀实验室主营实验台/pp中央实验台/洗涤实验台服务长安|桥西|新华|井陉矿|裕华
- 河南洛阳瓦楞彩箱厂家/评价高的瓦楞彩箱,土特产彩箱厂家_真正美包装服务洛阳老城|西工|瀍河回族|涧西
- 甘肃庆阳瓦楞彩箱厂家/优秀的瓦楞彩箱,土特产彩箱厂家_真正美包装服务庆阳西峰|庆城|环县|华池
- 绥化实验台,钢木中央实验台厂家找哪家-美耀实验室主营实验台/钢木中央实验台/全钢中央实验台服务北林|安达|肇东|海伦|望奎
- 湖南湘潭实验台/化验实验台/天平实验台厂家_美耀实验室立足湘潭服务雨湖|岳塘|湘乡|韶山
- 济南实验台,不锈钢实验台厂家哪家正规-美耀实验室主营实验台/不锈钢实验台/pp中央实验台服务历下|市中|槐荫|天桥|历城
- 长沙实验台,不锈钢实验台厂家推荐几家-美耀实验室主营实验台/不锈钢实验台/pp中央实验台服务芙蓉|天心|岳麓|开福|雨花
- 林芝瓦楞彩箱,水果包装彩箱厂家有哪些-真正美包装主营瓦楞彩箱/水果包装彩箱/快递印刷彩箱服务巴宜|工布江达|米林|墨脱|波密
- 梧州瓦楞彩箱,快递印刷彩箱厂家哪家强-服务广西梧州万秀|长洲|龙圩|苍梧|藤县-真正美包装
- 广东河源实验台厂家/有实力的实验台,化验实验台厂家_美耀实验室服务河源源城|紫金|龙川|连平
- 襄阳瓦楞彩箱厂家/瓦楞彩箱,通用彩箱厂家|联系方式推荐|服务襄城|樊城|襄州|老河口-真正美包装
- 宁夏吴忠实验台厂家-美耀实验室主营实验台,全钢实验台服务利通|红寺堡|青铜峡
- 贵州六盘水瓦楞彩箱,土特产彩箱厂家|联系方式服务钟山|六枝特|水城|盘州-真正美包装
- 泰安瓦楞彩箱,日用品彩箱厂家怎么选择-服务山东泰安泰山|岱岳|新泰|肥城-真正美包装
- 永州瓦楞彩箱厂家/瓦楞彩箱,快递印刷彩箱厂家|联系方式推荐|服务零陵|冷水滩|祁阳|东安-真正美包装
- 安徽铜陵实验台/钢木中央实验台/全钢中央实验台厂家_美耀实验室立足铜陵服务铜官|义安|郊区
- 河南新乡实验台厂家/可靠的实验台,不锈钢实验台厂家_美耀实验室服务新乡红旗|卫滨|凤泉|牧野
- 新疆乌鲁木齐瓦楞彩箱/水果包装彩箱/快递印刷彩箱厂家_真正美包装立足乌鲁木齐服务天山|沙依巴克|新市|水磨沟|头屯河
- 甘肃武威实验台厂家-美耀实验室主营实验台,化验实验台服务凉州|民勤|古浪|天祝藏族
- 甘肃张掖瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,电商彩箱服务甘州|肃南裕固族|民乐|临泽|高台
- 十堰瓦楞彩箱厂家/瓦楞彩箱,电商彩箱厂家|联系方式推荐|服务茅箭|张湾|郧阳|丹江口-真正美包装
- 内蒙古赤峰瓦楞彩箱/日用品彩箱/特产礼盒彩箱厂家_真正美包装立足赤峰服务红山|元宝山|松山|阿鲁科尔沁旗|巴林左旗
- 安康瓦楞彩箱厂家/瓦楞彩箱,通用彩箱厂家|联系方式推荐|服务汉滨|汉阴|石泉|宁陕-真正美包装
- 内江瓦楞彩箱,农产品彩箱厂家业内推荐-服务四川内江市中|东兴|隆昌|威远|资中-真正美包装
- 贵州铜仁实验台/洗涤实验台/实验边台厂家_美耀实验室立足铜仁服务碧江|万山|江口|石阡|思南
- 广西柳州实验台/全钢实验台/化验实验台厂家_美耀实验室立足柳州服务城中|鱼峰|柳南|柳北|柳江
- 湖南怀化实验台厂家/信誉好的实验台,洗涤实验台厂家_美耀实验室服务怀化鹤城|洪江|中方|沅陵
- 福建宁德瓦楞彩箱/日用品彩箱/特产礼盒彩箱厂家_真正美包装立足宁德服务蕉城|福安|福鼎|霞浦|古田
- 辽宁本溪实验台厂家/有实力的实验台,化学实验台厂家_美耀实验室服务本溪平山|溪湖|明山|南芬
- 天津实验台,实验边台厂家怎么选-服务天津和平|河东|河西|南开|河北-美耀实验室
- 陕西安康实验台厂家/性价比高的实验台,钢木中央实验台厂家_美耀实验室服务安康汉滨|汉阴|石泉|宁陕
- 宿迁实验台,pp中央实验台厂家业内推荐-服务江苏宿迁宿城|宿豫|沭阳|泗阳|泗洪-美耀实验室
- 湘潭瓦楞彩箱,通用彩箱厂家联系方式-真正美包装主营瓦楞彩箱/通用彩箱/水果包装彩箱服务雨湖|岳塘|湘乡|韶山
- 六盘水实验台,全钢实验台厂家怎么选-美耀实验室主营实验台/全钢实验台/化验实验台服务钟山|六枝特|水城|盘州
- 漯河瓦楞彩箱厂家/瓦楞彩箱,土特产彩箱厂家|联系方式推荐|服务源汇|郾城|召陵-真正美包装
- 宜春瓦楞彩箱,快递印刷彩箱厂家怎么选择-真正美包装主营瓦楞彩箱/快递印刷彩箱/日用品彩箱服务袁州|丰城|樟树|高安
- 福建福州瓦楞彩箱,土特产彩箱厂家|选择标准服务鼓楼|台江|仓山|马尾|晋安-真正美包装
- 贵州贵阳瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,快递印刷彩箱服务南明|云岩|花溪|乌当|白云
- 株洲瓦楞彩箱,特产礼盒彩箱厂家选哪家-服务湖南株洲天元|荷塘|芦淞|石峰|醴陵-真正美包装
- 南充实验台,天平实验台厂家哪家正规-美耀实验室主营实验台/天平实验台/化学实验台服务顺庆|高坪|嘉陵|阆中|南部
- 广西贺州实验台,天平实验台厂家|怎么联系服务八步|平桂|昭平|钟山|富川瑶族-美耀实验室
- 四川宜宾实验台/钢木中央实验台/全钢中央实验台厂家_美耀实验室立足宜宾服务翠屏|南溪|叙州|江安|长宁
- 湖北荆州瓦楞彩箱/农产品彩箱/通用彩箱厂家_真正美包装立足荆州服务沙市|荆州|石首|洪湖|松滋
- 铜川实验台厂家/实验台,化学实验台厂家|联系方式推荐|服务王益|印台|耀州-美耀实验室
- 河北邯郸实验台厂家-美耀实验室主营实验台,天平实验台服务邯山|丛台|复兴|峰峰矿|肥乡
- 浙江衢州实验台,钢木实验台厂家|推荐几家服务柯城|衢江|江山|常山|开化-美耀实验室
- 焦作实验台厂家/实验台,全钢实验台厂家|联系方式推荐|服务解放|中站|马村|山阳-美耀实验室
- 宁德实验台,全钢中央实验台厂家推荐几家-服务福建宁德蕉城|福安|福鼎|霞浦|古田-美耀实验室
- 通化实验台,pp中央实验台厂家哪家正规-服务吉林通化东昌|二道江|梅河口|集安|通化-美耀实验室
- 辽阳实验台厂家/实验台,钢木中央实验台厂家|联系方式推荐|服务白塔|文圣|宏伟|弓长岭-美耀实验室
- 滁州实验台厂家/实验台,洗涤实验台厂家|联系方式推荐|服务琅琊|南谯|天长|明光-美耀实验室
- 福建泉州瓦楞彩箱厂家/比较好的瓦楞彩箱,特产礼盒彩箱厂家_真正美包装服务泉州鲤城|丰泽|洛江|泉港
- 泉州实验台厂家/实验台,化验实验台厂家|联系方式推荐|服务鲤城|丰泽|洛江|泉港-美耀实验室
- 湖南岳阳瓦楞彩箱/日用品彩箱/特产礼盒彩箱厂家_真正美包装立足岳阳服务楼区|云溪|君山|汨罗|临湘
- 资阳瓦楞彩箱,特产礼盒彩箱厂家联系方式-真正美包装主营瓦楞彩箱/特产礼盒彩箱/土特产彩箱服务雁江|安岳|乐至
- 克拉玛依瓦楞彩箱,通用彩箱厂家有哪些-服务新疆克拉玛依独山子|克拉玛依|白碱滩|乌尔禾-真正美包装
- 贵州毕节实验台厂家-美耀实验室主营实验台,pp中央实验台服务七星关|大方|黔西|金沙|织金
- 江苏泰州实验台/全钢实验台/化验实验台厂家_美耀实验室立足泰州服务海陵|高港|姜堰|兴化|靖江
- 云南昆明瓦楞彩箱厂家/性价比高的瓦楞彩箱,特产礼盒彩箱厂家_真正美包装服务昆明五华|盘龙|官渡|西山
- 乐山实验台,钢木实验台厂家找哪家-美耀实验室主营实验台/钢木实验台/全钢实验台服务市中|沙湾|五通桥|金口河|峨眉山
- 河南周口瓦楞彩箱厂家/创新的瓦楞彩箱,通用彩箱厂家_真正美包装服务周口川汇|淮阳|项城|扶沟
- 淮南瓦楞彩箱,土特产彩箱厂家如何选择-真正美包装主营瓦楞彩箱/土特产彩箱/食品彩箱服务大通|田家庵|谢家集|八公山|潘集
- 陕西咸阳实验台,钢木中央实验台厂家|选哪家服务秦都|杨陵|渭城|兴平-美耀实验室
- 浙江宁波实验台,不锈钢实验台厂家|怎么选择服务海曙|江北|北仑|镇海|鄞州-美耀实验室
- 河南郑州瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,电商彩箱服务中原|二七|管城回族|金水|上街
- 南平实验台,不锈钢实验台厂家联系方式-服务福建南平延平|建阳|建瓯|武夷山-美耀实验室
- 江西赣州实验台,化学实验台厂家|怎么联系服务章贡|南康|赣县|瑞金|信丰-美耀实验室
- 云南保山瓦楞彩箱厂家/诚信的瓦楞彩箱,水果包装彩箱厂家_真正美包装服务保山隆阳|施甸|腾冲|龙陵
- 张家界实验台,pp中央实验台厂家推荐-服务湖南张家界永定|武陵源|慈利|桑植-美耀实验室
- 娄底瓦楞彩箱厂家/瓦楞彩箱,日用品彩箱厂家|联系方式推荐|服务娄星|冷水江|涟源|双峰-真正美包装
- 甘肃金昌瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,水果包装彩箱服务金川|永昌
- 荆州实验台,全钢实验台厂家业内推荐-美耀实验室主营实验台/全钢实验台/化验实验台服务沙市|荆州|石首|洪湖|松滋
- 福建漳州瓦楞彩箱/特产礼盒彩箱/土特产彩箱厂家_真正美包装立足漳州服务芗城|龙文|龙海|云霄|漳浦
- 鸡西实验台,全钢实验台厂家怎么联系-美耀实验室主营实验台/全钢实验台/化验实验台服务鸡冠|恒山|滴道|梨树|城子河
- 日喀则瓦楞彩箱,食品彩箱厂家哪家正规-服务西藏日喀则桑珠孜|江孜|定日|萨迦|拉孜-真正美包装
- 江西吉安瓦楞彩箱/日用品彩箱/特产礼盒彩箱厂家_真正美包装立足吉安服务吉州|青原|井冈山|吉安|吉水
- 南京实验台,天平实验台厂家怎么联系-服务江苏南京玄武|秦淮|建邺|鼓楼|浦口-美耀实验室
- 三亚瓦楞彩箱,日用品彩箱厂家找哪家-服务海南三亚海棠|吉阳|天涯|崖州-真正美包装
- 白银瓦楞彩箱,农产品彩箱厂家推荐哪家-服务甘肃白银白银|平川|靖远|会宁|景泰-真正美包装
- 广西贺州瓦楞彩箱厂家/评价高的瓦楞彩箱,土特产彩箱厂家_真正美包装服务贺州八步|平桂|昭平|钟山
- 湖北随州实验台/洗涤实验台/实验边台厂家_美耀实验室立足随州服务曾都|广水|随县
- 四川绵阳瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,土特产彩箱服务涪城|游仙|安州|江油|三台
- 安徽芜湖实验台,化学实验台厂家|如何选择服务镜湖|弋江|鸠江|湾沚|繁昌-美耀实验室
- 陕西宝鸡瓦楞彩箱厂家/有名的瓦楞彩箱,特产礼盒彩箱厂家_真正美包装服务宝鸡渭滨|金台|陈仓|凤翔
- 陕西渭南实验台厂家-美耀实验室主营实验台,化验实验台服务临渭|华州|韩城|华阴|潼关
- 陕西延安瓦楞彩箱/水果包装彩箱/快递印刷彩箱厂家_真正美包装立足延安服务宝塔|安塞|志丹|吴起|延长
- 吉安实验台,不锈钢实验台厂家怎么联系-美耀实验室主营实验台/不锈钢实验台/pp中央实验台服务吉州|青原|井冈山|吉安|吉水
- 云南昆明实验台厂家-美耀实验室主营实验台,pp中央实验台服务五华|盘龙|官渡|西山|东川
- 西宁瓦楞彩箱厂家/瓦楞彩箱,食品彩箱厂家|联系方式推荐|服务城东|城中|城西|城北-真正美包装
- 山西忻州实验台厂家-美耀实验室主营实验台,天平实验台服务忻府|原平|定襄|五台|代县
- 泸州瓦楞彩箱厂家/瓦楞彩箱,农产品彩箱厂家|联系方式推荐|服务江阳|纳溪|龙马潭|泸县-真正美包装
- 惠州瓦楞彩箱厂家/瓦楞彩箱,食品彩箱厂家|联系方式推荐|服务惠城|惠阳|博罗|惠东-真正美包装
- 海南三沙实验台厂家-美耀实验室主营实验台,不锈钢实验台服务
- 包头瓦楞彩箱厂家/瓦楞彩箱,土特产彩箱厂家|联系方式推荐|服务东河|昆都仑|青山|石拐-真正美包装
- 包头实验台,化学实验台厂家找哪家-美耀实验室主营实验台/化学实验台/不锈钢实验台服务东河|昆都仑|青山|石拐|白云鄂博矿
- 唐山实验台,化学实验台厂家如何选择-服务河北唐山路南|路北|古冶|开平|丰南-美耀实验室
- 广西北海瓦楞彩箱厂家/热门的瓦楞彩箱,食品彩箱厂家_真正美包装服务北海海城|银海|铁山港|合浦
- 常州实验台,全钢中央实验台厂家哪家正规-美耀实验室主营实验台/全钢中央实验台/钢木实验台服务天宁|钟楼|新北|武进|金坛
- 河北保定实验台厂家/靠谱的实验台,洗涤实验台厂家_美耀实验室服务保定竞秀|莲池|满城|清苑
- 河南三门峡瓦楞彩箱/电商彩箱/农产品彩箱厂家_真正美包装立足三门峡服务湖滨|陕州|灵宝|渑池|卢氏
- 陕西汉中实验台厂家-美耀实验室主营实验台,pp中央实验台服务汉台|南郑|城固|洋县|西乡
- 佛山实验台,钢木中央实验台厂家推荐-美耀实验室主营实验台/钢木中央实验台/全钢中央实验台服务禅城|南海|顺德|三水|高明
- 青岛瓦楞彩箱厂家/瓦楞彩箱,食品彩箱厂家|联系方式推荐|服务市南|市北|黄岛|崂山-真正美包装
- 宁夏中卫实验台,不锈钢实验台厂家|业内推荐服务沙坡头|中宁|海原-美耀实验室
- 南宁实验台厂家/实验台,化学实验台厂家|联系方式推荐|服务兴宁|青秀|江南|西乡塘-美耀实验室
- 黑龙江大庆实验台厂家/口碑好的实验台,天平实验台厂家_美耀实验室服务大庆萨尔图|龙凤|让胡路|红岗
- 上海实验台,洗涤实验台厂家|选哪家服务黄浦|徐汇|长宁|静安|普陀-美耀实验室
- 衡阳瓦楞彩箱,快递印刷彩箱厂家推荐哪家-真正美包装主营瓦楞彩箱/快递印刷彩箱/日用品彩箱服务珠晖|雁峰|石鼓|蒸湘|耒阳
- 三亚实验台厂家/实验台,化验实验台厂家|联系方式推荐|服务海棠|吉阳|天涯|崖州-美耀实验室
- 衡水实验台厂家/实验台,pp中央实验台厂家|联系方式推荐|服务桃城|冀州|枣强|武邑-美耀实验室
- 云浮实验台,pp中央实验台厂家如何选择-美耀实验室主营实验台/pp中央实验台/洗涤实验台服务云城|云安|罗定|新兴|郁南
- 舟山实验台,化验实验台厂家选哪家-服务浙江舟山定海|普陀|岱山|嵊泗-美耀实验室
- 长治实验台厂家/实验台,化学实验台厂家|联系方式推荐|服务潞州|上党|屯留|潞城-美耀实验室
- 江西萍乡实验台厂家/热门的实验台,pp中央实验台厂家_美耀实验室服务萍乡安源|湘东|莲花|上栗
- 广东深圳实验台/全钢实验台/化验实验台厂家_美耀实验室立足深圳服务罗湖|福田|南山|盐田|龙岗
- 甘肃嘉峪关瓦楞彩箱,食品彩箱厂家|哪家正规服务-真正美包装
- 安徽亳州瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,特产礼盒彩箱服务谯城|涡阳|蒙城|利辛
- 山东淄博实验台厂家-美耀实验室主营实验台,化验实验台服务淄川|张店|博山|临淄|周村
- 河北邢台实验台厂家/口碑好的实验台,化学实验台厂家_美耀实验室服务邢台襄都|信都|任泽|南和
- 广西玉林实验台/钢木中央实验台/全钢中央实验台厂家_美耀实验室立足玉林服务玉州|福绵|北流|容县|陆川
- 天水实验台,钢木实验台厂家推荐几家-美耀实验室主营实验台/钢木实验台/全钢实验台服务秦州|麦积|清水|秦安|甘谷
- 商丘实验台,全钢实验台厂家推荐哪家-美耀实验室主营实验台/全钢实验台/化验实验台服务梁园|睢阳|永城|民权|睢县
- 江西赣州瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,特产礼盒彩箱服务章贡|南康|赣县|瑞金|信丰
- 西藏那曲实验台/洗涤实验台/实验边台厂家_美耀实验室立足那曲服务色尼|嘉黎|比如|聂荣|安多
- 曲靖瓦楞彩箱,食品彩箱厂家有哪些-服务云南曲靖麒麟|沾益|宣威|马龙|陆良-真正美包装
- 安阳实验台,全钢中央实验台厂家哪家强-服务河南安阳文峰|北关|殷都|龙安-美耀实验室
- 山东德州瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,日用品彩箱服务德城|陵城|乐陵|禹城
- 威海实验台,洗涤实验台厂家选哪家-美耀实验室主营实验台/洗涤实验台/实验边台服务环翠|文登|荣成|乳山
- 安徽阜阳瓦楞彩箱/通用彩箱/水果包装彩箱厂家_真正美包装立足阜阳服务颍州|颍东|颍泉|界首|临泉
- 百色瓦楞彩箱厂家/瓦楞彩箱,土特产彩箱厂家|联系方式推荐|服务右江|田阳|靖西|平果-真正美包装
- 延安实验台厂家/实验台,化学实验台厂家|联系方式推荐|服务宝塔|安塞|志丹|吴起-美耀实验室
- 内蒙古赤峰实验台厂家-美耀实验室主营实验台,化学实验台服务红山|元宝山|松山|阿鲁科尔沁旗|巴林左旗
- 山东东营实验台厂家/有实力的实验台,pp中央实验台厂家_美耀实验室服务东营东营|河口|垦利|广饶
- 山东聊城瓦楞彩箱,水果包装彩箱厂家|怎么选择服务东昌府|茌平|临清|阳谷|莘县-真正美包装
- 陇南实验台,化验实验台厂家推荐哪家-美耀实验室主营实验台/化验实验台/天平实验台服务武都|成县|文县|宕昌|康县
- 内蒙古通辽瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,日用品彩箱服务科尔沁|霍林郭勒|开鲁|库伦旗|奈曼旗
- 攀枝花实验台,洗涤实验台厂家找哪家-美耀实验室主营实验台/洗涤实验台/实验边台服务东区|西区|仁和|米易|盐边
- 福建莆田实验台厂家-美耀实验室主营实验台,全钢中央实验台服务城厢|涵江|荔城|秀屿
- 自贡实验台,全钢中央实验台厂家业内推荐-美耀实验室主营实验台/全钢中央实验台/钢木实验台服务自流井|贡井|大安|沿滩|荣县
- 重庆实验台厂家/实验台,钢木中央实验台厂家|联系方式推荐|服务万州|涪陵|渝中|大渡口-美耀实验室
- 郴州瓦楞彩箱,通用彩箱厂家推荐几家-服务湖南郴州北湖|苏仙|资兴|桂阳|宜章-真正美包装
- 安徽六安瓦楞彩箱,农产品彩箱厂家|哪家好服务金安|裕安|叶集|霍邱|舒城-真正美包装
- 清远实验台,全钢中央实验台厂家怎么选-美耀实验室主营实验台/全钢中央实验台/钢木实验台服务清城|清新|英德|连州|佛冈
- 合肥实验台,洗涤实验台厂家如何选择-美耀实验室主营实验台/洗涤实验台/实验边台服务瑶海|庐阳|蜀山|包河|长丰
- 河南信阳瓦楞彩箱/土特产彩箱/食品彩箱厂家_真正美包装立足信阳服务浉河|平桥|罗山|光山|新县
- 海南海口实验台,钢木实验台厂家|怎么联系服务秀英|龙华|琼山|美兰-美耀实验室
- 济南瓦楞彩箱厂家/瓦楞彩箱,水果包装彩箱厂家|联系方式推荐|服务历下|市中|槐荫|天桥-真正美包装
- 广东韶关实验台厂家/性价比高的实验台,化学实验台厂家_美耀实验室服务韶关武江|浈江|曲江|乐昌
- 遵义瓦楞彩箱,农产品彩箱厂家联系方式-真正美包装主营瓦楞彩箱/农产品彩箱/通用彩箱服务红花岗|汇川|播州|赤水|仁怀
- 青岛实验台厂家/实验台,化学实验台厂家|联系方式推荐|服务市南|市北|黄岛|崂山-美耀实验室
- 常德实验台,天平实验台厂家选哪家-美耀实验室主营实验台/天平实验台/化学实验台服务武陵|鼎城|津市|安乡|汉寿
- 山西吕梁实验台厂家-美耀实验室主营实验台,不锈钢实验台服务离石|孝义|汾阳|文水|交城
- 甘肃平凉瓦楞彩箱厂家/专业的瓦楞彩箱,土特产彩箱厂家_真正美包装服务平凉崆峒|泾川|灵台|崇信
- 江苏徐州实验台厂家-美耀实验室主营实验台,全钢中央实验台服务鼓楼|云龙|贾汪|泉山|铜山
- 固原瓦楞彩箱,水果包装彩箱厂家如何选择-服务宁夏固原原州|西吉|隆德|泾源|彭阳-真正美包装
- 平凉实验台厂家/实验台,全钢中央实验台厂家|联系方式推荐|服务崆峒|泾川|灵台|崇信-美耀实验室
- 山东聊城实验台,全钢中央实验台厂家|怎么选择服务东昌府|茌平|临清|阳谷|莘县-美耀实验室
- 安徽马鞍山瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,快递印刷彩箱服务花山|雨山|博望|当涂|和县
- 四川遂宁实验台,全钢实验台厂家|业内推荐服务船山|安居|射洪|蓬溪|大英-美耀实验室
- 福建厦门瓦楞彩箱,农产品彩箱厂家|业内推荐服务思明|海沧|湖里|集美|同安-真正美包装
- 白银实验台厂家/实验台,pp中央实验台厂家|联系方式推荐|服务白银|平川|靖远|会宁-美耀实验室
- 河南许昌瓦楞彩箱,土特产彩箱厂家|如何选择服务魏都|建安|禹州|长葛-真正美包装
- 克拉玛依实验台,pp中央实验台厂家怎么选择-服务新疆克拉玛依独山子|克拉玛依|白碱滩|乌尔禾-美耀实验室
- 广东阳江瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,食品彩箱服务江城|阳东|阳春
- 河南南阳瓦楞彩箱/日用品彩箱/特产礼盒彩箱厂家_真正美包装立足南阳服务宛城|卧龙|邓州|南召|方城
- 贵州安顺瓦楞彩箱厂家/诚信的瓦楞彩箱,食品彩箱厂家_真正美包装服务安顺西秀|平坝|普定|镇宁布依族苗族
- 北京实验台,化验实验台厂家推荐几家-服务北京东城|西城|朝阳|丰台|石景山-美耀实验室
- 鄂尔多斯瓦楞彩箱,土特产彩箱厂家联系方式-服务内蒙古鄂尔多斯东胜|康巴什|达拉特旗|准格尔旗|鄂托克前旗-真正美包装
- 宁夏石嘴山瓦楞彩箱,土特产彩箱厂家|联系方式服务大武口|惠农|平罗-真正美包装
- 四川德阳瓦楞彩箱,水果包装彩箱厂家|怎么选择服务旌阳|罗江|广汉|什邡|绵竹-真正美包装
- 福建厦门实验台厂家/可靠的实验台,不锈钢实验台厂家_美耀实验室服务厦门思明|海沧|湖里|集美
- 广西钦州实验台,天平实验台厂家|选哪家服务钦南|钦北|灵山|浦北-美耀实验室
- 长沙瓦楞彩箱厂家/瓦楞彩箱,特产礼盒彩箱厂家|联系方式推荐|服务芙蓉|天心|岳麓|开福-真正美包装
- 崇左瓦楞彩箱厂家/瓦楞彩箱,食品彩箱厂家|联系方式推荐|服务江州|凭祥|扶绥|大新-真正美包装
- 黑龙江哈尔滨实验台厂家/评价高的实验台,全钢中央实验台厂家_美耀实验室服务哈尔滨道里|南岗|道外|平房
- 河南三门峡实验台厂家/靠谱的实验台,化学实验台厂家_美耀实验室服务三门峡湖滨|陕州|灵宝|渑池
- 扬州实验台厂家/实验台,天平实验台厂家|联系方式推荐|服务广陵|邗江|江都|仪征-美耀实验室
- 青海西宁实验台厂家/热门的实验台,全钢实验台厂家_美耀实验室服务西宁城东|城中|城西|城北
- 广东揭阳瓦楞彩箱,土特产彩箱厂家|联系方式服务榕城|揭东|普宁|揭西|惠来-真正美包装
- 湖南怀化瓦楞彩箱,电商彩箱厂家|如何选择服务鹤城|洪江|中方|沅陵|辰溪-真正美包装
- 甘肃定西瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,特产礼盒彩箱服务安定|通渭|陇西|渭源|临洮
- 渭南瓦楞彩箱厂家/瓦楞彩箱,特产礼盒彩箱厂家|联系方式推荐|服务临渭|华州|韩城|华阴-真正美包装
- 黄山实验台,天平实验台厂家推荐几家-美耀实验室主营实验台/天平实验台/化学实验台服务屯溪|黄山|徽州|歙县|休宁
- 中卫瓦楞彩箱厂家/瓦楞彩箱,土特产彩箱厂家|联系方式推荐|服务沙坡头|中宁|海原-真正美包装
- 河南信阳实验台厂家-美耀实验室主营实验台,化验实验台服务浉河|平桥|罗山|光山|新县
- 四川广元实验台,不锈钢实验台厂家|哪家正规服务利州|昭化|朝天|旺苍|青川-美耀实验室
- 呼伦贝尔瓦楞彩箱,特产礼盒彩箱厂家推荐几家-真正美包装主营瓦楞彩箱/特产礼盒彩箱/土特产彩箱服务海拉尔|扎赉诺尔|满洲里|牙克石|扎兰屯
- 江西上饶实验台/化学实验台/不锈钢实验台厂家_美耀实验室立足上饶服务信州|广丰|广信|玉山|铅山
- 贵港瓦楞彩箱,水果包装彩箱厂家找哪家-服务广西贵港港北|港南|覃塘|桂平|平南-真正美包装
- 日照瓦楞彩箱厂家/瓦楞彩箱,快递印刷彩箱厂家|联系方式推荐|服务东港|岚山|莒县|五莲-真正美包装
- 鹤岗实验台,全钢中央实验台厂家怎么联系-美耀实验室主营实验台/全钢中央实验台/钢木实验台服务向阳|工农|南山|兴安|东山
- 盘锦实验台厂家/实验台,全钢实验台厂家|联系方式推荐|服务双台子|兴隆台|大洼-美耀实验室
- 驻马店瓦楞彩箱厂家/瓦楞彩箱,快递印刷彩箱厂家|联系方式推荐|服务驿城|西平|上蔡|平舆-真正美包装
- 湖北黄石瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,电商彩箱服务港区|西塞山|下陆|铁山
- 滨州实验台,钢木中央实验台厂家如何选择-美耀实验室主营实验台/钢木中央实验台/全钢中央实验台服务滨城|沾化|邹平|惠民|阳信
- 濮阳实验台,实验边台厂家推荐-美耀实验室主营实验台/实验边台/钢木中央实验台服务华龙|清丰|南乐|范县|台前
- 江西鹰潭实验台厂家/专业的实验台,天平实验台厂家_美耀实验室服务鹰潭月湖|余江|贵溪
- 新乡瓦楞彩箱,特产礼盒彩箱厂家选哪家-服务河南新乡红旗|卫滨|凤泉|牧野-真正美包装
- 遂宁瓦楞彩箱,水果包装彩箱厂家哪家强-真正美包装主营瓦楞彩箱/水果包装彩箱/快递印刷彩箱服务船山|安居|射洪|蓬溪|大英
- 宜昌实验台厂家/实验台,化验实验台厂家|联系方式推荐|服务西陵|伍家岗|点军|猇亭-美耀实验室
- 广东广州实验台厂家/有实力的实验台,天平实验台厂家_美耀实验室服务广州荔湾|越秀|海珠|天河
- 雅安实验台,全钢实验台厂家哪家强-服务四川雅安雨城|名山|荥经|汉源|石棉-美耀实验室
- 安庆实验台,全钢实验台厂家推荐-服务安徽安庆迎江|大观|宜秀|桐城|怀宁-美耀实验室
- 海南三沙瓦楞彩箱/特产礼盒彩箱/土特产彩箱厂家_真正美包装立足三沙服务
- 陕西铜川瓦楞彩箱/土特产彩箱/食品彩箱厂家_真正美包装立足铜川服务王益|印台|耀州
- 平顶山瓦楞彩箱,特产礼盒彩箱厂家怎么联系-真正美包装主营瓦楞彩箱/特产礼盒彩箱/土特产彩箱服务新华|卫东|石龙|湛河
- 四川宜宾瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,电商彩箱服务翠屏|南溪|叙州|江安|长宁
- 来宾瓦楞彩箱厂家/瓦楞彩箱,食品彩箱厂家|联系方式推荐|服务兴宾|合山|忻城|象州-真正美包装
- 邵阳实验台,钢木实验台厂家哪家强-服务湖南邵阳双清|大祥|北塔|武冈-美耀实验室
- 自贡瓦楞彩箱厂家/瓦楞彩箱,特产礼盒彩箱厂家|联系方式推荐|服务自流井|贡井|大安|沿滩-真正美包装
- 内蒙古呼和浩特实验台厂家-美耀实验室主营实验台,化学实验台服务新城|回民|玉泉|赛罕
- 黄冈瓦楞彩箱,土特产彩箱厂家如何联系-真正美包装主营瓦楞彩箱/土特产彩箱/食品彩箱服务黄州|团风|麻城|武穴|红安
- 广西河池实验台/钢木中央实验台/全钢中央实验台厂家_美耀实验室立足河池服务金城江|宜州|南丹|天峨|凤山
- 枣庄瓦楞彩箱厂家/瓦楞彩箱,农产品彩箱厂家|联系方式推荐|服务市中|薛城|峄城|台儿庄-真正美包装
- 山东烟台实验台厂家-美耀实验室主营实验台,不锈钢实验台服务芝罘|福山|牟平|莱山|蓬莱
- 福建漳州实验台,天平实验台厂家|怎么选服务芗城|龙文|龙海|云霄|漳浦-美耀实验室
- 广东茂名瓦楞彩箱/特产礼盒彩箱/土特产彩箱厂家_真正美包装立足茂名服务茂南|电白|高州|化州|信宜
- 南阳实验台,化验实验台厂家怎么选择-美耀实验室主营实验台/化验实验台/天平实验台服务宛城|卧龙|邓州|南召|方城
- 来宾实验台厂家/实验台,实验边台厂家|联系方式推荐|服务兴宾|合山|忻城|象州-美耀实验室
- 辽宁大连实验台/pp中央实验台/洗涤实验台厂家_美耀实验室立足大连服务中山|西岗|沙河口|甘井子|旅顺口
- 汕尾实验台,pp中央实验台厂家选哪家-服务广东汕尾城区|海丰|陆丰|陆河-美耀实验室
- 广西南宁瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,农产品彩箱服务兴宁|青秀|江南|西乡塘|良庆
- 西藏拉萨瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,电商彩箱服务城关|堆龙德庆|达孜
- 德州实验台,洗涤实验台厂家联系方式-美耀实验室主营实验台/洗涤实验台/实验边台服务德城|陵城|乐陵|禹城
- 嘉峪关实验台,pp中央实验台厂家哪家正规-服务甘肃嘉峪关-美耀实验室
- 山东临沂瓦楞彩箱厂家/有名的瓦楞彩箱,电商彩箱厂家_真正美包装服务临沂兰山|罗庄|河东|沂南
- 陕西榆林瓦楞彩箱/食品彩箱/电商彩箱厂家_真正美包装立足榆林服务榆阳|横山|神木|府谷|靖边
- 三明实验台厂家/实验台,钢木中央实验台厂家|联系方式推荐|服务三元|沙县|永安|明溪-美耀实验室
- 甘肃金昌实验台/pp中央实验台/洗涤实验台厂家_美耀实验室立足金昌服务金川|永昌
- 云南昭通实验台厂家-美耀实验室主营实验台,化验实验台服务昭阳|水富|鲁甸|巧家|盐津
- 丽江实验台,化学实验台厂家有哪些-服务云南丽江古城|玉龙纳西族|永胜|华坪|宁蒗彝族-美耀实验室
- 宿州实验台厂家/实验台,钢木实验台厂家|联系方式推荐|服务埇桥|砀山|萧县|灵璧-美耀实验室
- 湖北孝感实验台/钢木中央实验台/全钢中央实验台厂家_美耀实验室立足孝感服务孝南|孝昌|大悟|应城|安陆
- 湖南郴州实验台厂家-美耀实验室主营实验台,pp中央实验台服务北湖|苏仙|资兴|桂阳|宜章
- 浙江金华实验台,实验边台厂家|联系方式服务婺城|金东|义乌|东阳|永康-美耀实验室
- 湛江瓦楞彩箱,土特产彩箱厂家如何选择-服务广东湛江赤坎|霞山|坡头|麻章|吴川-真正美包装
- 云南玉溪实验台厂家/口碑好的实验台,钢木中央实验台厂家_美耀实验室服务玉溪红塔|江川|澄江|通海
- 鹤壁实验台,钢木中央实验台厂家哪家正规-服务河南鹤壁鹤山|山城|淇滨-美耀实验室
- 辽宁鞍山实验台/化学实验台/不锈钢实验台厂家_美耀实验室立足鞍山服务铁东|铁西|立山|千山
- 北京二手电缆回收平台/行业知名的二手电缆回收,电缆线回收平台_都市运来回收服务北京东城|西城|朝阳|丰台
- 曲靖实验台,实验边台厂家怎么选-美耀实验室主营实验台/实验边台/钢木中央实验台服务麒麟|沾益|宣威|马龙|陆良
- 儋州实验台,pp中央实验台厂家业内推荐-美耀实验室主营实验台/pp中央实验台/洗涤实验台服务
- 广东汕尾瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,通用彩箱服务城区|海丰|陆丰|陆河
- 杭州实验台,全钢实验台厂家找哪家-服务浙江杭州上城|拱墅|西湖|滨江|萧山-美耀实验室
- 湖南益阳瓦楞彩箱/快递印刷彩箱/日用品彩箱厂家_真正美包装立足益阳服务资阳|赫山|沅江|南县|桃江
- 江西南昌实验台/pp中央实验台/洗涤实验台厂家_美耀实验室立足南昌服务东湖|西湖|青云谱|青山湖|新建
- 新余瓦楞彩箱厂家/瓦楞彩箱,食品彩箱厂家|联系方式推荐|服务渝水|分宜-真正美包装
- 南通实验台,pp中央实验台厂家哪家正规-服务江苏南通崇川|通州|海门|如东|启东-美耀实验室
- 晋中实验台厂家/实验台,全钢中央实验台厂家|联系方式推荐|服务榆次|太谷|祁县|平遥-美耀实验室
- 贵港实验台,实验边台厂家哪家强-美耀实验室主营实验台/实验边台/钢木中央实验台服务港北|港南|覃塘|桂平|平南
- 绍兴实验台,实验边台厂家怎么联系-美耀实验室主营实验台/实验边台/钢木中央实验台服务越城|柯桥|上虞|诸暨|嵊州
- 辽宁营口实验台厂家/专业的实验台,天平实验台厂家_美耀实验室服务营口站前|西市|鲅鱼圈|老边
- 昌都瓦楞彩箱,食品彩箱厂家哪家正规-真正美包装主营瓦楞彩箱/食品彩箱/电商彩箱服务卡若|江达|贡觉|类乌齐|丁青
- 福建龙岩瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,土特产彩箱服务新罗|永定|漳平|长汀|上杭
- 山东日照实验台/钢木中央实验台/全钢中央实验台厂家_美耀实验室立足日照服务东港|岚山|莒县|五莲
- 抚州实验台,不锈钢实验台厂家推荐-服务江西抚州临川|东乡|南城|黎川|南丰-美耀实验室
- 宁夏固原实验台厂家-美耀实验室主营实验台,全钢实验台服务原州|西吉|隆德|泾源|彭阳
- 九江瓦楞彩箱,特产礼盒彩箱厂家哪家正规-服务江西九江濂溪|浔阳|柴桑|瑞昌|庐山-真正美包装
- 沈阳实验台,不锈钢实验台厂家推荐-服务辽宁沈阳和平|沈河|大东|皇姑|铁西-美耀实验室
- 广东潮州瓦楞彩箱厂家/热门的瓦楞彩箱,通用彩箱厂家_真正美包装服务潮州湘桥|潮安|饶平
- 安徽淮南实验台,化验实验台厂家|怎么选择服务大通|田家庵|谢家集|八公山|潘集-美耀实验室
- 河南鹤壁瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,日用品彩箱服务鹤山|山城|淇滨
- 广东惠州实验台厂家-美耀实验室主营实验台,天平实验台服务惠城|惠阳|博罗|惠东|龙门
- 广东汕头实验台厂家/靠谱的实验台,不锈钢实验台厂家_美耀实验室服务汕头龙湖|金平|濠江|潮阳
- 广东潮州实验台厂家/专业的实验台,不锈钢实验台厂家_美耀实验室服务潮州湘桥|潮安|饶平
- 山东菏泽实验台/钢木实验台/全钢实验台厂家_美耀实验室立足菏泽服务牡丹|定陶|曹县|单县|成武
- 内蒙古乌海瓦楞彩箱厂家/口碑好的瓦楞彩箱,通用彩箱厂家_真正美包装服务乌海海勃湾|海南|乌达
- 潍坊实验台,洗涤实验台厂家选哪家-服务山东潍坊潍城|寒亭|坊子|奎文|青州-美耀实验室
- 绵阳实验台厂家/实验台,pp中央实验台厂家|联系方式推荐|服务涪城|游仙|安州|江油-美耀实验室
- 四川雅安瓦楞彩箱厂家/口碑好的瓦楞彩箱,日用品彩箱厂家_真正美包装服务雅安雨城|名山|荥经|汉源
- 蚌埠实验台,pp中央实验台厂家推荐-美耀实验室主营实验台/pp中央实验台/洗涤实验台服务龙子湖|蚌山|禹会|淮上
- 贵州遵义实验台,钢木中央实验台厂家|怎么选择服务红花岗|汇川|播州|赤水|仁怀-美耀实验室
- 吉林白城实验台厂家-美耀实验室主营实验台,pp中央实验台服务洮北|洮南|大安|镇赉|通榆
- 兰州实验台,pp中央实验台厂家联系方式-服务甘肃兰州城关|七里河|西固|安宁|红古-美耀实验室
- 西藏拉萨实验台/洗涤实验台/实验边台厂家_美耀实验室立足拉萨服务城关|堆龙德庆|达孜
- 云南普洱实验台,洗涤实验台厂家|如何选择服务思茅|宁洱哈尼族彝族|墨江哈尼族|景东彝族|景谷傣族彝族-美耀实验室
- 吉林实验台厂家/有实力的实验台,化验实验台厂家_美耀实验室服务吉林昌邑|龙潭|船营|丰满
- 河源瓦楞彩箱,通用彩箱厂家联系方式-真正美包装主营瓦楞彩箱/通用彩箱/水果包装彩箱服务源城|紫金|龙川|连平|和平
- 甘肃定西实验台厂家/可靠的实验台,全钢中央实验台厂家_美耀实验室服务定西安定|通渭|陇西|渭源
- 湖北武汉实验台厂家-美耀实验室主营实验台,钢木实验台服务江岸|江汉|硚口|汉阳|武昌
- 云南普洱瓦楞彩箱厂家/可靠的瓦楞彩箱,农产品彩箱厂家_真正美包装服务普洱思茅|宁洱哈尼族彝族|墨江哈尼族|景东彝族
- 江西南昌瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,通用彩箱服务东湖|西湖|青云谱|青山湖|新建
- 襄阳实验台厂家/实验台,实验边台厂家|联系方式推荐|服务襄城|樊城|襄州|老河口-美耀实验室
- 福建福州实验台/全钢实验台/化验实验台厂家_美耀实验室立足福州服务鼓楼|台江|仓山|马尾|晋安
- 湖南张家界瓦楞彩箱/农产品彩箱/通用彩箱厂家_真正美包装立足张家界服务永定|武陵源|慈利|桑植
- 陕西商洛瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,水果包装彩箱服务商州|洛南|丹凤|商南|山阳
- 黄山瓦楞彩箱,日用品彩箱厂家推荐哪家-真正美包装主营瓦楞彩箱/日用品彩箱/特产礼盒彩箱服务屯溪|黄山|徽州|歙县|休宁
- 广东清远瓦楞彩箱,农产品彩箱厂家|如何联系服务清城|清新|英德|连州|佛冈-真正美包装
- 武汉瓦楞彩箱,特产礼盒彩箱厂家哪家强-真正美包装主营瓦楞彩箱/特产礼盒彩箱/土特产彩箱服务江岸|江汉|硚口|汉阳|武昌
- 黑龙江七台河实验台厂家-美耀实验室主营实验台,全钢中央实验台服务新兴|桃山|茄子河
- 常德瓦楞彩箱厂家/瓦楞彩箱,电商彩箱厂家|联系方式推荐|服务武陵|鼎城|津市|安乡-真正美包装
- 福建莆田瓦楞彩箱,食品彩箱厂家|有哪些服务城厢|涵江|荔城|秀屿-真正美包装
- 江苏连云港实验台,钢木中央实验台厂家|业内推荐服务连云|海州|赣榆|东海|灌云-美耀实验室
- 江西新余实验台/钢木中央实验台/全钢中央实验台厂家_美耀实验室立足新余服务渝水|分宜
- 云浮瓦楞彩箱,日用品彩箱厂家哪家好-服务广东云浮云城|云安|罗定|新兴|郁南-真正美包装
- 淮北实验台厂家/实验台,全钢实验台厂家|联系方式推荐|服务杜集|相山|烈山-美耀实验室
- 淮安实验台,实验边台厂家推荐哪家-美耀实验室主营实验台/实验边台/钢木中央实验台服务淮安|淮阴|清江浦|洪泽
- 河南漯河实验台/全钢实验台/化验实验台厂家_美耀实验室立足漯河服务源汇|郾城|召陵
- 双鸭山实验台,钢木实验台厂家业内推荐-服务黑龙江双鸭山尖山|岭东|四方台|宝山-美耀实验室
- 吉林四平实验台,钢木实验台厂家|推荐服务铁西|铁东|梨树|伊通满族|公主岭-美耀实验室
- 河南商丘瓦楞彩箱/特产礼盒彩箱/土特产彩箱厂家_真正美包装立足商丘服务梁园|睢阳|永城|民权|睢县
- 德阳实验台,化验实验台厂家业内推荐-美耀实验室主营实验台/化验实验台/天平实验台服务旌阳|罗江|广汉|什邡|绵竹
- 湖南益阳实验台/全钢实验台/化验实验台厂家_美耀实验室立足益阳服务资阳|赫山|沅江|南县|桃江
- 菏泽瓦楞彩箱厂家/瓦楞彩箱,日用品彩箱厂家|联系方式推荐|服务牡丹|定陶|曹县|单县-真正美包装
- 乌鲁木齐实验台,洗涤实验台厂家选哪家-服务新疆乌鲁木齐天山|沙依巴克|新市|水磨沟|头屯河-美耀实验室
- 四川眉山实验台/钢木实验台/全钢实验台厂家_美耀实验室立足眉山服务东坡|彭山|仁寿|洪雅|丹棱
- 池州瓦楞彩箱,食品彩箱厂家联系方式-真正美包装主营瓦楞彩箱/食品彩箱/电商彩箱服务贵池|东至|石台|青阳
- 临沂实验台,实验边台厂家推荐-美耀实验室主营实验台/实验边台/钢木中央实验台服务兰山|罗庄|河东|沂南|郯城
- 西藏林芝实验台,钢木中央实验台厂家|业内推荐服务巴宜|工布江达|米林|墨脱|波密-美耀实验室
- 嘉兴实验台厂家/实验台,pp中央实验台厂家|联系方式推荐|服务南湖|秀洲|海宁|平湖-美耀实验室
- 安徽宿州瓦楞彩箱/特产礼盒彩箱/土特产彩箱厂家_真正美包装立足宿州服务埇桥|砀山|萧县|灵璧|泗县
- 河南平顶山实验台,天平实验台厂家|怎么选择服务新华|卫东|石龙|湛河-美耀实验室
- 西藏山南瓦楞彩箱厂家/靠谱的瓦楞彩箱,通用彩箱厂家_真正美包装服务山南乃东|扎囊|贡嘎|桑日
- 宝鸡实验台,钢木实验台厂家业内推荐-服务陕西宝鸡渭滨|金台|陈仓|凤翔|岐山-美耀实验室
- 广东广州瓦楞彩箱,电商彩箱厂家|哪家强服务荔湾|越秀|海珠|天河|白云-真正美包装
- 内蒙古呼伦贝尔实验台厂家/评价高的实验台,不锈钢实验台厂家_美耀实验室服务呼伦贝尔海拉尔|扎赉诺尔|满洲里|牙克石
- 江苏盐城实验台厂家-美耀实验室主营实验台,全钢实验台服务亭湖|盐都|大丰|东台
- 钦州瓦楞彩箱,通用彩箱厂家如何联系-真正美包装主营瓦楞彩箱/通用彩箱/水果包装彩箱服务钦南|钦北|灵山|浦北
- 丽江瓦楞彩箱,土特产彩箱厂家怎么联系-服务云南丽江古城|玉龙纳西族|永胜|华坪|宁蒗彝族-真正美包装
- 邵阳瓦楞彩箱,农产品彩箱厂家找哪家-服务湖南邵阳双清|大祥|北塔|武冈-真正美包装
- 黑龙江黑河实验台/pp中央实验台/洗涤实验台厂家_美耀实验室立足黑河服务爱辉|嫩江|逊克|孙吴|北安
- 福建三明瓦楞彩箱,特产礼盒彩箱厂家|业内推荐服务三元|沙县|永安|明溪|清流-真正美包装
- 四川达州实验台厂家/知名的实验台,实验边台厂家_美耀实验室服务达州通川|达川|万源|宣汉
- 江西萍乡瓦楞彩箱/农产品彩箱/通用彩箱厂家_真正美包装立足萍乡服务安源|湘东|莲花|上栗|芦溪
- 河南濮阳瓦楞彩箱,土特产彩箱厂家|业内推荐服务华龙|清丰|南乐|范县|台前-真正美包装
- 陕西咸阳瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,快递印刷彩箱服务秦都|杨陵|渭城|兴平
- 甘肃兰州瓦楞彩箱厂家/质量好的瓦楞彩箱,水果包装彩箱厂家_真正美包装服务兰州城关|七里河|西固|安宁
- 安徽池州实验台,pp中央实验台厂家|怎么联系服务贵池|东至|石台|青阳-美耀实验室
- 河南许昌实验台厂家/可靠的实验台,钢木中央实验台厂家_美耀实验室服务许昌魏都|建安|禹州|长葛
- 四川内江实验台厂家-美耀实验室主营实验台,天平实验台服务市中|东兴|隆昌|威远|资中
- 四川资阳实验台厂家/信誉好的实验台,不锈钢实验台厂家_美耀实验室服务资阳雁江|安岳|乐至
- 江西上饶瓦楞彩箱厂家/行业领先的瓦楞彩箱,特产礼盒彩箱厂家_真正美包装服务上饶信州|广丰|广信|玉山
- 永州实验台,天平实验台厂家怎么选-服务湖南永州零陵|冷水滩|祁阳|东安|双牌-美耀实验室
- 陕西西安实验台,全钢中央实验台厂家|哪家正规服务新城|碑林|莲湖|灞桥|未央-美耀实验室
- 海南儋州瓦楞彩箱/水果包装彩箱/快递印刷彩箱厂家_真正美包装立足儋州服务
- 山南实验台厂家/实验台,pp中央实验台厂家|联系方式推荐|服务乃东|扎囊|贡嘎|桑日-美耀实验室
- 广东江门瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,快递印刷彩箱服务蓬江|江海|新会|台山|开平
- 贵州毕节瓦楞彩箱,通用彩箱厂家|哪家正规服务七星关|大方|黔西|金沙|织金-真正美包装
- 中山瓦楞彩箱厂家/瓦楞彩箱,食品彩箱厂家|联系方式推荐|服务石岐街道|东区街道|西区街道|南区街道-真正美包装
- 开封实验台,实验边台厂家推荐-美耀实验室主营实验台/实验边台/钢木中央实验台服务龙亭|顺河回族|鼓楼|禹王台|祥符
- 甘肃陇南瓦楞彩箱,土特产彩箱厂家|推荐几家服务武都|成县|文县|宕昌|康县-真正美包装
- 四川广安实验台厂家-美耀实验室主营实验台,不锈钢实验台服务广安|前锋|华蓥|岳池|武胜
- 湖州实验台,化验实验台厂家哪家强-服务浙江湖州吴兴|南浔|德清|长兴|安吉-美耀实验室
- 广西百色实验台厂家/信誉好的实验台,钢木中央实验台厂家_美耀实验室服务百色右江|田阳|靖西|平果
- 广东江门实验台厂家-美耀实验室主营实验台,实验边台服务蓬江|江海|新会|台山|开平
- 四川广安瓦楞彩箱,土特产彩箱厂家|如何联系服务广安|前锋|华蓥|岳池|武胜-真正美包装
- 泰安实验台,pp中央实验台厂家找哪家-服务山东泰安泰山|岱岳|新泰|肥城-美耀实验室
- 珠海瓦楞彩箱,水果包装彩箱厂家选择标准-真正美包装主营瓦楞彩箱/水果包装彩箱/快递印刷彩箱服务香洲|斗门|金湾
- 陕西商洛实验台厂家-美耀实验室主营实验台,pp中央实验台服务商州|洛南|丹凤|商南|山阳
- 江西九江实验台厂家-美耀实验室主营实验台,pp中央实验台服务濂溪|浔阳|柴桑|瑞昌|庐山
- 四川成都瓦楞彩箱厂家/信誉好的瓦楞彩箱,特产礼盒彩箱厂家_真正美包装服务成都锦江|青羊|金牛|武侯
- 湖北荆门实验台,pp中央实验台厂家|哪家正规服务东宝|掇刀|京山|沙洋|钟祥-美耀实验室
- 广西桂林实验台厂家/热门的实验台,pp中央实验台厂家_美耀实验室服务桂林秀峰|叠彩|象山|七星
- 四川攀枝花瓦楞彩箱,食品彩箱厂家|哪家强服务东区|西区|仁和|米易|盐边-真正美包装
- 张掖实验台,全钢中央实验台厂家找哪家-美耀实验室主营实验台/全钢中央实验台/钢木实验台服务甘州|肃南裕固族|民乐|临泽|高台
- 抚顺实验台,实验边台厂家怎么选-美耀实验室主营实验台/实验边台/钢木中央实验台服务新抚|东洲|望花|顺城
- 黑龙江牡丹江实验台/全钢实验台/化验实验台厂家_美耀实验室立足牡丹江服务东安|阳明|爱民|西安|绥芬河
- 鄂州实验台,全钢实验台厂家选哪家-美耀实验室主营实验台/全钢实验台/化验实验台服务梁子湖|华容|鄂城
- 榆林实验台厂家/实验台,钢木实验台厂家|联系方式推荐|服务榆阳|横山|神木|府谷-美耀实验室
- 江苏苏州实验台厂家-美耀实验室主营实验台,全钢中央实验台服务虎丘|吴中|相城|姑苏|吴江
- 四川泸州实验台/化验实验台/天平实验台厂家_美耀实验室立足泸州服务江阳|纳溪|龙马潭|泸县|合江
- 山东威海瓦楞彩箱/土特产彩箱/食品彩箱厂家_真正美包装立足威海服务环翠|文登|荣成|乳山
- 广西北海实验台,化验实验台厂家|哪家正规服务海城|银海|铁山港|合浦-美耀实验室
- 西藏日喀则实验台,化学实验台厂家|找哪家服务桑珠孜|江孜|定日|萨迦|拉孜-美耀实验室
- 庆阳实验台,天平实验台厂家联系方式-服务甘肃庆阳西峰|庆城|环县|华池|合水-美耀实验室
- 宣城实验台,天平实验台厂家联系方式-美耀实验室主营实验台/天平实验台/化学实验台服务宣州|宁国|郎溪|广德|泾县
- 铜陵瓦楞彩箱,快递印刷彩箱厂家怎么选择-真正美包装主营瓦楞彩箱/快递印刷彩箱/日用品彩箱服务铜官|义安|郊区
- 福建龙岩实验台,钢木实验台厂家|怎么选服务新罗|永定|漳平|长汀|上杭-美耀实验室
- 山东枣庄实验台厂家-美耀实验室主营实验台,洗涤实验台服务市中|薛城|峄城|台儿庄|山亭
- 六安实验台,pp中央实验台厂家业内推荐-美耀实验室主营实验台/pp中央实验台/洗涤实验台服务金安|裕安|叶集|霍邱|舒城
- 齐齐哈尔实验台,pp中央实验台厂家怎么选-美耀实验室主营实验台/pp中央实验台/洗涤实验台服务龙沙|建华|铁锋|昂昂溪|富拉尔基
- 广东汕头瓦楞彩箱/土特产彩箱/食品彩箱厂家_真正美包装立足汕头服务龙湖|金平|濠江|潮阳|潮南
- 铜仁瓦楞彩箱厂家/瓦楞彩箱,电商彩箱厂家|联系方式推荐|服务碧江|万山|江口|石阡-真正美包装
- 四川达州瓦楞彩箱厂家/有实力的瓦楞彩箱,通用彩箱厂家_真正美包装服务达州通川|达川|万源|宣汉
- 江西抚州瓦楞彩箱,水果包装彩箱厂家|哪家强服务临川|东乡|南城|黎川|南丰-真正美包装
- 山东东营瓦楞彩箱厂家-真正美包装主营瓦楞彩箱,水果包装彩箱服务东营|河口|垦利|广饶|利津
- 东莞瓦楞彩箱,日用品彩箱厂家推荐几家-真正美包装主营瓦楞彩箱/日用品彩箱/特产礼盒彩箱服务莞城街道|南城街道|东城街道|万江街道|石碣镇
- 四川成都实验台厂家-美耀实验室主营实验台,全钢实验台服务锦江|青羊|金牛|武侯|成华
- 朝阳实验台,实验边台厂家选哪家-美耀实验室主营实验台/实验边台/钢木中央实验台服务双塔|龙城|北票|凌源|朝阳
- 甘肃武威瓦楞彩箱,快递印刷彩箱厂家|如何联系服务凉州|民勤|古浪|天祝藏族-真正美包装
- 山西朔州实验台/天平实验台/化学实验台厂家_美耀实验室立足朔州服务朔城|平鲁|山阴|应县|右玉
- 湖北黄石实验台/pp中央实验台/洗涤实验台厂家_美耀实验室立足黄石服务港区|西塞山|下陆|铁山